


Page 25 - LFWC_JanFeb2017_eMag
P. 25
应用天地 Applications


                                                                             合金 IT 构件产品可以避免脉冲激光
                                                                             点焊时常出现的焊接裂纹、气孔等缺
                                                                             陷,大大提高了焊接强度及其稳定性。
                                                                                (2)通过优化光纤激光器的焊接
                                                                             参数、焊缝条数、焊缝长度以及分布
                                                                             位置,可以减小焊接变形,提高生产
                                                                             效率。
                                                                                   (3)光纤激光器焊接铝合金 IT
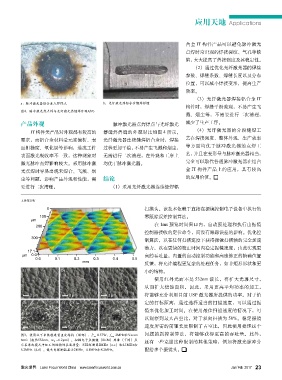
          a:脉冲激光器铝合金点焊焊点                   b:光纤激光器铝合金缝焊焊缝
                                                                             构件时,焊缝平滑美观,不易产生飞
          图4:脉冲激光器点焊与光纤激光器缝焊外观对比
                                                                             溅、烟尘等,不需要进行二次清理,
          产品外观                                 脉冲激光器点焊焊点与光纤激光                减少了生产工序。
             IT 构件类产品对外观都有较高的              器缝焊焊缝的外观对比如图 4 所示。                      (4)光纤激光器的分段缝焊工
          要求,而铝合金材料受元素偏析、表                 光纤激光器连续缝焊铝合金时,焊接                  艺在焊接强度、整体外观、生产效率
                                                                             等方面均优于脉冲激光器的点焊工
          面粗糙度、氧化层等影响,造成工件                 过程更加平稳,不易产生飞溅和烟尘,
                                                                             艺,并且在变形量与脉冲激光器相当,
          表面激光吸收率不一致,这种现象对                 无需进行二次清理,在外观和工序上
                                                                             完全可以取代普通脉冲激光器在铝合
          激光脉冲点焊影响较大。采用脉冲激                 均优于脉冲激光器。
                                                                             金 IT 构件产品上的应用,具有较高
          光点焊时容易出现未焊合、飞溅、烟
          尘等问题,影响产品外观和性能,需                 结论                                的应用价值。
          要进行二次清理。                            (1)采用光纤激光器连续缝焊铝


          上接第20页
                    0                                       扫描头。该技术依赖于直接在振镜控制电子设备中执行的
                 100                                        零跟踪误差控制算法。
              µm
                200                                             在 1ms 预览时间窗口内,自动预处理和执行由振镜
                                                            控制器接收的定位命令,而没有跟踪误差的影响。优化控
              300
                                                            制算法,以在任何扫描速度下获得振镜扫描轴的完全加速
                                                            潜力,以在更快的校正时间内稳定振镜速度,由此实现更
            17.1
          µm  0.0                                           高的吞吐量。内置的自动控制功能和高速修正的精确位置
               0.0     0.1     0.2     0.3     0.4     0.5
                                   mm                       反馈,将允许编程更复杂的处理任务,如非矩形形状和更
          a)              b)              c)                小的结构。
                                                                使用红外光而不是 532nm 波长,将扩大光斑尺寸,
                                                            从而扩大烧蚀面积。因此,采用更高平均功率的加工,
             3 µm            3 µm            3 µm           将能够充分利用目前 USP 激光器所提供的功率。对于给
          d)              e)              f)                定的打标距离,通过选择适当的扫描速度,可以通过振
                                                            镜来优化加工时间。在使用最佳扫描速度的情况下,可
                                                            以观察到最大占空比,对于双向扫描为 50%。稳定振镜
             500 nm          500 nm          500 nm         速度所需的前驱长度限制了占空比,因此使用处理这个

          图3:使用以下参数创建鲨鱼皮结构(顶部):P av  0.57W,f rep  2MHz和Vscan   问题的新控制算法,将能够获得更高的吞吐量。此外,
          6m/s(波长532nm,w 0  =6.2μm)。扫描电子显微镜(SEM)图像(下图)显     还有一些克服这种限制的其他策略,例如将激光脉冲分
          示在单向模式中加工的结构的表面质量:SE2探测器2MHz(a-c)和4.1MHz和
          8.2MHz(d-f)。镜头内探测器显示2MHz、4.1MHz和8.2MHz。           配给多个振镜头。


          激光世界    Laser Focus World China    www.laserfocusworld.com.cn                        Jan/ Feb  2017  23

