


Page 24 - LFWC_JanFeb2017_eMag
P. 24
Applications  应用天地


                                 表1 脉冲激光器焊接参数                                率提供了空间,通过减小焊缝条数和
          激光功率 p/kW               焊接速度 υ/mm·s   -1         脉宽 d/ms           焊缝长度,能够在较高的焊接效率条
                     5.5                 10                   17             件下,实现与脉冲激光点焊相同甚至

                                                                             更高的焊接拉力。
                                 表2 光纤激光器焊接参数
          激光功率 p/W                 焊接速度 υ/mm·s  -1       光纤长度 l/mm               在实际操作过程中,通过合理优
                     500                 30                   10             化焊接参数、焊缝条数、长度以及焊
                                                                             接位置等,光纤激光器分段连续缝焊
                                           强度和稳定性                            工艺完全可以替代原有的脉冲激光点
                                               焊接裂纹会明显降低焊接接头的                焊工艺。根据实际生产中的统计数据,
                                           强度,对产品的实用性和可靠性有巨                  该工艺获得了原有脉冲激光点焊工艺
                                           大影响,是最具危害的焊接缺陷之一。                 3 倍以上的生产效率,同时,将焊接
                                           铝合金脉冲激光点焊时,裂纹是影响                  拉力提高到原有脉冲激光点焊工艺的
                                           焊接强度的一个重要因素,由于裂纹                  1.5 倍以上。
                                           的不可避免性以及不规律性,造成铝
                                           合金点焊的强度远远低于材料本身的                  焊接变形
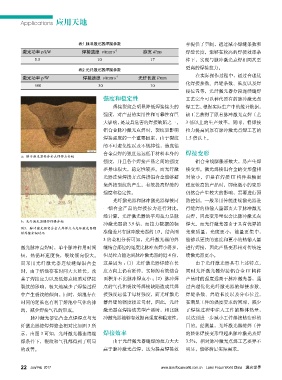
          a:脉冲激光器铝合金点焊焊点金相
                                           强度,并且各个焊接产品之间的强度                      铝合金线膨胀系数大,易产生焊
                                           差异也很大,稳定性较差。而光纤激                  接变形。激光焊接铝合金的变形量相
                                           光器连续焊接方式焊接铝合金能够避                  对较小,但是在焊接 IT 构件类精密
                                           免焊接裂纹的产生,有效提高焊缝的                  程度较高的产品时,即使微小的变形
                                           强度和稳定性。                           仍然会产生较大的影响,需要进行预
                                               光纤激光器和脉冲激光器焊接同                防控制。一般采用传统连续激光器进
                                           一铝合金产品的焊接拉力进行对比。                  行缝焊的热输入量都要大于脉冲激光
                                           经计算,光纤激光器的平均拉力是脉                  点焊,因此变形量也会比脉冲激光点
          b:光纤激光器缝焊焊缝金相
                                           冲激光器的 3.9 倍,而拉力数据的标               焊大。而光纤激光器由于具有优异的
          图3:脉冲激光器铝合金点焊焊点与光纤激光器缝
                                           准偏差只有脉冲激光器的 1/3。结合图               光束质量,光斑更小,能量更集中,
          焊焊缝金相对比
                                           3 的金相分析可知,光纤激光器的焊                 能够以更快的速度和更小的热输入量
         激光脉冲点焊时,单个脉冲作用时间                  缝结合部位的宽度比脉冲点焊小得多,                 进行焊接,因此产品变形相对传统连
         短,热循环速度快,裂纹倾向很大。 但是拉力能达到脉冲激光器的近 4 倍,                                续激光器更小。
         而采用光纤激光器连续缝焊铝合金                   这是因为 :(1)光纤激光器焊缝在长                    由于光纤激光器具有上述特点,
         时,由于熔池存在时间大大延长,改                  度方向上仍有延伸,实际的有效结合                  同时光纤激光器焊接铝合金 IT 构件
         善了焊接应力以及低熔点物质对焊接                  面积并不比脉冲焊点小 ;(2)脉冲焊                产品时的强度远高于脉冲激光器,通
         裂纹的影响,极大地减少了焊接过程                  点的气孔和裂纹等焊接缺陷造成其焊                  过合理优化光纤激光器的焊接参数、
         中产生裂纹的倾向。同时,熔池存在                  接强度远低于母材强度,而光纤激光                  焊缝条数、焊缝长度以及分布位置,
         时间的延长也有利于熔池中气体的排                  器焊缝的强度接近母材。因此,光纤                  在满足工件的强度要求的同时,减少
         出,减少焊接气孔的形成。                      激光器在焊接该类型产品时,相比脉                  了焊接过程中注入工件的整体热量,
             脉冲激光器铝合金点焊焊点与光                冲激光器能够有效提高强度和稳定性。                 以达到进一步减小工件焊接热变形的
         纤激光器缝焊焊缝金相对比如图 3 所                                                  目的。经测量,光纤激光器缝焊工件
         示,由图 3 可知,光纤激光器连续缝                焊接效率                              的整体焊接变形量超出脉冲激光点焊
         焊条件下,裂纹和气孔都得到了明显                      由于光纤激光器缝焊的拉力大大                3.5%,相对脉冲激光点焊工艺差异不
         的改善。                              高于脉冲激光点焊,这为提高焊接效                  明显,能够满足实际需求。


          22 Jan/ Feb  2017                                        www.laserfocusworld.com.cn    Laser Focus World China   激光世界

