


Page 23 - LFWC_JanFeb2017_eMag
P. 23
应用天地 Applications


          激光焊接

          光纤激光器在铝合金 IT 构件


          产品中的应用


          文/大族激光精密焊接事业部


                                               相对于传统激光器,光纤激光器
          随       着手机、平板电脑、笔记              光束质量好、体积小、精度高、光电
                  本等消费类电子产品的更
                  新发展,大量新工艺、新              转换效率高。在焊接消费类电子产品
          材料、新结构得到了应用,而铝合金                 的铝合金结构件时,能够很好地避免
          具有质量轻、强度高、耐腐蚀、成型                 传统激光器焊接时存在的一些缺陷和
          性好等优点,被广泛应用于制作各种                 问题。在此将光纤激光器和在消费类
          消费类电子产品结构件,并采用激光                 电子产品铝合金结构件上应用广泛的
          脉冲点焊工艺进一步加工。在使用激                 脉冲激光器进行对比研究,以确定光
          光进行脉冲点焊时,焊点极易产生裂                 纤激光器是否能够成功应用于此类产
          纹,造成焊接强度下降,稳定性也大                 品上。
          大降低。传统的 CO 2 、YAG 等连续激                                             图2:500W光纤激光器
          光器焊接铝合金虽然能够避免裂纹的                 实验材料和设备
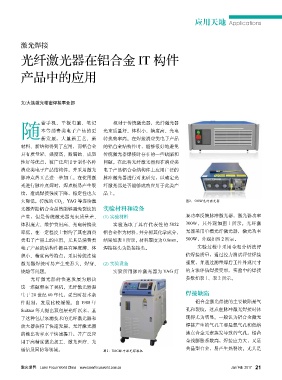
          产生,但是传统激光器光束质量差、 (1) 实验材料                                          泵功率反馈脉冲激光器,激光器功率
          体积庞大、维护费用高、光电转换效                     实验选取了具有代表性的 5052              300W,其外观如图 1 所示。光纤激
          率低,在一定程度上制约了其在消费                 铝合金作为材料,并分析其化学成分,                 光器采用单模光纤激光器,激光功率
          类电子产品上的应用。尤其是消费类                 结果如表 1 所示。材料厚度为 0.8mm,            500W,外观如图 2 所示。
          电子产品的结构件都具有厚度薄、体                 焊接接头为搭接接头。                             实验过程中采用金相分析法评
          积小、精度高等特点,采用传统连续                                                   估焊接质量,通过拉力测试评估焊接
          激光器焊接时易产生变形大、焊穿、 (2) 实验设备                                          强度,并通过测量焊后工件外观尺寸
          烧熔等问题。                               实验所用脉冲激光器为 YAG 灯              的方法评估焊接变形。实验中的焊接
             光纤激光器的快速发展为解决                                                   参数如表 1、表 2 所示。
          这一难题带来了契机,光纤激光器诞
          生于 20 世纪 60 年代,受当时技术条                                              焊接缺陷
          件限制,发展比较缓慢。自 1988 年                                                    铝合金激光焊接的主要缺陷是气
          Snitzer 等人提出双包层光纤以来,基                                              孔和裂纹,这点在脉冲激光焊接时体
          于这种包层泵浦技术的光纤激光器和                                                   现得尤为明显。一般认为铝合金激光
          放大器获得了快速发展,光纤激光器                                                   焊接产生的气孔主要是氢气孔和低熔
          的输出功率水平快速提升,并广泛应                                                   沸点合金元素蒸发导致的气孔。铝合
          用于高精度激光加工、激光医疗、光                                                   金线膨胀系数高,焊接应力大,又是
          通信及国防等领域。                        图1:YAG脉冲激光焊接机                     共晶型合金,易产生热裂纹。尤其是


          激光世界    Laser Focus World China    www.laserfocusworld.com.cn                        Jan/ Feb  2017  21

