


Page 28 - LFWC_JanFeb2017_eMag
P. 28
T Technologies Centerechnologies Center  技术中心


          增材制造

          激光源在增材制造中的重要性


          文/Dick Rieley,Ophir-Spiricon公司


          增       材制造(AM)是对 3D 打           作表面的。如果所需要的功率不是所                  个非常安全的功率密度水平。
                                           传递的功率,则该工艺可能不能按照
                  印更为准确的描述,因为
                                                                                操作人员进行了一系列测试,
                  它描述了一种与去除材料              期望执行,并且存在产生粉末材料熔                  包括以 100W 增量增加激光功率 ;
          的传统方法完全不同的生产方法。增                 合不足的可能性,导致在制造部件过                  100W、200W 直到 500W,在每个步
          材制造不是从现有的一大块固体材料                 程中出现缺陷。                           骤中记录操作人员输入的功率,以及
          中铣削出工件,而是通过粉末材料,                                                   激光控制器上相应的功率设置,然后
          一层一层地构建组件。增材制造可以                 设置:功率测量                           利用位于激光器工作表面的 500W 探
          使用多种不同的材料,从塑料到金属、                    为了进行该测试,需要对激光光                头,对实际的功率输出进行最终测量。
          甚至是复合材料。                         学头进行定位,使得 Ophir 500W 风
             增材制造工艺依赖于激光热源的                扇冷却热探头上的光束直径,保持功                  结果:光功率
          精确输送以产生材料沉积,通常通过                 率密度低于吸收盘的损伤阈值。在光                     图 2 所示为结果曲线(X 轴为探
          熔化可预测厚度的粉末原料,以完全                 斑尺寸为 5mm 的情况下,光束的功                头上的激光功率,Y 轴为相对输入设
                                                                        2
          熔融的方式一层一层地沉积材料。在                 率密度(或辐照度)约为 2546W/cm , 置的百分比)。第一个测量表明,正
          这个材料熔融沉积的过程中,激光源                 对应于探头损伤阈值的 33%,这是一                如预期的那样,输送到零件的实际功
          的关键特性,包括激光束功率、激光                                                   率小于设定值。然而,有趣的是,我
          束光斑尺寸和焦点,都是决定该过程                                                   们注意到,与较高功率设置相比,在
          的关键参数。在上述三个激光变量中,                                                  低功率下明显有着更大的满量程百分
          任何一个未被适当地测量和控制,都                                                   比差异。图 2 中,蓝线表示激光器应
          不可能生产出符合要求的零件。                                                     当运行的每个水平上的设定值 ;红线
             在宾夕法尼亚州立大学的直接数                                                  是激光控制器上的显示输出 ;而绿线
          字沉积创新材料加工中心(CIMP-3D),                                              是实际输送到工作表面上 500W 探头
          有一项最新的应用,在该应用中,在                                                   处的功率。
          其中一台激光器上运用完整的光束诊
          断程序,用于开展增材制造研究。被
          评估的激光系统是 IPG 公司的一台
         500W 的光纤激光器,具有 50μm 芯纤。
         该激光器配有定制的透镜组件,能够
         将约 50μm 的焦斑传递到加工点,以便
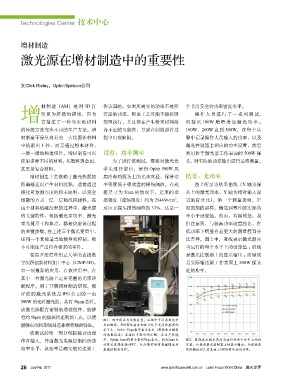
                                           图1:图中所示为实验装置。从图中可以看到光学
          能够在沉积期间制造非常精细的特征。                头和铜环,500 W风扇冷却探头位于光学传感器的
                                           正下方,Ophir Vega数字显示表头(用作每次测量
             该测试的第一部分包括验证由操                的读数设备)直接位于探头的右侧。在生产环境
          作者输入、并由激光电源控制的所选                 中,Ophir Juno将用于替代Vega表头。因为Juno允   图2:蓝线表示激光器应当运行的每个水平上的设
                                           许探头直接连接到PC,从而能实时将数据馈送到            定值;红线是激光控制器上的显示输出;而绿线是
          功率水平,该功率是确实被传送到工                 监视控制器或PC。                         实际输送到工作表面上500W探头处的功率。


          26 Jan/ Feb  2017                                        www.laserfocusworld.com.cn    Laser Focus World China   激光世界

