


Page 22 - LFWC_JulAug2017_eMag
P. 22
Applications  应用天地


          用需求,只能通过零件测            表1:加工特定材料的最佳超快激光波长选择                                不同波长加工不同材料的
          试来确定。作为定义应用                         皮秒IR光   皮秒绿光    皮秒UV    飞秒IR   飞秒绿光    使用和讨论,并不太明显。
          和系统的一部分,Amada           玻璃                                                 起初,很多人认为,对波

          Miyachi 美国公司通常使用        陶瓷                                                 长的正常吸收依赖性将不
          飞秒激光器和皮秒激光器             PLA, PLLA                                          再适用于这样短的脉冲持
          加工样品,并且根据需要, PET                                                           续时间,并且“多光子吸收”
          两种激光器都尝试使用多             硅树脂                                                将占主导地位。然而对于
          种波长。                    FEP                                                某些塑料而言,情况并非
             在实际测试中,需要                                                               如此,聚合物支架就是一
                                  PEBAX
          对两种激光器的加工质量、                                                               个很好的例子。使用飞秒
                                  金属(较小毛刺)
          材料去除速度和加工时间                                                                绿光加工聚合物材料,不
                                  金属(最小毛刺)
          进行仔细权衡。一套超快                                                                仅获得了更好的加工质量
          激光系统的典型价格在 40 万美元甚               是最佳选择,或者用户也可以根据所                  和更快的切割速度,并且相比于使用
          至以上。所以,在开始选择之前,用                 需的特定特征尺寸来选择波长。可实                  IR 光,处理窗口也更大。当在塑料材
          户应该清楚地了解他们的投资回报                  现的最小光斑尺寸与波长直接相关。                  料上加工微米量级的微小特征时,绿
         (ROI),以便他们可以根据成本降低、 因此,在所有条件都相同的情况下,                                光能够提供更稳定的加工过程。
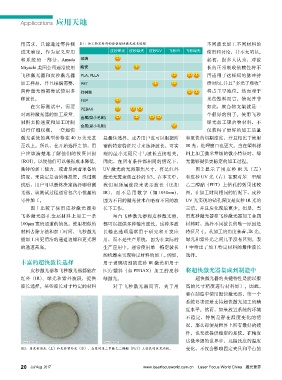
          独特的加工能力、或者是两者兼备的                 UV 激光的光斑聚焦尺寸,将是红外                     图 2 显示了用皮秒 IR 光(左)
          情况,来决定是否值得投资。经过测                 激光光斑聚焦直径的 1/3。在本文中,               和皮秒 UV 光(右)在聚对苯二甲酸
          试后,用户可以最终决定选择哪种激                 我们用所属波段来表示波长(比如                   乙二醇酯(PET)上钻孔的效果比较
          光器,该测试过程通常包含小批量的                 IR),而不是用数字(如 1030nm),             图。在加工时间相同的情况下,皮秒
          零件加工。                            因为不同的激光技术在略有不同的波                  UV 光实现的钻孔深度是皮秒 IR 光的
             图 1 比较了使用皮秒激光器和               长下工作。                             三倍,并且炭化现象更少。但是,当
          飞秒激光器在金属材料上加工一条                      每台飞秒激光器和皮秒激光器,                用皮秒激光器和飞秒激光器加工金属
          100μm 宽的通道的情况。使用相似的              都可以提供多种输出波长。这种多波                  材料时,选择不同波长的唯一原因是
          材料去除方法和加工时间,飞秒激光                 长输出选项通常用于研究和开发应                   特征尺寸。从加工的角度来看,IR 光、
          能加工出更清洁的通道边缘和更光滑                 用,而不是生产系统,因为在实际的                  绿光和紫外光之间几乎没有区别。表
          的通道基底。                           生产应用中,通常使用单一特定波长                  1 中给出了加工特定材料的最佳波长
                                           的机器来实现特定材料的加工。例如,                 选择。
          丰富的超快波长选择                        用于玻璃切割的皮秒 IR 激光和用于
             皮秒激光器和飞秒激光器都能在                医疗塑料(如 PEBAX)加工的皮秒                将超快激光器集成到制造中
          红外(IR)、绿光和紫外波段,提供                绿激光。                                  超快激光器的关键特性是能以很
          波长选择。某些波长对于特定的材料                     对于飞秒激光器而言,关于用                 高的尺寸精度进行材料加工。因此,
                                                                             要在制造中使用超快激光器,第一个
                                                                             系统要求便是支持超快激光加工的精
                                                                             度水平。然而,如果放置系统的环境
                                                                             不稳定,特别是存在温度变化的情
                                                                             况,那么即便是世界上所有最好的硬
                                                                             件,也无法提供稳定的系统。在精度
                                                                             达微米级的世界中,几摄氏度的温度
          图2:用皮秒IR光(左)和皮秒紫外光(右),在聚对苯二甲酸乙二醇酯(PET)上钻孔的效果比较。                    变化,不仅会影响固定夹具和平台的


          20 Jul/ Aug  2017                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

