


Page 26 - LFWC_JulAug2017_eMag
P. 26
Technologies Center    技术中心


          玻璃加工

          脉冲 CO 激光提高消融速率
                            2

          实现改进的玻璃加工


          文/Gail Overton


          熔       融石英和其他玻璃材料的               Amplitude (%) Mode 1  Amplitude (%) Mode 2  可以优化激光的重复频率和能量密度,
                                            a)
                                                             Modulated pulse
                                                Q-switched pulse
                  消融可以使用 CO 2 激光器
                                                                             以最大限度地进行材料去除。
                                             100
                  或超快激光器来实现。然              Internal       100                   在第二个基于激光的工艺步骤
                                            AOM                       Time (µs)
          而,之前典型的调 Q CO 2 激光器的                  0 τ 1  T 1 T 1 +τ 1  T 2 T 2 +τ 1 0  中,消融加工之后的高粗糙度得以降
                                            Amplitude (%)  Amplitude (%)
          低峰值功率(<50W)限制了消融速                  100          100                低。使用连续 CO 2 激光辐射,表面通
                                           External
          率,仅允许对光学材料进行微小的形                  AOM        T 2 T 2 +τ 1 0  Time (µs)  过重熔工艺得以平滑,微观粗糙度可
                                                0 τ 1         τ 1  T 2 T 2 +τ 1
          状校正和表面处理。但是,由德国弗                   Power (W)   Power (W)           以降低到 <0.1nm。
                                              P p  t pulse  (FWHM)  P avg
          劳恩霍夫激光技术研究所(Fraunhofer            Signal                              为了减少残余波纹,需要第三
                                             pulse
                                            output  0 τ 1  T 2 T 2 +τ 1  0  τ 1  T 2 T 2 +τ 1 Time (µs)
          ILT)的研究人员开发的更强大的调                                                  步工艺 :使用矩形脉冲和仅 50W 的
          Q CO 2 激光加工正在改变这种情况,              b)            P avg , f rep , t pulse  功率水平,来校正抛光。该过程限
         仅通过三个步骤就可以将块体玻璃转                                                    制了消融以降低材料去除速率,允
                                                  d x
         换成精密、复杂甚至自由形状,这三                                                    许在称为“激光束雕刻(Laser Beam
         个步骤分别是消融、表面抛光和最终                                         v s        Figuring)”的最终误差校正步骤中,
         的选择性激光形状校正。          [1]                                   d s      选择性地雕刻玻璃表面。通过控制每
                                                 d y                         个激光脉冲的脉冲持续时间,可以选
                                                             Glass material
          强大的脉冲                                                              择性地对玻璃材料进行消融,消融深
                                            c)
             与传统的 CO 2 激光器相比,                                                度低至 3nm。消融工艺的横向分辨率
         Fraunhofer ILT 使用平均功率 200W、                                         为 100μm,垂直分辨率约为 3nm。
                           2
         峰值功率 40kW、M  = 1.33、脉冲                                                 Fraunhofer ILT 的 Christian
          持续时间≥ 250ns、最大重复频率为                                                Weingarten 说 :“基于激光的工艺链,
          150kHz 的调 Q 脉冲 CO 2 激光器。由                                          使仅用单个激光光源制造由熔融石英
                                              1 mm
          于使用两个声光调制器,激光辐射能                                                   制成的复杂形状的光学元件成为可
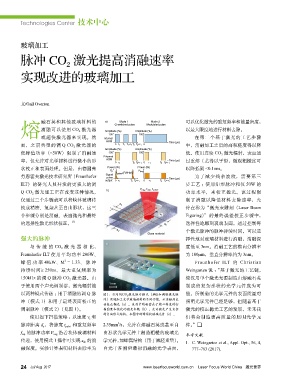
          以两种模式传送 :用于消融的调 Q 脉              图1:不同的CO 2 激光脉冲模式(调Q和调制激光脉        能。所制造的光学元件的表面质量对
          冲(模式 1)和用于最终表面校正的                冲)实现加工光学玻璃材料的不同功能,从消融到表           照明光学元件已经足够,但随着基于
                                           面校正抛光(a)。这其中的秘密在于精心构造的扫
          调制脉冲(模式 2)(见图 1)。                描图案和优化的激光参数(b),允许激光产生复杂           激光的校正抛光工艺的发展,未来我
                                           的自由形式结构,如图中的蜂窝状玻璃元件(c)。
                                      和                                      们将会制造更高质量的照明光学元
             使用如下扫描策略 :以速度 v s
                                                 3
                   ,将脉宽 t pulse  和重复频率     2.35mm /s,允许在熔融石英或甚至自             件。”
          脉冲距离 d x
          f rep 的脉冲功率 P avg 沿着块体玻璃材料       由形状光学元件上制造粗糙的玻璃光
                                                                             参考文献
          传递,使用模式 1 操作可实现 z ab 的消          学元件,如蜂窝结构(用于减轻重量)。
                                                                             1.  C. Weingarten et al., Appl. Opt., 56, 4,
          融深度。实验计算表明材料去除率为                 白光干涉测量最初消融的光学表面,                    777–783 (2017).

          24 Jul/ Aug  2017                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

