


Page 24 - LFWC_SepOct_2018_eMag
P. 24
Applications  应用天地


                 激光打标与焊接

                 聚合物的光纤激光打标与焊接开创新应用


                 高效光纤激光器为医疗器械制造领域带来创新。


                 文/Brian Baird,IPG公司高级应用工程经理


                 光       纤激光器技术的不断进步               艺,在聚合物材料上产生黑色或灰色                 案。这种标记一般是在表面下形成
                         以及将它们集成到紧凑、 的标记。碳化激光打标过程通常会产
                                                                                    的,加工过程对部件的光洁度和 / 或
                         节省空间的光束传输系统               生大量的激光烟尘和其他碎片,需要                 外部美观度没有任何影响。
                 中,正在使聚合物的打标和焊接在医                  设计良好的激光排烟装置,以产生可                     上个世纪 90 年代末,采用三硼
                 疗设备领域开拓出更广泛的应用。医                  接受的打标效果。这种打标方式通常                 酸锂(LBO)作为倍频晶体的三倍频
                 疗设备制造商在他们的制造工厂中采                  需要后序的清洁处理,以去除粘附在                 调 Q 二极管泵浦钕激光器的发展,进
                 用下一代激光工艺时,或是在升级或                  聚合物表面的烟尘颗粒。                      一步促进了聚合物材料的紫外打标应
                 更换现有激光加工工艺时,会考虑激                     CO 2 激光器也经常被用在不同的             用的增加,紫外激光器开始取代聚合
                 光打标和激光焊接系统的占地面积。 激光打标工艺中,这种工艺通常被称                                  物打标市场中的准分子激光器和红外
                 因为许多医疗器械都是在洁净室厂房                  为激光起泡效应,从而在硬塑料上形                 激光器。紫外激光器展示了它们在不
                 中生产的,相比于传统的制造工厂, 成凸起的标记。在这种工艺中,激光
                 洁净室的建造和维护相对高昂,因此                  束加热材料表面,并在表面附近被加
                 节省空间非常重要。                         热的材料中产生气泡,进而形成一个
                     医疗设备制造商正在越来越多地                凸起和固化的光标记,其与周围无标
                 评估和部署 355nm 脉冲紫外(UV) 记的材料之间形成良好的对比度。这
                 光纤激光器,用于广泛的聚合物打标; 种长波长的热激光打标工艺在消费电
                 同时他们也在采用 2μm 连续波(CW) 子设备、汽车零部件、包装等各种工
                 掺铥光纤激光器,用于透明聚合物与                  业生产中被广泛采用。
                 透明聚合物之间、以及某些聚合物与                     相比于传统的红外聚合物打标
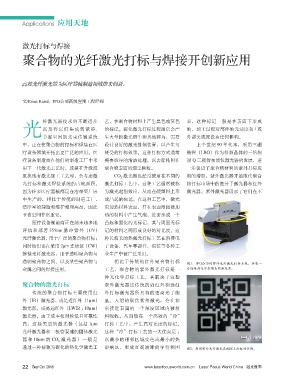
                                                                                    图1:IPG公司的紫外光纤激光打标系统,具有一
                 金属之间的焊接应用。                        工艺,聚合物的紫外激光打标是一                  台连接到光学扫描头的激光器。
                                                   种光化学打标工艺,其取决于这些
                 聚合物的激光打标                          紫外激光器比传统的近红外和远红
                     传统的聚合物打标主要使用红                 外打标激光器所具有的更高光子能
                 外(IR)激光器,或是近红外(1µm) 量。入射的聚焦紫外激光,会在非
                 激光器,或是远红外(LWIR ;10µm) 常接近表面的一个深度区域内被材
                 激光器。由于成本相对较低且可靠性                  料吸收,从而能在一个高效的“冷”
                 高,这些类型的激光器(包括 1µm                 打标工艺中,产生高对比度的标记。
                 光纤激光器和二极管泵浦的固体激光                  这种“冷”打标工艺的一大优点是 :
                 器和 10µm 的 CO 2 激光器)一般是            以最小的相邻区域变色或最小的热
                 通过一种被称为碳化的热化学激光工                  影响区,形成直观清晰的字符和图                  图2:利用紫外光纤激光在ABS上打标的实例。


                 22 Sep/ Oct  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

