


Page 22 - LFWC_SepOct_2018_eMag
P. 22
Applications  应用天地


                                                                   表3:脉冲宽度对焊缝成型的影响试验结果(P k =1000W)
                                                                     序号    脉冲宽度/ms     焊点直径/mm     熔深/mm    熔宽/mm
                                                                      1       0.5         0.27       0.13     0.22
                                                                      2       1.0       0.35(飞溅)     0.23     0.31
                                                                      3       1.2       0.37(飞溅)     0.27     0.31
                                                                      4       1.4       0.36(飞溅)     0.42     0.35
                                                                      5       1.6       0.38(飞溅)     0.50     0.40
                                                                      6       1.8       0.40(飞溅)     0.58     0.34

                                                                   表2:脉冲宽度对焊缝成型的影响试验结果(P k =700W)
                                                                     序号    脉冲宽度/ms     焊点直径/mm     熔深/mm    熔宽/mm
                                                                      1       0.5         0.20       0.04     0.15
                                                                      2       1.0         0.27       0.17     0.29
                                                                      3       1.3       0.29(飞溅)     0.19     0.27
                                                                      4       1.6       0.32(飞溅)     0.20     0.33
                                                                      5       2.0       0.33(飞溅)     0.23     0.36

                                                                       深熔焊时激光能量密度高,此时紫铜不仅产生温升、
                                                                   熔化,而且由于激光激波与骇波的冲击,焊接过程较为紊
                                                                   乱,体现为焊接飞溅、焊点表面塌陷。这一过程也促进了

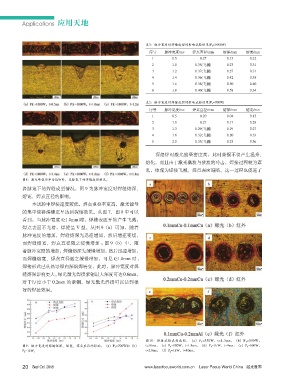
                 图8:激光峰值功率为1kW时,各脉宽下的焊缝成型情况。
                 各脉宽下的焊缝成型情况,图 9 为脉冲宽度对焊缝熔深、
                 熔宽、焊点直径的影响。
                     本试验中焊接速度较低,焊点重叠率更高,激光能量
                 的集中使得焊缝更早达到深熔效果。从图 7、图 8 中可以
                 看到,当脉冲宽度 t≥1.0mm 时,焊缝表面开始产生飞溅,
                 焊点表面不光滑,焊缝呈 V 型。从图 9(a)可知,随着
                 脉冲宽度的增加,焊缝熔深先迅速增加,然后增速变缓,
                 而焊缝熔宽、焊点直径随之缓慢增加 ;图 9(b)中,随
                 着脉冲宽度的增加,焊缝熔深先缓慢增加,然后迅速增加,
                 而焊缝熔宽、焊点直径随之缓慢增加,可见 t≥1.0mm 时 ,
                 焊接形式已从热导焊向深熔焊转变,此时,脉冲宽度对焊
                 缝熔深影响更大。绿光激光焊接紫铜最大深度可达 0.6mm,
                 对于厚度小于 0.2mm 的紫铜,绿光激光焊接可以达到很
                 好的焊接效果。


                                                                   图10:搭接试验表面成型,(a)P k =550W,t=1.3ms,(b)P k =800W,
                 图9:脉冲宽度对焊缝熔深、熔宽、焊点直径的影响,(a)P k =700W和(b)          t=10ms,(c)P k =800W,t=1.8ms,(d)P k =1kW,t=9ms,(e)P k =600W,
                 P k =1kW。                                         t=2.0ms,(f)P k =1kW,t=10ms。

                 20 Sep/ Oct  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

