


Page 19 - LFWC_SepOct_2018_eMag
P. 19
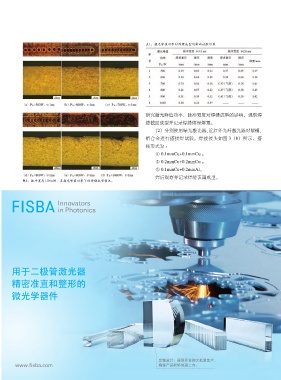
表1:激光峰值功率对焊缝成型的影响试验结果


                                                                   研究激光峰值功率、脉冲宽度对焊缝成型的影响,观察焊
                                                                   缝截面成型并记录焊缝熔深熔宽。
                                                                      (2)分别使用绿光激光器、近红外光纤激光器对紫铜、
                                                                   铝合金进行搭接焊试验。焊接接头如图 3(b)所示,搭
                                                                   接形式为 :
                                                                       ① 0.1mmCu+0.1mmCu ;
                                                                       ② 0.2mmCu+0.2mmCu ;
                                                                       ③ 0.1mmCu+0.2mmAl。
                                                                       焊后观察并记录焊缝表面成型。
                 图4:脉冲宽度1.0ms时,各激光峰值功率下的焊缝成型情况。


            用于二极管激光器


            精密准直和整形的

            微光学器件


                                                                         定制设计、原型开发和大批量生产,
              www.fisba.com                                              确保产品能够快速上市。


          FISBA_Ins-Produktionstechnik_Chinesisch_203x137.indd   1                                                26.02.18   08:24

