


Page 23 - LFWC_SepOct_2018_eMag
P. 23
应用天地 Applications


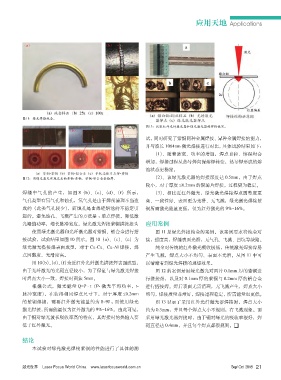
                 图11:绿光焊接纯金。
                                                                   图13:比较红外光纤激光器和绿光激光器的焊接效果。

                                                                   试,同时研究了紫铜同种金属焊接、异种金属焊接的能力,
                                                                   并与波长 1064nm 激光焊接进行对比,具体试验结果如下:
                                                                      (1)、随着脉宽、功率的增加,焊点直径、熔深均会
                                                                   增加,焊接过程从热导焊向深熔焊转变,热导焊形成的熔
                                                                   池状态更稳定。

                 图12:用绿光激光实现完美的紫铜-紫铜、紫铜-铝合金搭接焊。                       (2)、该绿光激光器的焊接深度达 0.5mm,由于焊点
                                                                   较小,对于厚度 ≤0.2mm 的铜薄片焊接,过程更为稳定。
                 焊缝中气孔的产生,如图 8(b)、(c)、(d)、(f)所示,                      (3)、相比近红外激光,绿光激光焊接焊点圆整度更
                 气孔类型有氢气孔和蚀孔,氢气孔是由于焊前清理不当造                         高、一致性好、表面更为光滑、无飞溅,绿光激光焊接紫
                 成的(此类气孔较少),而蚀孔是由焊缝熔池的不稳定引                         铜所需激光能量更低,仅为红外激光的 9%~16%。
                 起的。避免蚀孔、飞溅产生的方法是 :单点焊接,降低激
                 光峰值功率,增长脉冲宽度。绿光激光焊接紫铜搭接接头                         应用案例
                     使用绿光激光器和光纤激光器对紫铜、铝合金进行搭                           图 11 是绿光焊接纯金的案例。该案例要求将纯金对
                 接试验,试验结果如图 10 所示。图 10(a)、(c)、(e)为                 接,强度高,焊缝表面光滑,无气孔、飞溅、凹坑等缺陷。
                 绿光激光搭接焊表面成型,对于 Cu-Cu、Cu-Al 焊接,焊                       纯金对传统的红外激光吸收极低,传统激光焊接容易
                 点圆整度、光滑度高。                                        产生飞溅,焊点大小不均匀、表面不光滑。从图 11 中可
                     图10(b)、(d)、(f)为近红外光纤激光搭接焊表面成型, 以清晰看到绿光焊接的理想效果。
                 由于光纤激光的光斑直径较小,为了保证与绿光激光焊接                             图 12 的案例是用绿光激光对两片 0.1mm 厚的紫铜进
                 时焊点大小一致,焊接时离焦 5mm。                                行搭接焊,以及对 0.1mm 厚的紫铜与 0.2mm 厚的铝合金
                     根据公式,激光能量 Q=P · t(P- 激光平均功率,t-                进行搭接焊。焊后表面无需清理,无飞溅产生,焊点大小
                 脉冲宽度),在获得相同焊点尺寸下,对于厚度 ≤0.2mm                      均匀,焊接质量非常好,焊接过程稳定,所需能量也更低。
                 的紫铜焊接,需要红外激光能量约为 8~9J ;而使用绿光                          图 13 显示了采用红外光纤激光器焊接时,焊点大小
                 激光焊接,所需能量仅为红外激光的 9%~16%。由此可见, 约为 0.3mm,并且每个焊点大小不规则,有飞溅现象。而
                 由于铜对绿光波长吸收率高的特点,其焊接时的热输入要                         采用绿光激光器焊接时,由于铜对绿光的吸收率很好,焊
                 低于红外激光。                                           斑直径达 0.4mm,并且每个焊点都很规则。

                 结论

                     本试验对绿光激光焊接紫铜的性能进行了具体的测


                 激光世界    Laser Focus World China    www.laserfocusworld.com.cn                        Sep/ Oct  2018  21

