


Page 34 - LFWC_JulAug_2019_eMag
P. 34
Technologies Center    技术中心


                 光学器件

                 用于高功率蓝光激光二极管的


                 经济型高性能快轴准直镜


                 文/FSIBA


                 最       近几年,二极管激光器领               轴,低发散方向称为慢轴。                     率。具体来说,NA 就是光束边缘和
                                                      为了有效地利用二极管,需要对
                                                                                    光轴夹角的正弦(实际是,折射率
                         域出现的重要进展之一就
                         是 5W 单管蓝光二极管的             有发散角和非对称的光束进行准直和                 ×sin(θ),但是我们测量的系统是在
                 问世。相比于更普通的近红外激光                   整形。一般做法是分别对快轴和慢轴                 空气中,空气的折射率为 1.0),示意
                 光源,短波长的蓝光光源在显示、金                  的不同特性用光学器件整形。现实中                 图见图 1。
                 属切割和金属焊接(比如铜和金的焊                  需要用到只在一个维度有功率的光学                     大多数激光二极管的大快轴发散
                 接)方面提供了无与伦比的优势。但                  器件(比如柱状或非球面柱状透镜)。                角,意味着需要大 NA 的透镜来收集
                 是,传统的用于近红外光源的聚焦透                     准直透镜的一个重要参数就是                 所有输出的光。另外,为了减小光束
                 镜,无法帮助蓝光二极管充分展现其                  数值孔径 NA,用来描述收集光的效                的高度,需要非常短的焦距。然而,
                 性能,这样就限制了那些本来能受                                                     焦距减小,意味着剩余发散角会增
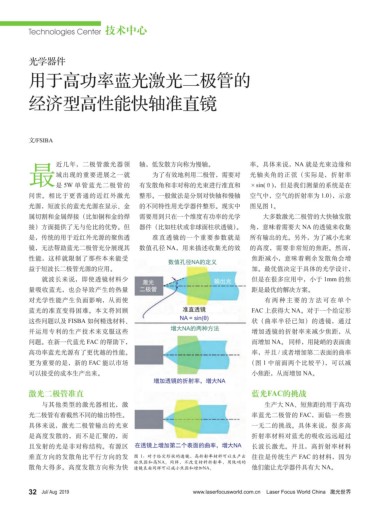
                                                           数值孔径NA的定义
                 益于短波长二极管光源的应用。                                                      加。最优值决定于具体的光学设计,
                     就波长来说,即使透镜材料少                                                   但是在很多应用中,小于 1mm 的焦
                                                    激光                   输出光
                 量吸收蓝光,也会导致产生的热量                   二极管                               距是最优的解决方案。
                 对光学性能产生负面影响,从而使                                                         有两种主要的方法可在单个
                 蓝光的准直变得困难。本文将回顾                                准直透镜                 FAC 上获得大 NA。对于一个给定形
                                                               NA = sin(θ)
                 这些问题以及 FISBA 如何精选材料、                                                状(曲率半径已知)的透镜,通过
                                                            增大NA的两种方法
                 并运用专利的生产技术来克服这些                                                     增加透镜的折射率来减少焦距,从
                 问题。在新一代蓝光 FAC 的帮助下,                                                 而增加 NA。 同样,用陡峭的表面曲
                 高功率蓝光光源有了更优越的性能。                                                    率,并且 / 或者增加第二表面的曲率
                 更为重要的是,新的 FAC 能以市场                                                 (图 1 中前面两个比较平),可以减
                 可以接受的成本生产出来。                                                        小焦距,从而增加 NA。
                                                       增加透镜的折射率,增大NA

                 激光二极管准直                                                             蓝光FAC的挑战
                     与其他类型的激光器相比,激                                                       生产大 NA、短焦距的用于高功
                 光二极管有着截然不同的输出特性。                                                    率蓝光二极管的 FAC,面临一些独
                 具体来说,激光二极管输出的光束                                                     一无二的挑战。具体来说,很多高
                 是高度发散的,而不是汇聚的,而                                                     折射率材料对蓝光的吸收远远超过
                 且发射的光是非对称结构。有源区                 在透镜上增加第二个表面的曲率,增大NA                 长波长激光。并且,高折射率材料
                 垂直方向的发散角比平行方向的发                 图 1:对于给定形状的透镜,高折射率材料可以生产出           往往是传统生产 FAC 的材料,因为
                                                 短焦距和高NA。同样,不改变材料折射率,用陡峭的
                 散角大得多。高度发散方向称为快                 透镜表面同样可以减小焦距和增加NA。                  他们能让光学器件具有大 NA。


                 32 Jul/ Aug  2019                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

