


Page 28 - LFWC_JulAug2018_eMag
P. 28
Applications  应用天地


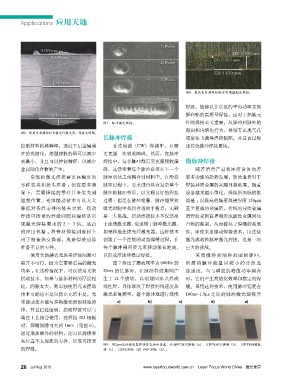
                                                                             图8:用高重复频率短脉冲实现微匙孔焊接。


                                                                             焊接,能够以非常低的平均功率实现
                                                                             铜和铝的高质量焊接,这对于热敏元
                                           图7:脉冲激光焊接。                        件的焊接至关重要。从脉冲到脉冲的
                                                                             凝固和再熔化行为,并没有出现气孔
          图6:使用光束摆动和多模光纤激光器,焊接大间隙。
                                           长脉冲焊接                             或密集飞溅等焊接缺陷,并且该过程
          控制材料的稀释率。通过下层金属薄                     在连续波(CW)焊接中,只需                比传统脉冲焊接更快。
          片的浅熔化,熔融材料的量可以减少                 要克服一次吸收障碍。然而,在脉冲
          到最小,并且可以控制稀释,以减少                 焊接中,每个脉冲都需要克服吸收障                  微脉冲焊接
          金属间化合物的产生。                       碍,这意味着每个脉冲必须在下一个                      随着消费产品和医疗设备向着
             常规的激光焊接需要高精度的                 脉冲到达之前耦合到材料中。在静态                  更多功能的趋势发展,致使业界对于
          零件装夹和接头准备 ;但在很多情                 脉冲过程中,要求进行具有复杂单个                  焊接异质金属的兴趣日趋浓厚。随着
          况下,需要焊接的零件并未装夹到                  脉冲的脉冲整形,以实现良好的焊接                  设备越来越小型化,焊接所面临的挑
          理想位置。光束摆动技术可以大大                  过程 ;但是在脉冲轮廓、脉冲能量和                 战是 :以极高的精度焊接厚度 150μm
          降低对待焊零件的装夹要求,摆动                  曝光时间中找到合适的平衡点,无疑                  甚至更薄的金属箔。传统的异质金属
          焊接可接受的焊缝间隙和偏移是常                  是一大挑战。摆动焊接技术不仅适用                  箔焊接受到在界面形成脆性金属间化
          规激光焊接要求的 2 ~ 3 倍。适合              于连续激光器,也适用于脉冲激光器, 合物的限制,从而破坏了焊缝的延展
          的应用包括 :将管材焊接到板材上                 如毫秒准连续光纤激光器。这种技术                  性。即使采用摆动焊接技术,用连续
          用于制造热交换器,或是焊接边缘                  创建了一个连续的动态焊缝过程,在                  激光或毫秒脉冲激光焊接,也是一项
          准备不良的零件。                         每个脉冲期间使光束移动很长距离, 巨大的挑战。
             使用大的静态光斑来焊接间隙可                以形成准连续稳定焊接。                           采用微秒到纳秒范围的脉冲,
          能并不可行,因为它需要更高的激光                     图 7 给出了摆动频率为 600Hz 的          所需的脉冲能量以较小的分组迅
          功率 ;在这种情况下,可以使用光束                20ms 的长脉冲,在脉冲持续期间产                速递送。当与增加的峰值功率耦合
          摆动技术。如果与基体材料的厚度相                 生了 12 个旋转,以创建圆形点焊或                时,它们产生高熔化效率和稳定的焊
          比,间隙太大,则单独使用光束摆动                 线性焊,具体取决于焊接的线速度和                  缝。采用这种技术,使用脉冲宽度在
          技术可能还不足以防止充填不足。光                 激光重复频率。逐个脉冲地进行线性                  100ns~1.5µs 之间的脉冲激光焊接异
          束摆动技术能与多模激光器很好地协
          作,并且已经证明,摆动焊接可以与
          填丝工艺结合使用,在焊接 304 钢板
          时,焊缝间隙可大到 1mm(见图 6)。
          通过增加额外的材料,还可以焊接装
          夹位置不太理想的零件,形成可接受
                                           图9:用2μm光纤激光器焊接聚合物和金属,包括PC到不锈钢(a)、LDPE到不锈钢(b)、HDPE到镍钛
          的焊缝。                             诺(c)、HDPE到钛(d)和PC到钛(e)。


          26 Jul/ Aug  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

