


Page 24 - LFWC_JulAug2018_eMag
P. 24
Applications  应用天地


          激光焊接

          光纤激光焊接技术的最新进展


          文/Vijay Kancharla、Marco Mendes、Michael Grupp和Brian Baird;IPG公司


          光       纤激光焊接继续在可焊接的材料和应用方面不                      术。通过用内部反射镜来移动光束,焦斑不再是静态的,
                  断拓展。激光技术和光束传输器件领域的创新,
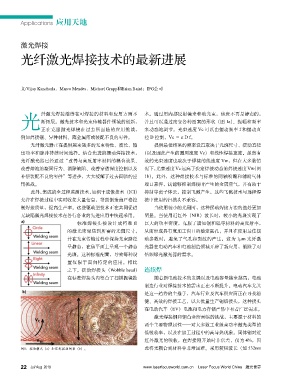
                                                            并且可以通过改变各种图案的形状(图 1a)、振幅和频率
                  正在克服激光焊接在过去所面临的应用挑战,                      来动态地调节。光束速度 Vc 可以由摆动频率 f 和摆动直
          例如焊接铜、异种材料、薄金属箔或装配不良的零件。                          径 D 控制,Vc = π D f。
             光纤激光器正在提供越来越多的光束特性、波长、输                            提供最佳结果的频率设置取决于光斑尺寸、摆动直径
          出功率和脉冲持续时间选择。结合先进的摆动焊接技术, (以及因此产生的圆周速度 Vc)和线性焊接速度。虽然有
          光纤激光器已经通过“改善与高反射率材料的耦合效果、                         效的光束速度也取决于焊接的线速度 Vw,但在大多数情
          改善熔池的凝固行为、消除缺陷、改善穿透深度控制以及                         况下,光束速度 Vc 远高于决定焊接动态的焊接速度 Vw(图
          补偿装配不良的零件”等进步,大大缓解了过去面临的应                         1b)。此外,这种焊接技术与标准的同轴喷嘴和辅助气体
          用挑战。                                              端口兼容,这能够抑制焊接时产生的金属蒸气,并有助于
             此外,集成的全过程监测技术,如相干成像技术(ICI)                     抑制等离子体云,控制飞溅产生,这些飞溅技术与远程焊
          允许在焊接过程中实时收集大量信息,帮助制造商严格控                         接中使用的扫描头不兼容。
          制焊接质量,提高生产率。这些驱动型技术正在共同促进                             当使用较小的光斑时,这种摆动焊接方法的益处更加
          无缺陷激光焊接技术在各行各业的先进应用中快速采用。                         明显。当使用近红外(NIR)波长时,较小的光斑实现了
                                标准焊接头被设计成将准直                巨大的功率密度,克服了诸如铜和铝等材料的高反射率,
                             的激光束聚焦到所需的光斑尺寸,                从而形成具有宽加工窗口的稳定匙孔,并且在使用最佳摆
                             并在光束传输过程中保持光束路径                动参数时,避免了气孔和裂纹的产生。这为 1µm 光纤激
                             呈静态,在焦平面上呈现一个静态                光器在电动汽车和电池制造领域开辟了新应用,消除了对
                             光斑。这种标准配置,导致每种设                倍频绿光激光器的需求。
                             置仅限于面向特定的应用。相比
                             之下,摆动焊接头(Wobble head) 连续焊
                             在标准焊接头内整合了扫描振镜技                    随着新电池技术的发展以及电池容量越来越高,电池
                                                            制造行业对焊接技术的需求正在不断提升。电动汽车尤其
                                                            是这一趋势的主推手,汽车行业及汽车供应商正在寻找稳
                                                            健、高效的焊接工艺,以大批量生产铜铝接头,这种接头
                                                            在电动汽车(EV)电池和电力存储产品中有着广泛需求。
                                                                激光焊接铜和铜合金所面临的挑战,主要源于材料的
                                                            两个主要物理属性——对大多数工业级高功率激光类型的
                                                            低吸收率,以及在加工过程中的高导热现象。固体铜对近
                                                            红外激光的吸收,在焊接刚开始时非常差,仅为 4%,因
          图1:摆动模式(a)和环形摆动图案(b)。                             此将光耦合到材料中非常困难。采用较短波长(如 532nm


          22 Jul/ Aug  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

