


Page 26 - LFWC_JulAug2018_eMag
P. 26
Applications  应用天地


                                           补偿,而增加功率
                                           则需要对系统进行
                                           更高的资本投资。
                                               新的工艺研究
                                           表明上述现象可以
                                           避免,稳定焊接过
                                           程不仅仅可以通过
                                           增加焊接速度来实
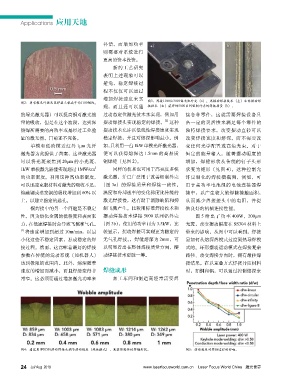
          图2:用单模光纤激光器焊接三根扁平的1100铜线。                          图3:焊接1100和3003铝电池外壳(a)。用摆动焊接技术(左)和非摆动焊
                                           现,而且还可以通          接技术(右)获得的5000系列铝制外壳的焊接质量(b)。
          的绿光激光器)可以提高铜对激光能                 过动态定位激光技术来实现,例如用                  接各种零件,这就需要焊接设备具
                                                                    [2]
          量的吸收,但是在这个波段,达到深                 摆动焊接头实现稳定的焊接。 这种                  备一定的灵活性来满足每个零件的
          熔焊所需要的高功率或是经过工业验                 摆动技术允许以低线性焊接速度实现                  独特焊接要求。改变摆动直径可以
          证的激光器,目前还不完备。                    稳定焊接,并且对熔深影响最小。例                  改变焊接宽度和熔深,而不需要改
             单模和低阶模近红外 1μm 光纤              如,只利用一台1kW单模光纤激光器,                变任何光学配置或高焦光束。对于
          激光器为此提供了答案,这些激光器                 便可以获得熔深达 1.5mm 的高品质               恒定的能量输入,随着摆动幅度的
          可以将光斑聚焦到 20μm 的小光斑, 铜焊缝(见图 2)。                                     增加,焊缝形状从传统的钉子头形
          1kW 单模激光器能实现超过 1MW/cm         2      同样的技术也可用于高亮度多模                状变为矩形(见图 4)。这种控制允
          的功率密度。利用这种高功率密度, 激光器,并已广泛用于改善铝制外壳                                  许定制化的焊接横截面,例如,可
          可以迅速克服材料对激光的吸收不足, (图 3a)的焊接质量和焊接一致性。                               用于高功率电池组的电池连接器焊
          熔融铜或蒸发铜的吸收增加到 60% 以              温度和冷却速率的变化梯度比传统的                  接中,以产生较大的焊接接触面积,
          上,以建立稳定的匙孔。                      激光焊接慢,这有助于消除缺陷和抑                  从而减少焊接接头中的电阻,并提
             铜焊接中的另一个问题是不稳定                制飞溅产生。比较用标准焊接技术和                  供良好的机械连接性能。
          性,因为熔化金属的低粘度和表面张                 摆动焊接技术焊接 5000 系列铝外壳                   图 5 给出了功率 400W,200μm
          力,在低速焊接时会导致飞溅和气孔。 (图 3b),使用的功率同为 3.5kW,比                           光斑,改变摆动幅度在 SS304 材料上
          [1]
           将速度增加到超过 10m/min,以最             较显示,摆动焊接可实现更为稳定的                  带来的影响,从图中可以看到,焊接
          小化这些不稳定因素,形成稳定的焊                 无气孔焊接。,焊缝熔深为 2mm,可                是如何从熔深焊模式过度到热导焊模
          接过程。然而,这意味着最好的焊接                 以明显看出在整体焊接质量方面,摆                  式的。环形摆动运动模式在焊接复杂
          参数在传统的运动系统(如机器人) 动焊接技术更胜一筹。                                        路径、改变焊接方向时,拥有最佳焊
          达到极限的范围内。此外,熔深随着                                                   接结果。在以重叠方式焊接异质材料
          速度的增加而减小,而且焊缝变得非                 焊缝成形                              时,如铜和铝,可以通过控制熔深来
          常窄。这必须要通过增加激光功率来                     加工车间和制造商经常需要焊


          图4:通过用IPGD30摆动焊接头调节摆动幅度(线性模式),来获得想要的焊缝形状。                          图5:摆动幅度对焊接过程的影响。


          24 Jul/ Aug  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

