


Page 30 - LFWC_JulAug2018_eMag
P. 30
Applications  应用天地


          质金属箔,已经表现出优异的焊接强
          度,并且在焊缝背面没有任何焊接痕
          迹,焊接的高效率和焊缝美观度均可
          被市场接受。这种新技术增加了一个
          用于焊接异质金属的扩展工具箱,包
          括单模连续激光器和毫秒准连续激光
          器。
             图 8 为 100μm 厚的不锈 钢和
          125μm 厚的铝 之间的针 脚式点 焊
         (stitch-welded)。严格的焊熔深控制
          实现了卓越的焊接美观度,80mm/s
          的线性焊接速度形成了一个强键合。
          高速、高重复频率的光纤激光器,使
          热输入最小化,这有助于实现美观的
          焊接外观,同时完全避免了薄金属箔
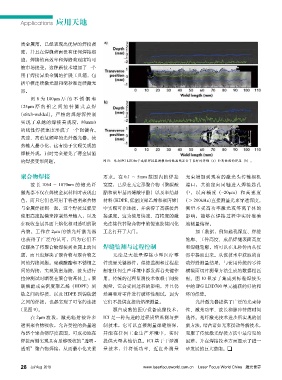
          的焊接变形问题。                         图10:来自IPG LDD相干成像焊接监测模块的数据图显示了良好的焊缝(a)和有缺陷的焊接(b)。

          聚合物焊接                            要求。在 0.1 ~ 5mm 范围内的焊接             光束增加到现有的激光头传输相机
             波长 1064 ~ 1070nm 的镱光纤         宽度,已经在无定形聚合物(聚碳酸                  端口,其被定向同轴进入焊接匙孔
          激光器不仅在焊接金属材料时表现出                 酯和聚甲基丙烯酸甲酯)以及半结晶                  中,以高精度(~20μm)和高速度
          色,而且它们也可用于将透明聚合物                 材料(HDPE、低密度聚乙烯和聚丙烯) (> 200kHz)直接测量光束穿透深度。
          与金属焊接到一起,这个焊接过程要                 中实现可靠连接,并获得了高搭接焊                  测量不受高功率激光或等离子体的
          使用高速振镜来控制热量输入,以及                 接强度。这为使用快速、高精度的激                  影响,能够在焊接过程中实时准确
          在吸收金属界面上熔化相对透明的聚                 光连接代替聚合物中的慢速胶接固化                  地测量熔深。
          合物。工作在 2μm 的铥光纤激光器               工艺打开了大门。                              加工数据,例如匙孔深度、焊缝
          也获得了广泛的认可,因为它们不                                                    轮廓、工件高度、成品焊缝表面高度
          仅解决了将聚合物焊接到金属上的问                 焊缝监测与过程控制                         和焊缝轮廓,均可以在几秒钟内从仪
          题,而且也解决了聚合物与聚合物之                     无论是大批量焊接小型医疗零                 器中提取出来。从该技术中获取的自
          间的焊接问题。聚碳酸酯和不锈钢之                 件或是关键器件,焊缝监测和过程控                  动焊缝测量结果,与使用传统的零件
          间的焊接,实现致密连接,接头进行                 制在任何生产环境中都发挥着关键作                  横截面切片测量方法生成的数据相匹
          拉伸测试时断裂在聚合物基体上 ;聚                用。传统的过程监测技术依赖于间接                  配。图 10 显示了集成到标准焊接头
          碳酸酯或高密度聚乙烯(HDPE)到                测量,它会受到过程的影响,并且仍                  中的 IPG LDD700 单元捕获的好的和
          钛之间的焊接、以及 HDPE 到镍钛诺              然需要对零件进行破坏性测试,因为                  坏的焊缝。
          之间的焊接,也都实现了可靠的连接                 它们不提供直接的熔深测量。                         光纤激光器提供了广泛的光束特
         (见图 9)。                               源自成熟的医疗设备成像技术, 性、激光功率、波长和脉冲持续时间
             在 2μm 波段,激光辐射被许多              ICI 是一种先进的过程质量监测与控                选择。光纤激光技术进步所实现的创
          透明聚合物吸收,允许受控的热量遍                 制技术,它可以直接测量焊缝熔深, 新方法,结合诸如光束摆动等新技术,
          布整个聚合物厚度范围,可成功地在                 并能在任何工业生产环境中,实时                   克服了传统激光焊接方法中最常见的
          焊接两侧实现具有足够吸收的“透明 -               提供大量其他信息。ICI 基于干涉测                困难,并在焊接技术方面显示了进一
          透明”聚合物焊接,从而最小化夹紧                 量技术,并将低功率、近红外测量                   步发展的巨大潜能。


          28 Jul/ Aug  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

