近年来,新能源锂电行业发展尤为迅猛,进而对其制造工艺要求进一步提升。以电池极柱清洗、焊接工序为例,由于极柱的氧化层或电解液残留影响,焊接时容易产生气孔、出现爆点,导致焊接强度和密封性不够。极柱激光清洗能有效剔除极柱表面杂质,为电池激光焊接创造良好的条件,从而优化产品质量,提高产线成品率,因此该工序中电解液和氧化层的清除显得尤为重要。本文主要提供了锐科旗帜P500MX在新能源领域的极柱清洗方面的应用案例,以期为客户在工艺应用方面提供参考。 01 锐科旗帜系列P500MX 脉冲光纤激光器优势明显
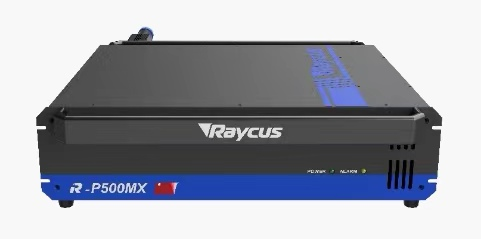
锐科激光推出的旗帜系列P500MX MOPA脉冲光纤激光器可广泛应用于电池极片切割、金属深雕、扁铜线清洗、电池极柱清洗、正负极片清洗、电池盒极柱清洗、电池盒表面电解液清洗等。是薄箔和涂层的精细加工、表面处理、微加工、光伏、划线和新能源等工业应用的理想选择。它采用水冷设计,具有稳定性好、高单脉冲能量(2mJ)、高光束质量(≤1.8)、多种脉宽可选20-500ns、重复频率1-4000kHz,首脉冲可用,具备连续模式,参数可实时切换等特点,具备网口功能。 图1 旗帜系列P500MX脉冲激光器 02 锐科旗帜P500MX在新能源领域的极柱清洗应用
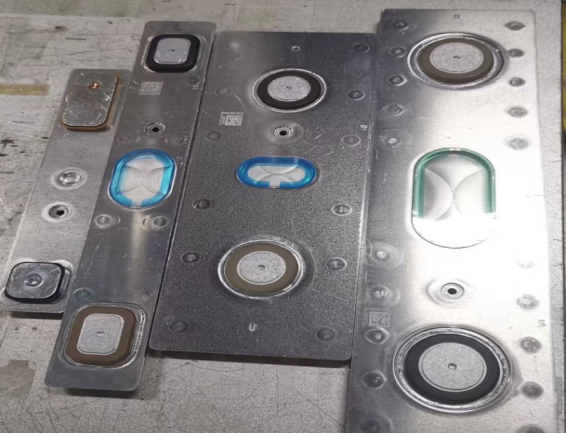
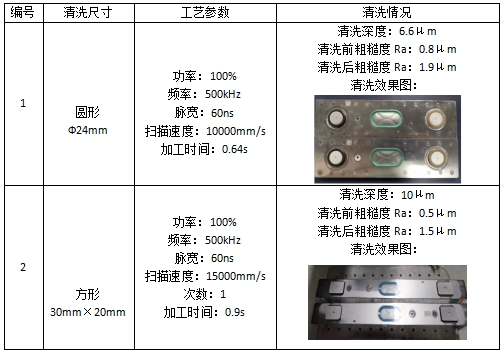
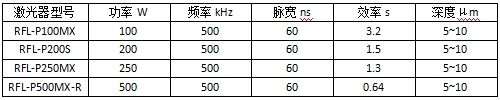
图2 动力电池壳体极柱 清洗要求:表面氧化层或电解液残留物清洗干净,激光处理无漏点,清洗深度一般不超过0.01mm,清洗过程最高温度不超过30℃,在保障清洗质量的前提下,为了配合产线需求,清洗效率越高越好。 1.旗帜系列P500MX清洗不同尺寸极柱,加工时间均在1s内,效果达标。 对新能源动力电池极柱进行清洗测试,选用激光器RFL-P500MX-R,聚焦透镜f=254mm,不同工艺参数下的极柱清洗整体情况如表1所示。 表1 不同工艺参数壳体清洗情况
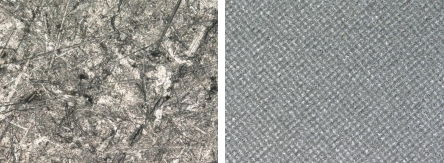
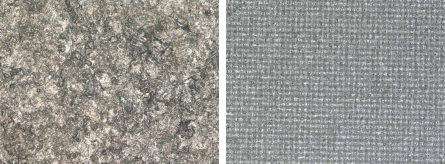
通过3D显微镜测试清洗后深度为5μm~10μm,粗糙度测试仪测试极柱清洗前后粗糙度Ra值增大,表明粗糙度增加。清洗前后表面状态如图3所示,激光处理后整体无漏点,光斑排布均匀,宏观上看表面清洗干净,无残留,清洗底纹细腻一致性高。
a)圆形极柱清洗前后形貌微观图(放大300倍)
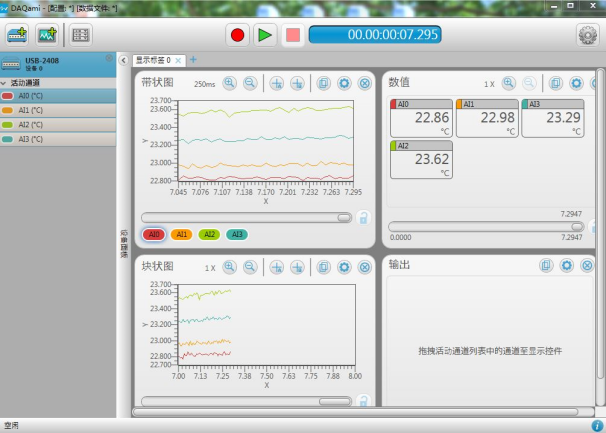
b)方形极柱清洗前后形貌微观图(放大300倍) 图3 极柱清洗前后效果 由于极柱区域属于防爆位置,对激光清洗温度有要求,采用多路温度测试仪对极柱背面四个不同区域贴片进行测试(测试环境温度23℃),观察激光清洗过程中的温度变化,测试结果如图4所示,可以看出7s时间内整体温度不超过25℃。
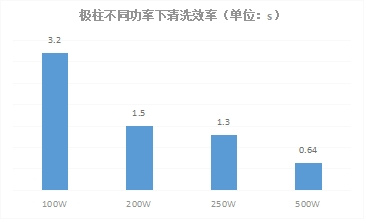
图4 清洗过程中极柱背面温度变化 通过上述测试,采用激光器RFL-P500MX-R对圆形极柱和方形极柱进行清洗,清洗效果均达到要求,清洗温度低于25℃,且清洗时间均在1s内。 2、不同激光器清洗极柱,旗帜系列P500MX效率最高,仅0.64s 采用不同功率的脉冲激光器进对极柱进行清洗,开展效率对比测试。清洗极柱尺寸为直径24mm的圆形区域,清洗深度5~10μm。测试结果如表2和图5所示,清洗效率和功率正相关,RFL-P500MX-R效率最高,可达0.64s。 表2 不同功率下极柱清洗情况
图5 极柱清洗效率对比图 文章来源:集微网 注:文章版权归原作者所有,本文仅供交流学习之用,如涉及版权等问题,请您告知,我们将及时处理。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号