


Page 18 - LFWC_NovDec2017_eMag
P. 18
Applications  应用天地


                 光束分析

                 在应用中进行实时大功率激光光束质量分析


                 一种实用型高功率激光实时测量方法,测量在激光焦点上进行,进一步
                 发展创新的光束采样,可以实时精确测量50~100kW的激光功率。


                 文/毛玉林,顶尖科仪(中国)股份有限公司


                 先       进的制造技术和更快更准
                         确的控制工序,使大功率
                         激光器成为新的金属焊接
                 和切割应用的有力工具。由于激光焊
                 接和切割技术具有高效率和低成本的
                 特点,目前激光焊接和切割技术正逐
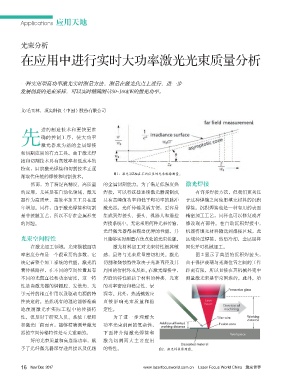
                                                       图1:激光沿Z轴在不同位置的光束轮廓测量。
                 渐取代传统的焊接和切割技术。
                     然而,为了满足高精度、高质量                的金属切割能力。为了满足低强度热                 激光焊接
                 的应用,尤其是在自动化领域,激光                  焊接,可以将这些连续激光器调制成                     有许多焊接方法,但我们更关注
                 器作为高质量、高效率加工工具在逐                  具有高峰值功率和低平均功率的脉冲                 于这种焊缝之间使用填充材料的沉积
                 年增加。同样,由于激光焊接和切割                  激光器。光纤传输灵活方便,更容易                 焊接。沉积焊接也是一种有用的表面
                 是非接触工艺,所以不存在金属形变                  集成到焊接头、振头、机器人和遥控                 精密加工工艺,同样也可以修复或者
                 的问题。                              焊接系统中。无论采用何种光束传输,                修改现有部件。在自动沉积焊接中,
                                                   光纤激光器都表现出优异的性能,并                 机器将填充材料输送到焊接区域,此
                 光束空间特性                            且能够实时测量在焦点处的光束轮廓。                区域经过焊接,然后冷却,金属层将

                     在激光加工领域,光束横截面功                   激光材料加工对光束特性极其敏                固化并可机械加工。
                 率密度分布是一个很重要的参数,它                  感,最终与光束质量密切相关。激光                     图 2 显示了典型的沉积焊接头,
                 决定着整个加工系统的性能。激光沿                  切割和烧蚀特性取决于光斑直径及其                 由于保护玻璃与光斑位置之间的工作
                 着传播路径,在不同的空间位置具有                  周围的衍射环或基座。在激光焊接中,                距离有限,所以直接在其机械外壳中
                 不同的光斑直径和功率密度,这一特                  焊缝的特性取决于材料的种类、光束                 测量激光束是非常困难的。此外,填                              ——降低系统设计成本!!
                 性是由激光器的谐振腔、发散角、光                  的功率密度和稳定性、景
                 学元件的相互作用以及驱动电源的特                  深等。此外,热透镜效应                                                                                                       利用 PicoBlade®2,可将您的最苛刻的微加工应用的生产率提高40%。
                 性决定的。虽然现有的理论能够准确                  直接影响光束质量和稳                                                                                                        PicoBlade 2——我们的智能控制、全功能           部触发,而该外部触发的定时抖动仅为
                                                                                                                                                                     皮秒激光器——能以最高的精度和可靠性加                ±25纳秒,同时维持稳定精确的脉冲能量
                 地预测激光在实际工程中的传播特                   定性。
                                                                                                                                                                     工几乎所有的材料的完美工具。经过优化                 ——这对处理复杂的异型加工应用至关重要。
                 性,但是对于研究人员、系统工程师                     为了进一步理解大                                                                                                       设计的最新 PicoBlade 平台与我们的第一
                                                                                                                                                                     代激光器拥有同样高的灵活性,而且封装                              想要更全面地了解?
                 和激光厂商而言,能够精确测量激光                  功率光束剖面的复杂性,
                                                                                                                                                                     更小,极大简化了系统集成难度。                                       下载AccuTrig 白皮书,查找
                 器的空间传输特性是至关重要的。                   下面将介绍激光焊接和                                                                                                        AccuTrig™ 独特的智能控制、高速变频功                         PicoBlade 2 是如何改善您的
                     好的光束质量和高连续功率,赋                激光切割两大主要应用                                                                                                        能使 PicoBlade 2 能够提供真正的实时外          微加工应用和结果。
                 予了光纤激光器深穿透焊接以及优越                  的特性。                  图2:激光焊接原理图。

                                                                                                                                                                                             提高先进制造的效益
                 16 Nov/ Dec  2017                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界
                                                                                                                                                                     WWW.LUMENTUM.CN    |   CUSTOMER.SERVICE@LUMENTUM.COM   |   +1 844 810 LITE 	5483

