


Page 36 - LFWC_MayJun2017_eMag
P. 36
Laser brighten Hubei   光耀荆楚


                 力作用下会在晶界处形成液化裂纹,降低焊接接头的性能。                        焊接时裂纹倾向不是很明显,为了改善焊缝质量,采用连
                     炸火(也称飞溅)问题。引起炸火的因素很多,如材                       续激光器焊接,焊缝表面平滑均匀,无飞溅,无缺陷,焊
                 料的清洁度、材料本身的纯度、材料自身的特性等,而起                         缝内部未发现裂纹。在铝合金焊接方面,连续激光器优势
                 决定性作用的则是激光器的稳定性。壳体表面凸起、气孔、 明显 :与传统焊接方式相比,生产效率高,且无需填丝 ;
                 内部气泡,究其原因,主要是光纤芯径过小或者激光能量                         与脉冲激光焊相比,可以解决其在焊后产生的缺陷,如裂
                 设置过高所致。                                           纹、气孔、飞溅等,保证铝合金在焊后有良好的机械性能;
                     针对以上出现的问题,寻找到合适的工艺参数才是解                       焊后不会凹陷,抛光打磨量减少,节约生产成本,但是因
                 决问题的关键。                                           为连续激光器光斑较小,所以对工件的装配精度要求较高。
                                                                       在动力电池焊接过程中,焊接工艺技术人员会根据电
                 焊接模式分析                                            池材料、形状、厚度、拉力要求等选择合适的激光器和焊
                    (1)脉冲模式焊接                                      接工艺参数,包括焊接速度、波形、峰值、焊头倾斜角度
                     脉冲激光器常用的脉冲波形有方波、尖峰波、双峰波                       等来设置合理的焊接工艺参数,以保证最终的焊接效果满
                 等几种,由于铝合金表面对光的反射率太高,焊接时应选                         足动力电池厂家的要求。
                 择合适的焊接波形。当高强度激光束入射到材料表面,金
                 属表面将会有 60%~98% 的激光能量因反射而损失掉,且                     方形电池焊接
                 反射率随物件表面的温度而变化。一般焊接铝合金时最优                             在方型电池的焊接工艺中,最重要的工序是壳盖的封
                 选择尖形波和双峰波,这两种焊接波形后面缓降部分脉宽                         装,方形电池外壳的封口办法一般是在电池顶部有一个长
                 较长,能够有效地减少气孔和裂纹的产生。                               方形盖板,板上带有正极输入端,将盖板塞入外壳与口平
                     由于铝合金对激光的反射率较高,为了防止激光束垂                       齐,然后用激光将盖板与外壳之间的长方形缝隙以脉冲或
                 直入射造成垂直反射而损害激光聚焦镜,焊接过程中通常                         者连续激光焊接的方式,焊好密封即可。
                 将焊接头偏转一定角度。焊点直径和有效结合面的直径,
                 随激光倾斜角的增大而增大,当激光倾斜角度为 40°时,
                 获得最大的焊点及有效结合面。焊点熔深和有效熔深随激
                 光倾斜角减小,当激光倾斜角度大于 60°时,其有效焊
                 接熔深降为零。所以倾斜焊接头到一定角度,可以适当增
                 加焊缝熔深和熔宽。另外在焊接时,以焊缝为界,需将激
                 光焊斑偏盖板 65%、壳体 35% 进行焊接,这样能有效减
                 少因合盖问题导致的炸火。
                    (2)连续模式焊接
                     连续激光器焊接由于其受热过程不像脉冲骤冷骤热,

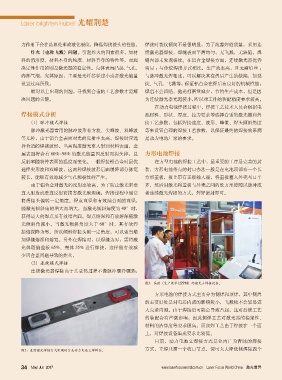
                                                                   图3:高效(生产效率12PPM)的激光立焊接设备。

                                                                       方形电池的焊接方式主要分为侧焊和顶焊,其中侧焊
                                                                   的主要好处是对电芯内部的影响较小,飞溅物不会轻易进
                                                                   入壳盖内侧。由于焊接后可能会导致凸起,这对后续工艺
                                                                   的装配会有些微影响,因此侧焊工艺对激光器的稳定性、
                                                                   材料的洁净度等要求极高。而顶焊工艺由于焊接在一个面
                                                                   上,对焊接设备集成要求比较低。
                                                                       目前,动力电池立焊接方式是业内广为青睐的焊接
                 图2:连续激光焊接方式实现的方壳动力电池立焊样品。                         方式,立焊只需一个收口节点,便可大大降低侧焊接四个


                 34 May/ Jun  2017                                        www.laserfocusworld.com.cn    Laser Focus World China   激光世界

