


Page 27 - LFWC_MarApr2018_eMag
P. 27
应用天地 Applications


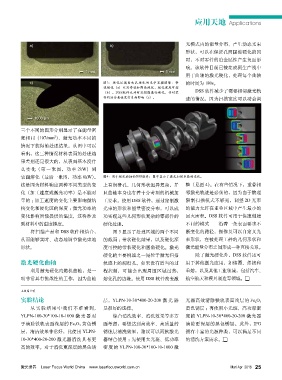
             a)                               b)                             光模式内的能量分布、产生动态光束
                                                                             形状,可以在保证孔周围被硬化的同
                                                                             时,不对零件的冶金属性产生负面影
                                                                             响。该软件目前已被集成到生产线中
                                    1 mm                             1 mm
                                                                             用于曲轴的激光硬化,处理每个曲轴
             c)                            图3:硬化区截面和孔硬化的光学显微图像:带             的时间为 180s。
                                           状硬化(a)以及带状和圆角硬化,硬化深度可控
                                                                                 DSS 软件减少了需要相邻激光轨
                                           (b)。DSS软件允许对孔周围进行硬化,并对零
                                           件的冶金属性没有负面影响(c)。                  迹的情况,因为扫描宽度可以动态调


               1000 µm

          三个不同的图形分别显示了在能量密
                       2
          度相同(107/mm )、激光功率不同的
          情况下获得的处理结果。从图中可以
          看出,这三种情况材料表面的处理结
          果差别还是很大的,从表面基本没什
          么变化(第一张图,功率 2kW)到
          表面熔化(最后一张图,功率 6kW)。              图4:用于硬化曲轴的DSS软件;图中显示了激光扫描参数的变化。
          这是因为材料响应两种不同类型的变                 上有润滑孔、几何形状迥异复杂,并                  整(见图 4)。在有些情况下,重叠相
          化(加工速度或激光功率)是不能对                 且曲轴本身也有着十分苛刻的机械加                  邻激光轨迹是必须的,因为由于物理
          等的 :加工速度的变化主要影响微结                工要求。使用 DSS 软件,通过定制激               限制扫描模式不够宽,调整 2D 光束
          构变化和硬化区的深度 ;激光功率的                光束的形状和能量密度分布,可以成                  的能力允许在重叠区域中产生最小的
          变化影响所能提供的温度,这将涉及                 功实现这些几何形状复杂的零部件的                  回火面积。DSS 软件可用于快速创建
          到材料中的温度梯度。                       硬化处理。                             不同的模式——沿着一条表面要求不
             将扫描产品和 DSS 软件相结合,                 图 3 显示了处理区域的两个不同              断变化的路径,操作员可以自定义光
          从而能够实时、动态地调节激光束地                 的截面 :带状硬化结果,以及硬化深                 束形状,在被处理工件的几何形状和
          形状。                              度可控的带状硬化和圆角硬化。激光                  激光能量分布之间形成一种直接关系。
                                           硬化的主要挑战之一是位于激光扫描                      除了激光硬化外,DSS 软件还可
          激光硬化曲轴                           轨迹上的润滑孔。如果没有适当的过                  用于其他激光应用,如熔覆、焊接和
             利用激光硬化内燃机曲轴,是一                程控制,可能会出现周围区域过热,                  重熔,以及其他工业领域,包括汽车、
          项非常具有挑战性的工作,因为曲轴                 熔化孔的边缘。使用 DSS 软件改变激               航空航天和模具制造等领域。


          上接第19页
          实验结论                             层,YLPN-10-30*400-20-200 激光器       光器高效清除铁轨表面浅层的 Fe 2 O 3
             从实验结果中我们不难看到, 是很好的选择。                                           黄色锈层 ;再使用小光斑、高功率密
          YLPN-100-30*100-10-1000 激光器对         综合清洗效率、清洗效果等多方                度的 YLPN-10-30*400-20-200 激光器
          于清除铁轨表面浅层的 Fe 2 O 3 黄色锈          面考虑,要想达到高效率、高质量的                  清除更深层的黑色锈层。此外,IPG
          层,清洁效果非常好,比使用 YLPN-              锈蚀层清洗效果,建议可以两款激光                  拥有丰富的光源种类,可以满足不同
          10-30*400-20-200 激光器清洗具有更        器结合使用 :先使用大光斑、低功率                 的清洗方案需求。
          高的效率。对于清洗更深层的黑色锈                 密度的 YLPN-100-30*100-10-1000 激


          激光世界    Laser Focus World China    www.laserfocusworld.com.cn                        Mar/ Apr  2018  25

