


Page 26 - LFWC_MarApr2018_eMag
P. 26
Applications  应用天地


          激光热处理
          动态光斑整形软件改善激光热处理


         通过软件动态改变扫描激光束的参数,根据实际应用情况动态调节热量分布。


          Jesus Dominguez, M. Angeles Montealegre


          激       光硬化(也称激光淬火)金              a)     Pattern        b)  Scanning speed (%)  c)  Laser power (%)
                  属的所面临的一项主要挑战
                  是 :处理几何形状不规则的
                                                                 ≈ 100                 ≈ 50
          部件。当使用激光硬化不平整表面时,
          如表面上具有锋利的边缘或小孔,遇
                                                                 ≈ 65                  ≈ 65
          到的挑战尤为突出。在这种情况下,
          由于材料周围体积的差异,经常会出                                       ≈ 50                  ≈ 100
          现过热问题,最终导致处理结果无法
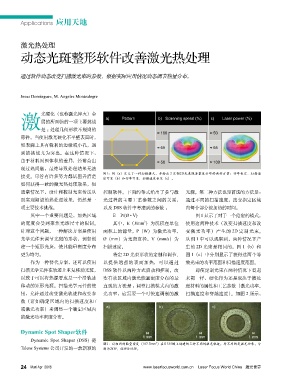
                                           图1:图(a)定义了一种扫描模式,并给出了定制2D光束能量密度分布的两种方案:功率恒定、扫描速
          接受。尽管有许多努力都试图弄清楚
                                           度可变(b)和功率可变、扫描速度恒定(c)。
          如何获得一致的激光热处理效果,但
          通常情况下,设计和控制光束传送从                 控制软件。下面的等式给出了参与激                  光源。第二种方法也是首选的方法是:
          而实现期望的热处理效果,仍然是一                 光过程的主要工艺参数之间的关系,                  通过不同的扫描速度,改变指定区域
          项主要技术挑战。                         以及 DSS 软件中考虑到的参数 :                内每个部分被加热的时间。
             其中一个重要问题是,加热区域                    E = P/(Ø • V)                     图 1 显示了对于一个给定的模式,
                                                            2
          的宽度会受到聚焦光斑尺寸的限制。                     其中,E(J/mm )为沉积在单位             使用这两种技术(改变扫描速度和改
          针对这个问题,一种解决方案是使用                 面积上的能量,P(W)为激光功率,                 变激光功率)产生的 2D 定制光束。
          光学元件来调节光斑的形状,例如创                 Ø(mm)为光斑直径,V(mm/s)为               从图 1 中可以观察到,两种情况下产
          建一个矩形光斑,使其能量密度分布                 扫描速度。                             生的 2D 光束是相同的。图 1(b)和
          更为均匀。                                特定 2D 光束形状的定制和调节、             图 1(c)中分别显示了获得这两个等
             作为一种替代方案,还可以使用                以提供增强的表面加热,可以通过                   效光束的功率范围和扫描速度范围。
          扫描光学元件在轨迹上重复移动光斑,                DSS 软件以两种方式启动和控制。改                    即使定制光束在两种情况下看起
          以致于可以将热源看成是一个沿轨迹                 变有效区域内激光能量密度分布的最                  来都一样,硬化行为还是取决于被处
          移动的矩形光源。扫描光学元件的使                 直观的方法是 :调整扫描模式内的激                 理材料的属性和工艺参数(激光功率、
          用,允许通过改变激光轨迹和改变参                 光功率,这需要一个可快速调制的激                  扫描速度和穿越速度)。如图 2 所示,
          数(诸如确定区域内的扫描速度和 /
                                            a)                    b)                    c)
          或激光功率)来调整一个确定区域内
          的激光功率密度分布。


          Dynamic Spot Shaper软件
                                                           1 mm                  1 mm                 1 mm
             Dynamic Spot Shaper (DSS) 是
                                                                 2
                                           图2:以相同的能量密度(107 J/mm )在S 335钢上创建的三种不同的激光轨迹,所不同的是激光功率,分
          Talens Systems 公司开发的一款新颖的        别为2kW、4kW和6kW。


          24 Mar/ Apr  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

