


Page 23 - LFWC_JulAug_2019_eMag
P. 23
应用天地 Applications


                    3
                 mm 的能量密度、370W 的激光功率、                         完工
                 1300mm/s 的扫描速度和 30µm 的层
                                                                                          µm  148
                 厚,能达到 99.7%的最佳相对密度。                                                    60           400
                                                                                        30
                     由于某些关键部件(例如航空航                                                      0                    50 µm
                                                   AlSi10Mg                             -30
                 天应用中使用的部件)需要比完工的                                                       -50
                 零件拥有更高的质量,因此必须应用                                                         µm
                                                                                        60    189
                 后处理以满足这些部件的设计要求。                                                       30
                                                                                         0
                                                                                        -30           356     50 µm
                                                              喷丸处理                      -50
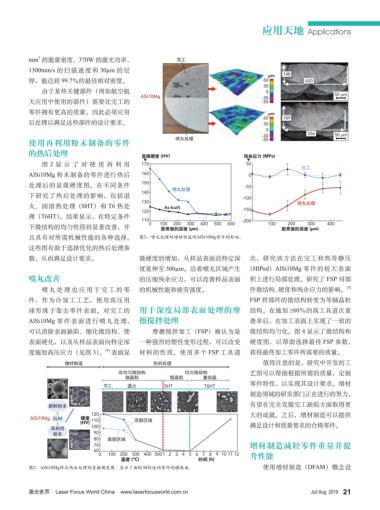
                 使用再利用粉末制备的零件
                 的热后处理                             显微硬度 (HV)                      残余应力 (MPa)
                     图 2 显 示 了 对 使 用 再 利 用         170                             50
                                                                                                    完工
                 AlSi10Mg 粉末制备的零件进行热后              160                              0
                 处理后的显微硬度图。在不同条件                   150                             -50
                                                   140       喷丸处理
                 下研究了热后处理的影响,包括退                                                  -100
                                                   130                                             喷丸处理
                 火、固溶热处理(SHT)和 T6 热处                      As-built
                                                   120                            -150
                 理(T6HT)。结果显示,在特定条件
                                                   110                            -200
                                                                                                200
                                                                                                      300
                 下微结构的均匀性得到显著改善,并                    0   100  200  300  400  500  600     100  距表面的深度 (µm)  400
                                                         距表面的深度 (µm)
                 且具有对所需机械性能的各种选择。                  图3:喷丸处理对增材制造的AlSi10Mg零件的影响。
                 这些图有助于选择优化的热后处理参
                 数,从而满足设计要求。                       微硬度的增加,从样品表面沿特定深                 次,研究该方法在完工和热等静压
                                                   度延伸至 500µm。沿着喷丸区域产生 (HIPed)AlSi10Mg 零件的较大表面
                 喷丸改善                              的压缩残余应力,可以改善样品表面                 积上进行局部处理。研究了 FSP 对部
                     喷丸处理也应用于完工的零                  的机械性能和疲劳强度。                      件微结构、硬度和残余应力的影响。              [5]
                 件,作为冷加工工艺,使用高压用                                                    FSP 将部件的微结构转变为等轴晶粒
                 球形珠子轰击零件表面。对完工的                   用于深度局部表面处理的摩                     结构。在施加 ≥60%的高工具道次重
                 AlSi10Mg 零件表面进行喷丸处理, 擦搅拌处理                                         叠率后,在加工表面上实现了一致的
                 可以消除表面缺陷、细化微结构、使                     摩擦搅拌加工(FSP)被认为是               微结构均匀化。图 4 显示了微结构和
                 表面硬化,以及从样品表面向特定深                  一种强烈的塑性变形过程,可以改变                 硬度图,以帮助选择最佳 FSP 参数,
                                        [4]
                 度施加高压应力(见图 3)。 表面显                材料的性质。使用多个 FSP 工具道               获得最终加工零件所需要的质量。
                            增材制造                       热后处理                             值得注意的是,研究中开发的工
                                            非均匀微结构              均匀微结构               艺图可以帮助根据所需的质量,定制
                                              细晶粒           粗晶粒       重结晶
                                                                                    零件特性,以实现其设计要求。增材
                                        完工     退火         SHT         T6HT
                              y                                                     制造领域的研发部门正在进行的努力,
                                x                                                   有望在完全克服完工缺陷方面取得更
                       新鲜粉末
                                    120                                             大的成就。之后,增材制造可以提供
                 AlSi10Mg SLM    硬度
                                 (HV)  110       顶部区域                               满足设计和质量要求的合格零件。
                        再利用         100
                        粉末           90
                              z      80  底部区域
                                     70                                             增材制造减轻零件重量并提
                                     60
                                      0  100 200 300 400 5001 2 3 4 5 6 7 8 9 10 11 12  升性能
                                             温度 (°C)                 时间 (h)
                 图2:AlSi10Mg样品热后处理的显微硬度图,显示了由SLM制造的零件的横截面。                              使用增材制造(DFAM)概念设


                 激光世界    Laser Focus World China    www.laserfocusworld.com.cn                         Jul/ Aug  2019  21

