


Page 21 - LFWC_JulAug_2019_eMag
P. 21
应用天地 Applications


                 单独调节中心和环形的功率,调节
                 范围从 1%~100%。纤芯和环形光束
                 甚至可以独立调节,重复频率高达
                 5kHz。
                     在这种布局中,内部光束与外部
                 光束二者间的功率比实际上有无限种
                 可能的组合。然而,所有这些组合大
                 致上均可分组为图 1 中所示的配置。
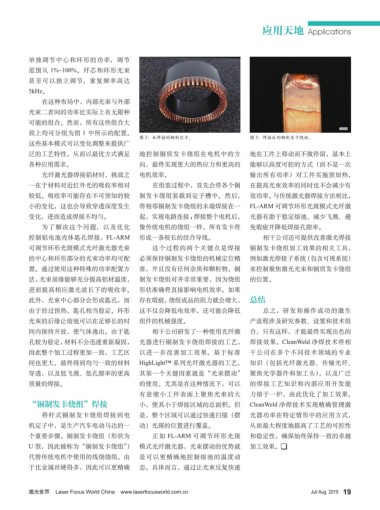
                                                   图 2:未焊接的铜制定子。                    图 3:焊接后的铜制发卡绕组。
                 这些基本模式可以变化调整来提供广
                 泛的工艺特性,从而以最优方式满足                  地控制铜质发卡绕组在电机中的方                  地在工件上移动而不做停留,基本上
                 各种应用需求。                           向,最终实现更大的热应力和更高的                 能够以高度可控的方式(而不是一次
                     光纤激光器焊接铝材时,挑战之                电机效率。                            输出所有功率)对工件实施预加热,
                 一在于材料对近红外光的吸收率相对                     在组装过程中,首先会将各个铜                在提高光束效率的同时也不会减少有
                 较低。吸收率可能存在不可预知的较                  制发卡绕组装载到定子槽中。然后, 效功率。与传统激光器焊接方法相比,
                 小的变化,这也会导致穿透深度发生                  将相邻铜制发卡绕组的末端焊接在一                 FL-ARM 可调节环形光斑模式光纤激
                 变化,进而造成焊接不均匀。                     起,实现电路连接;焊接整个电机后, 光器有助于稳定熔池、减少飞溅、避
                     为了解决这个问题,以及优化                 像传统电机的绕组一样,所有发卡将                 免瑕疵并降低焊接孔隙率。
                 控制铝电池壳体匙孔焊接,FL-ARM                形成一条较长的绞合导线。                         相干公司还可提供改善激光焊接
                 可调节环形光斑模式光纤激光器光束                     这个过程的两个关键点是焊接                 铜制发卡绕组加工效果的相关工具,
                 的中心和环形部分的光束功率均可配                  必须保持铜制发卡绕组的机械定位精                 例如激光焊接子系统(包含可视系统)
                 置。通过使用这种特殊的功率配置方                  准,并且没有任何杂质和颗粒物。铜                 来控制聚焦激光光束和铜质发卡绕组
                 法,光束前缘能够充分提高铝材温度, 制发卡绕组对齐非常重要,因为绕组                                 的位置。
                 进而提高相应激光波长下的吸收率。 形状准确将直接影响电机效率。如果
                 此外,光束中心部分会形成匙孔,而                  存在瑕疵,绕组成品的阻力就会增大, 总结
                 由于经过预热,匙孔相当稳定。环形                  这不仅会降低电效率,还可能会降低                     总之,研发和操作成功的激生
                 光束的后缘让熔池可以在足够长的时                  组件的机械强度。                         产流程涉及研究参数、设置和技术组
                 间内保持开放,使气体逸出。由于匙                     相干公司研发了一种使用光纤激                合,只有这样,才能最终实现出色的
                 孔较为稳定,材料不会迅速重新凝固, 光器进行铜制发卡绕组焊接的工艺, 焊接效果。CleanWeld 净焊技术将相
                 因此整个加工过程更加一致,工艺区                  以进一步改善加工效果。基于标准                  干公司在多个不同技术领域的专业
                 间也更大。最终得到均匀一致的材料                  HighLight™ 系列光纤激光器的工艺, 知识(包括光纤激光器、传输光纤、
                 穿透,以及低飞溅、低孔隙率的更高                  其第一个关键因素就是“光束摆动” 聚焦光学器件和加工头),以及广泛
                 质量的焊接。                            的使用。尤其是在这种情况下,可以                 的焊接工艺知识和内部应用开发能
                                                   有意缩小工件表面上聚焦光束的大                  力熔于一炉,由此优化了加工效果。
                 “铜制发卡绕组”焊接                        小,使其小于焊接区域的总面积。但                 CleanWeld 净焊技术实现精确管理激
                     将杆式铜制发卡绕组焊接到电                 是,整个区域可以通过快速扫描(摆                 光器功率在特定情形中的应用方式,
                 机定子中,是生产汽车电动马达的一                  动)光斑的位置进行覆盖。                     从而最大程度地提高了工艺的可控性
                 个重要步骤。铜制发卡绕组(形状为                     正如 FL-ARM 可调节环形光斑             和稳定性,确保始终保持一致的卓越
                 U 型,因此被称为“铜制发卡绕组”) 模式光纤激光器,光束摆动的优势就                                加工效果。
                 代替传统电机中使用的线绕绕组。由                  是可以更精确地控制熔池的温度动
                 于比金属丝硬得多,因此可以更精确                  态。具体而言,通过让光束反复快速


                 激光世界    Laser Focus World China    www.laserfocusworld.com.cn                         Jul/ Aug  2019  19

