


Page 46 - ILAC_June_2019_eMag
P. 46
应用报道 Application Report


                                                  抗剪切试验。连
                                                  续玻璃纤维增强

                      感应器              感应器        PA6 与 不 锈 钢、
                                                  铝或低碳钢的材
                                                  料组合强度约为
                 图4:使用场集中器提高热效率的涡流引导的基本           25MPa。 断 裂 几
                 原理。
                                                  乎完全发生在复
                 合材料的基础材料中。当使用诸如碳纤维增强的聚芳醚酮
                (PEKK)的更高强度的材料时,虽然部分纤维断裂,但
                 可以实现高达 30MPa 的强度。确定的强度在用粘合促进
                 剂连接或粘合的系统范围内。连接对交替气候负荷的耐受
                 性也得到了成功验证。
                     另一方面,如果考虑倾斜或头部张力的负荷极限,则
                 必须说明仍然需要研究。这是由粘合机制引起的,主要在
                 于具有少量粘合剂的形状配合。当考虑可实现的接合时间
                 时,可以确定感应加热和激光加热之间的显著差异。也就
                 是说,感应能够进行更有针对性的加热,因此例如低碳钢
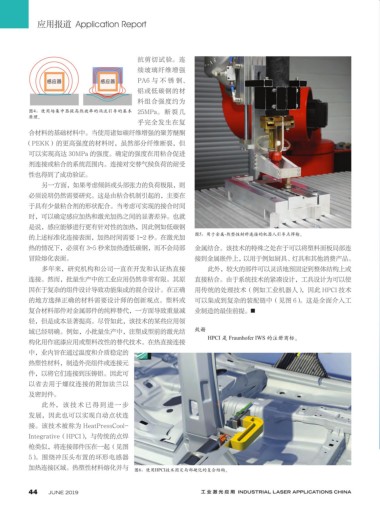
                                                                   图5:用于金属-热塑性材料连接的机器人引导点焊枪。
                 的上述标准化连接表面,加热时间需要 1~2 秒。在激光加
                 热的情况下,必须有 3~5 秒来加热透低碳钢,而不会局部                      金属结合。该技术的特殊之处在于可以将塑料面板局部连
                 冒险熔化表面。                                           接到金属嵌件上,以用于例如厨具、灯具和其他消费产品。
                     多年来,研究机构和公司一直在开发和认证热直接                            此外,较大的部件可以灵活地预固定到整体结构上或
                 连接。然而,批量生产中的工业应用仍然非常有限。其原                         直接粘合。由于系统技术的紧凑设计,工具设计为可以使
                 因在于复杂的组件设计导致功能集成的混合设计。在正确                         用传统的处理技术(例如工业机器人),因此 HPCI 技术
                 的地方选择正确的材料需要设计师的创新观点。塑料或                          可以集成到复杂的装配链中(见图 6)。这是全面介入工
                 复合材料部件对金属部件的纯粹替代,一方面导致重量减                         业制造的最佳前提。 █
                 轻,但是成本显著提高。尽管如此,该技术的某些应用领
                 域已经明确。例如,小批量生产中,注塑成型前的激光结                         致谢
                                                                       HPCI 是 Fraunhofer IWS 的注册商标。
                 构化用作底漆应用或塑料改性的替代技术。在热直接连接
                 中,业内旨在通过温度和介质稳定的
                 热塑性材料,制造外壳组件或连接元
                 件,以将它们连接到压铸铝。因此可
                 以省去用于螺纹连接的附加法兰以
                 及密封件。
                     此外,该技术已得到进一步
                 发展,因此也可以实现自动点状连
                 接。该技术被称为 HeatPressCool-
                 Integrative(HPCI),与传统的点焊
                 枪类似,将连接部件压在一起(见图
                 5)。围绕冲压头布置的环形电感器
                 加热连接区域。热塑性材料熔化并与                图6:使用HPCI技术固定局部硬化的复合结构。


                 44     JUNE 2019                                    工 业 激 光 应 用  INDUSTRIAL LASER APPLICATIONS CHINA

