


Page 50 - ILAC_June_2019_eMag
P. 50
应用报道 Application Report


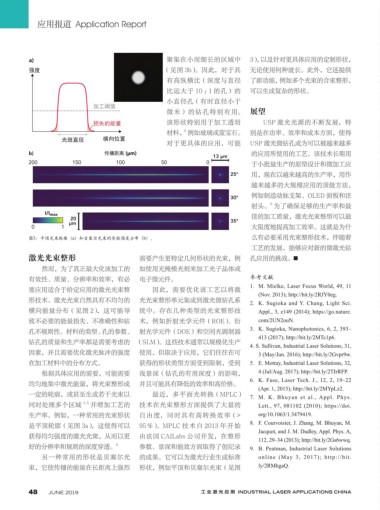
                 a)                                        聚集在小而细长的区域中              3),以及针对更具体应用的定制形状,
                 a) 强度                                    (见图 3b)。因此,对于具            无论使用何种波长。此外,它还提供
                 强度                                        有高纵横比(深度与直径              了新功能,例如多个光束的合束整形,
                                                           比远大于 10 :1 的孔)的          可以生成复杂的形状。
                                                           小直径孔(有时直径小于
                                     加工阈值
                                  加工阈值                     微米)的钻孔特别有用。              展望

                                     损失的能量                 该形状特别用于加工透明                  USP 激光光源的不断发展,特
                                  损失的能量
                                                                8
                                                           材料, 例如玻璃或蓝宝石。            别是在功率、效率和成本方面,使得
                                       横向位置
                           光斑直径
                          光斑直径       横向位置
                                                           对于更具体的应用,可能              USP 激光微钻孔成为可以被越来越多
                                           传播距离 (µm)
                 b) b)                  传播距离 (µm)                        13 µm  13 µm 的应用所使用的工艺。该技术长期用
                 200          150 150      100  100      50   50       0      0      于小批量生产的原型设计和微加工应
                 200
                                                                              25°    用,现在以越来越高的生产率,用作
                                                                                      25°
                                                                                     越来越多的大规模应用的顶级方法,
                                                                              30°    例如制造动脉支架、OLED 面板和注
                                                                                      30°
                                                                                          9
                                                                                     射头。 为了确保足够的生产率和最
                      I/I max                                                        佳的加工质量,激光光束整型可以最
                              20
                      I/I max  µm                                             35°
                  0        1   20                                                    大限度地提高加工效率。这就是为什
                               µm                                                     35°
                  0
                            1
                 图3:平顶光束轮廓(a)和贝塞尔光束的实验强度分布(b)。                                       么有必要采用光束整形技术,伴随着
                                                                                     工艺的发展,能够应对新的微激光钻
                 激光光束整形                            需要产生更特定几何形状的光束,例                 孔应用的挑战。 █
                     然而,为了真正最大化该加工的                如使用无掩模光刻来加工光子晶体或
                 有效性、质量、分辨率和效率,有必                  电子微元件。                           参考文献
                                                                                    1.  M. Mielke, Laser Focus World, 49, 11
                 要应用适合于给定应用的激光光束整                     因此,需要优化该工艺以将激
                                                                                       (Nov. 2013); http://bit.ly/2RJY0eg.
                 形技术。激光光束自然具有不均匀的                  光光束整形单元集成到激光微钻孔系                 2.  K. Sugioka and Y. Chang, Light Sci.
                 横向能量分布(见图 2),这可能导                 统中。存在几种类型的光束整形技                     Appl., 3, e149 (2014); https://go.nature.
                 致不必要的能量损失、不准确性和钻                  术,例如折射光学元件(ROE)、衍                   com/2UN2ouN.
                                                                                    3.  K. Sugioka, Nanophotonics, 6, 2, 393–
                 孔不规则性。材料的类型、孔的参数、 射光学元件(DOE)和空间光调制器
                                                                                       413 (2017); http://bit.ly/2MTc1p6.
                 钻孔的质量和生产率都是需要考虑的 (SLM)。这些技术通常以规模化生产
                                                                                    4. S. Sullivan, Industrial Laser Solutions, 31,
                 因素,并且需要优化激光脉冲的强度                  使用,但取决于应用,它们往往在可                    3 (May/Jun. 2016); http://bit.ly/2Gvpr9w.
                 在加工材料中的分布方式。                      获得的形状类型方面受到限制,受到                 5.  E. Mottay, Industrial Laser Solutions, 32,
                     根据具体应用的需要,可能需要                浅景深(钻孔的有用深度)的影响,                    4 (Jul/Aug. 2017); http://bit.ly/2TIrRFP.
                                                                                    6.  K. Fuse, Laser Tech. J., 12, 2, 19–22
                 均匀地集中激光能量,将光束整形成                  并且可能具有降低的效率和高价格。
                                                                                       (Apr. 1, 2015); http://bit.ly/2MYpLz2.
                 一定的轮廓,或甚至生成若干光束以                     最近,多平面光转换(MPLC)               7.  M.  K.  Bhuyan  et  al., Appl.  Phys.
                 同时处理多个区域        4,5  并增加工艺的       技术在光束整形方面提供了大量的                     Lett., 97, 081102 (2010); https://doi.
                 生产率。例如,一种常用的光束形状                  自由度,同时具有高转换效率(>                     org/10.1063/1.3479419.
                                                                                    8.  F. Courvoisier, J. Zhang, M. Bhuyan, M.
                 是平顶轮廓(见图 3a),这使得可以                95 %)。MPLC 技 术 自 2013 年 开 始
                                                                                       Jacquot, and J. M. Dudley, Appl. Phys. A,
                 获得均匀强度的激光光斑,从而以更                  由法国 CAILabs 公司开发,在整形
                                                                                       112, 29–34 (2013); http://bit.ly/2Gs6wwq.
                 好的分辨率和规则的深度穿透。            6       参数、景深和能效方面取得了创纪录                 9.  B. Peatman, Industrial Laser Solutions
                     另一种常用的形状是贝塞尔光                 的成果。它可以为激光行业生成标准                    online (May 3, 2017); http://bit.
                 束,它使传播的能量在长距离上强烈                  形状,例如平顶和贝塞尔光束(见图                    ly/2RMhgaQ.


                 48     JUNE 2019                                    工 业 激 光 应 用  INDUSTRIAL LASER APPLICATIONS CHINA

