


Page 44 - ILAC_June_2019_eMag
P. 44
应用报道 Application Report
                                                                                                                                 2019年鄂州科贝激光打造行业最优品牌


                                                                             加热和冷却,热直接连接才证明是有效的。
                                                                             这可以通过使用激光辐射的短期加热来灵活
                                                                             地完成。与表面硬化工艺类似,金属从背离
                                                                             接头的一侧加热。通过组合 800~1100nm 范                                                                                                      高性能
                                                                             围内快速、可控功率的激光和扫描光学元件,                                                 环保
                                                                      2 mm
                                                                             可以迅速加热任何表面。图 3 显示了由纤维                                                                                             ·一体化铸铝横梁——独特金
                                                                             增强 PA6 和低碳钢制成的中间扶手的加强结                                一体化抽排风系统——融入                                                属配方、质量轻、强度高
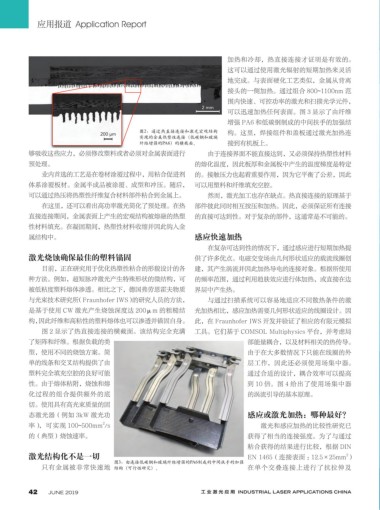
                                                   图2:通过热直接连接和激光宏观结构
                                       200 µm                                构。这里,焊接组件和盖板通过激光加热连                                   流 体 学 设 计 理 念 , 实 现 通                                       ·一体化运动本体——独特的
                                                   实现的金属热塑性连接(低碳钢和玻璃
                                                   纤维增强的PA6)的横截面。            接到有机板上。                                               风、排放、过滤一站式解决                                                结构设计,保证上、下平台切
                 够吸收这些应力,必须修改塑料或者必须对金属表面进行                             由于连接界面不能直接达到,又必须保持热塑性材料                                                                                                 割精度的一致性
                 预处理。                                              的熔化温度,因此板厚和金属板中产生的温度梯度是特定
                     业内首选的工艺是在卷材涂覆过程中,用粘合促进剂                       的。接触压力也起着重要作用,因为它平衡了公差,因此
                 体系涂覆板材。金属半成品被涂覆、成型和冲压。随后, 可以用塑料和纤维填充空腔。
                 可以通过热压将热塑性纤维复合材料部件粘合到金属上。                             然而,激光加工也存在缺点。热直接连接的原理基于
                     在这里,还可以看出高功率激光简化了预处理。在热                       部件彼此同时相互按压和加热。因此,必须保证所有连接
                 直接连接期间,金属表面上产生的宏观结构被熔融的热塑                         的直接可达到性。对于复杂的部件,这通常是不可能的。
                 性材料填充。在凝固期间,热塑性材料收缩并因此钩入金
                 属结构中。                                             感应快速加热
                                                                       在复杂可达到性的情况下,通过感应进行短期加热提
                 激光烧蚀确保最佳的塑料锚固                                     供了许多优点。电磁交变场由几何形状适应的载流线圈创
                     目前,正在研究用于优化热塑性粘合的形貌设计的各                       建,其产生涡流并因此加热导电的连接对象。根据所使用
                 种方法。例如,超短脉冲激光产生特殊形状的微结构,可                         的频率范围,通过利用趋肤效应进行体加热,或直接在边
                 被低粘度塑料熔体渗透。相比之下,德国弗劳恩霍夫物质                         界层中产生热。
                 与光束技术研究所(Fraunhofer IWS)的研究人员的方法,                     与通过扫描系统可以容易地适应不同散热条件的激
                 是基于使用 CW 激光产生烧蚀深度达 200µm 的粗糙结                     光加热相比,感应加热需要几何形状适应的线圈设计。因
                 构,因此纤维和高粘性的塑料熔体也可以渗透并锚固自身。 此,在 Fraunhofer IWS 开发并验证了相应的有限元模拟
                     图 2 显示了热直接连接的横截面。该结构完全充满                      工具。它们基于 COMSOL Multiphysics 平台,并考虑局
                 了矩阵和纤维。根据负载的类                                                     部能量耦合,以及材料相关的热传导。
                 型,使用不同的烧蚀方案。简                                                     由于在大多数情况下只能在线圈的外
                 单的线条和交叉结构提供了由                                                     层工作,因此还必须使用场集中器。                                      高性价比                                                         高稳定性
                 塑料完全填充空腔的良好可能                                                     通过合适的设计,耦合效率可以提高                                                                                        ·机床结构设计水平行业领先
                 性。由于熔体粘附,烧蚀和熔                                                     到 10 倍。图 4 给出了使用场集中器                          ·单轴加速度1.5G                                                ·拥有全流程自主制造体系
                 化过程的组合提供额外的底                                                      的涡流引导的基本原理。                                   ·空移速度80m/min                                              ·激光准直仪、激光干涉仪、投影
                 切。使用具有高光束质量的固                                                                                                   ·10mm以内小圆切割精                                                 测量仪加持制造过程极速运
                 态激光器(例如 3kW 激光功                                                   感应或激光加热:哪种最好?                                 度≤0.08mm
                                       2
                 率),可实现 100~500mm /s                                                   激光和感应加热的比较性研究已                                                                                      ·行机床无明显振动迹象
                 的(典型)烧蚀速率。                                                        获得了相当的连接强度。为了与通过
                                                                                   粘合获得的结果进行比较,根据 DIN
                 激光结构化不是一切                                                         EN 1465(连接表面 :12.5×25mm )                         地址:湖北省鄂州市葛店经济开发区润阳路23号
                                                                                                                 2
                                           图3:由连接低碳钢和玻璃纤维增强的PA6制成的中间扶手的加强
                     只有金属被非常快速地 结构(可行性研究)。                                         在单个交叠连接上进行了抗拉伸及
                                                                                                                                     电话:0711-5916616  18696088027
                                                                                                                                     网址:www.kblaser.com
                 42     JUNE 2019                                    工 业 激 光 应 用  INDUSTRIAL LASER APPLICATIONS CHINA

