


Page 40 - ILAC_June_2019_eMag
P. 40
应用报道 Application Report


                                                                       ·  4140 合金钢
                                                                       ·  4340 合金钢


                                                                   节约成本
                                                                       激光热处理在汽车模具的制造和维护中节省的成本,
                                                                   主要来自于免除了后硬化尺寸恢复过程。为了说明激光热
                                                                   处理的潜力,请参考来自一家本地 OEM 模具供应商的以
                                                                   下案例研究。
                                                                       该研究涉及汽车内饰 / 成型模具的新零件制造。一家
                                                                   中型 OEM 制造商通常每年生产 40~100 个这样的模具。
                                                                   模具的重量范围从 8000~95000 磅(见图 3)。对于这项
                                                                   工艺,以重量约为 42000 磅的中型装饰模具为例,计算
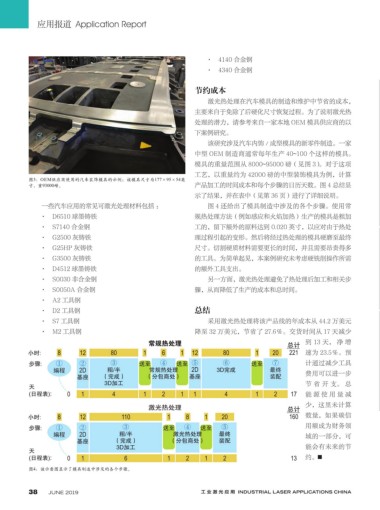
                 图3:OEM供应商使用的汽车装饰模具的示例;该模具尺寸为177×95×54英
                 寸,重93000磅。                                        产品加工的时间成本和每个步骤的日历天数。图 4 总结显
                                                                   示了结果,并在表中(见第 36 页)进行了详细说明。
                     一些汽车应用的常见可激光处理材料包括 :                              图 4 还给出了模具制造中涉及的各个步骤。使用常
                    ·  D6510 球墨铸铁                                  规热处理方法(例如感应和火焰加热)生产的模具是粗加
                    ·  S7140 合金钢                                   工的,留下额外的原料达到 0.020 英寸,以应对由于热处
                    ·  G2500 灰铸铁                                   理过程引起的变形。然后将经过热处理的模具硬磨至最终
                    ·  G25HP 灰铸铁                                   尺寸。切割硬质材料需要更长的时间,并且需要昂贵得多
                    ·  G3500 灰铸铁                                   的工具。为简单起见,本案例研究未考虑硬铣削操作所需
                    ·  D4512 球墨铸铁                                  的额外工具支出。
                    ·  S0030 非合金钢                                      另一方面,激光热处理避免了热处理后加工和相关步
                    ·  S0050A 合金钢                                  骤,从而降低了生产的成本和总时间。
                    ·  A2 工具钢
                    ·  D2 工具钢                                      总结
                    ·  S7 工具钢                                          采用激光热处理将该产品线的年成本从 44.2 万美元
                    ·  M2 工具钢                                      降至 32 万美元,节省了 27.6%。交货时间从 17 天减少
                                                     常规热处理                                     总计    到 13 天, 净 增
                 小时:      8     12        80        1    6     1   12       80        1    20   221  速为 23.5%。预
                 步骤:     ①      ②         ③       送至     ④    送至 ⑤          ⑥        送至    ⑦         计通过减少工具
                        编程      2D       粗/半         常规热处理        2D      3D完成            最终         费用可以进一步
                                基座     (完成)          (分包商处)       基座                      装配
                                        3D加工                                                         节省开支。总
                 天
                 (日程表):      0   1        4         1    2     1   1        4         1    2     17  能源使用量减
                                                     激光热处理                                     总计    少,这里未计算
                 小时:      8     12           110           1     8    1     20                  160  数量,如果碳信
                 步骤:     ①      ②            ③            送至    ④    送至    ⑤                         用额成为财务领
                        编程      2D          粗/半              激光热处理         最终                        域的一部分,可
                                基座         (完成)             (分包商处)         装配
                                            3D加工                                                     能会有未来的节
                 天
                 (日程表):      0   1            6            1     2    1     2                    13  约。 █
                 图4:该示意图显示了模具制造中涉及的各个步骤。


                 38     JUNE 2019                                    工 业 激 光 应 用  INDUSTRIAL LASER APPLICATIONS CHINA

