


Page 30 - ILAC_June_2019_eMag
P. 30
应用报道 Application Report


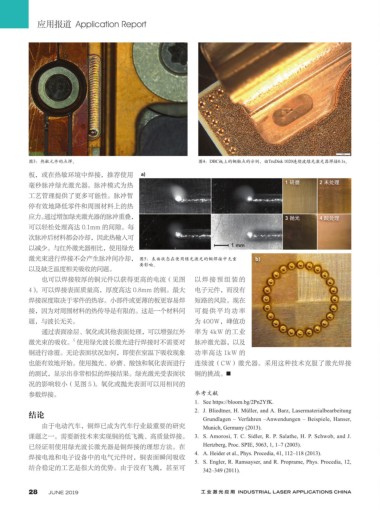
                 图3:热敏元件的点焊。                                        图4:DBC板上的铜触点的示例,由TruDisk 1020连续波绿光激光器焊接0.1s。
                 板,或在热敏环境中焊接,推荐使用                  a)
                                                                                               1 研磨      2 未处理
                 毫秒脉冲绿光激光器。脉冲模式为热
                 工艺管理提供了更多可能性。脉冲暂
                 停有效地降低零件和周围材料上的热
                 应力。通过增加绿光激光器的脉冲重叠,                                                            3 抛光      4 酸处理
                 可以轻松处理高达 0.1mm 的间隙。每
                 次脉冲后材料都会冷却,因此热输入可
                 以减少。与红外激光器相比,使用绿光                                            1 mm
                 激光束进行焊接不会产生脉冲间冷却, 图5:表面状态在使用绿光激光的铜焊接中无重                              b)
                                                   要影响。
                 以及缺乏温度相关吸收的问题。
                     也可以焊接较厚的铜元件以获得更高的电流(见图                        以焊接预组装的
                 4)。可以焊接表面质量高,厚度高达 0.8mm 的铜。最大                     电子元件,而没有
                 焊接深度取决于零件的热容。小部件或更薄的板更容易焊                         短路的风险。现在
                 接,因为对周围材料的热传导是有限的。这是一个材料问                         可提供平均功率
                 题,与波长无关。                                          为 400W,峰值功
                     通过表面涂层、氧化或其他表面处理,可以增强红外                       率为 4kW 的工业
                              5
                 激光束的吸收。 使用绿光波长激光进行焊接时不需要对                         脉冲激光器,以及
                 铜进行涂覆。无论表面状况如何,即使在室温下吸收现象                         功率高达 1kW 的
                 也能有效地开始。使用抛光、砂磨、酸蚀和氧化表面进行                         连续波(CW)激光器。采用这种技术克服了激光焊接
                 的测试,显示出非常相似的焊接结果。绿光激光受表面状                         铜的挑战。 █
                 况的影响较小(见图 5)。氧化或抛光表面可以用相同的
                 参数焊接。                                             参考文献
                                                                   1.  See https://bloom.bg/2Pn2YfK.
                                                                   2.  J. Bliedtner, H. Müller, and A. Barz, Lasermaterialbearbeitung
                 结论
                                                                      Grundlagen – Verfahren –Anwendungen – Beispiele, Hanser,
                     由于电动汽车,铜焊已成为汽车行业最重要的研究                           Munich, Germany (2013).
                 课题之一。需要新技术来实现铜的低飞溅、高质量焊接。                         3.  S. Amorosi, T. C. Sidler, R. P. Salathe, H. P. Schwob, and J.
                 已经证明使用绿光波长激光器是铜焊接的理想方法。在                             Hertzberg, Proc. SPIE, 5063, 1, 1–7 (2003).
                                                                   4.  A. Heider et al., Phys. Procedia, 41, 112–118 (2013).
                 焊接电池和电子设备中的电气元件时,铜表面瞬间吸收
                                                                   5.  S. Engler, R. Ramsayser, and R. Proprame, Phys. Procedia, 12,
                 结合稳定的工艺是很大的优势。由于没有飞溅,甚至可                             342–349 (2011).


                 28     JUNE 2019                                    工 业 激 光 应 用  INDUSTRIAL LASER APPLICATIONS CHINA

