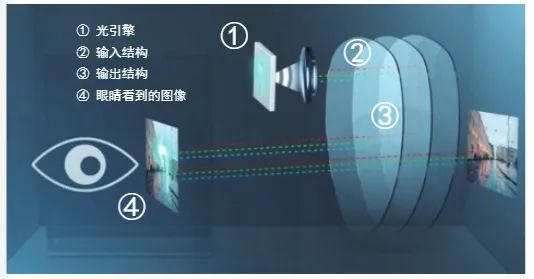
文/René Liebers,Mandy Gebhardt,Fabian Wagner 虚拟现实(VR)指的是创建一个独立的世界,让用户沉浸在VR中的设备,需要一个适应于人类视觉系统的近眼显示屏,而无需透过显示屏看到东西。通过增强现实(AR)和混合现实(MR),虚拟图像与现实世界交互。AR/MR都需要显示技术,使用户能够同时看到现实世界和虚拟图像。 设备的光学设计是与AR相关的最重要的技术挑战之一。AR设备的核心是光学组合器,它将现实世界的图像与显示器或投影仪生成的虚拟图像结合在一起。而通常情况下,这些组合器的外形尺寸并不适合消费者日常使用。 波导技术可以为上述问题提供有潜力的解决方案,由光学级玻璃制成的平面基板可使虚拟图像平行于波导表面显示,同时允许现实世界的光线垂直于波导表面通过(见图 1)。AR设备的大部分性能定义参数取决于波导材料及其规格,如折射率、比密度、透射率、均匀性、平坦度、翘曲度等。
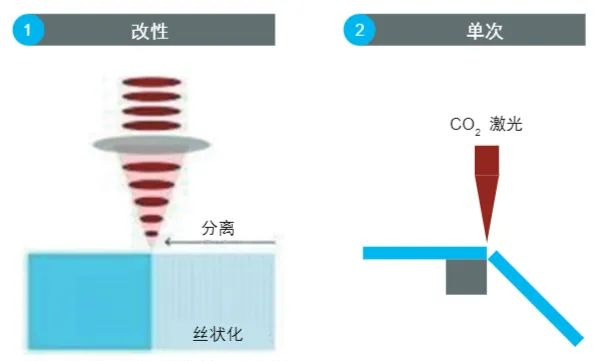
图1:波导组合结构(光导技术)的功能原理示意图。 日益成熟的AR市场需要考虑使用寿命和可靠性问题,这些问题通常与产品的耐用性和加工成品率有关。玻璃的耐用性取决于其加工方式。通常,人们最关心的是终端消费者的眼睛安全。然而,玻璃在加工过程中发生断裂也有可能影响生产线上的其他元件。因此,必须采用一种特殊的玻璃分离工艺,这种工艺能产生较高且可预测的断裂强度,并能在较长的生产过程中保持其他相关元件的特性不变。只有这样,生产出的产品才能在终端市场上实现商业化。 SCHOTT公司和3D-Micromac两家公司联手合作,以更好地提高AR目镜玻璃切割工艺的断裂强度。最终目标是为AR设备制造商提供一种互补的材料和设备解决方案,为具有成本效益的波导制造(从实验室规模到批量生产)提供可靠且可扩展的解决方案。 方法和实验 激光工艺和设置。研发工作从决定采用经过大规模生产验证的切割工艺开始。激光改性切割是一种标准的、公认的生产工艺,多年来一直在显示行业使用,因此这里选用激光改性切割工艺。 第一步是使用皮秒或飞秒激光脉冲沿预定曲线(预定断裂线)对玻璃进行改性(丝状化),并贯穿整个材料厚度(见图 2)。每个改性点都是由单个激光脉冲或脉冲串的局部冲击产生的。脉冲串通常由短时间范围内的许多独立脉冲组成,并在单个改性点上有效地相互作用。 针对所选玻璃,我们研究了多种超短脉冲激光(脉冲持续时间350fs~20ps)和脉冲参数,以找到能够可靠可控的改性工艺。脉冲数从单脉冲到每个脉冲串8个脉冲变化,累积的脉冲能量从80mJ到270mJ不等。此外,沿切割路径每次改性扫描间距在1~10µm之间变化。
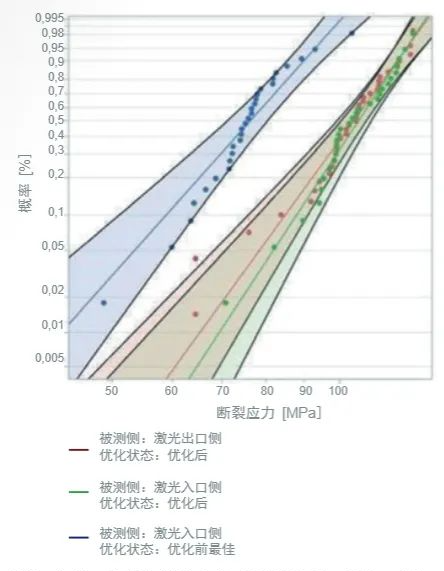
图2:激光切割玻璃基板的工艺流程。 第二步是沿断裂线分离玻璃。对于自由形状的几何体,通常采用CO2 激光作用于改性区域,产生应力使玻璃断裂。 本实验的所有结果都是在折射率为1.8(RealView1.8)、厚度为700µm的SCHOTT RealView玻璃晶圆上实现的。 强度测量。玻璃的强度是用标准四点弯曲测试装置测量的,样品尺寸为45mm×44mm。弯曲测试沿着试样45mm的一侧进行。然而,标准的四点测试方法有其局限性,一旦中心点的位移等于或超过试件的厚度,应用的简化板理论就会产生误差。此外,根据有限元分析结果调整了测得的力与应力的换算。对所有试样的断裂类型进行了检查,断口在平面上的样品被忽略。[1,2] 统计和实验设计。3D-Micromac公司设计了一组随激光参数变化的统计实验。选取的四个响应变量分别是玻璃的激光入口和出口处的特征值和Weibull模量。从现象学的角度来看,预计玻璃的激光入口和出口两侧的性能会有所不同。如上所述,了解和控制这些差异对于建立稳定可靠的工艺至关重要。实验设计反映了这一点,将试样的两侧分开并分别进行测试。首先进行了粗略的参数筛选,随后进行了改进和验证。 实验结果 第一次筛选设计(筛选运行1)的参数范围很大,目的是找到一个模型,用所选参数预测响应变量。经过几组实验后,适用于激光入口和出口侧的合理模型(r2=0.97)基本确定。 在确定了最有利的工艺窗口后,工程师们进行了一次粒度更大的实验(筛选运行 2),以找到最佳强度值。尽管模型预测激光入口侧和出口侧的特征值存在显著差异,但研究结果表明模型拟合度良好。因此,通过工艺优化,可以使入口侧和出口侧表现出相同的高强度值。 验证结果揭示了多个细节。首先,与之前的结果(红线/绿线)相比,使用新的激光改性工艺(蓝线)后,玻璃的抗弯强度(见图3)增强了30%以上。
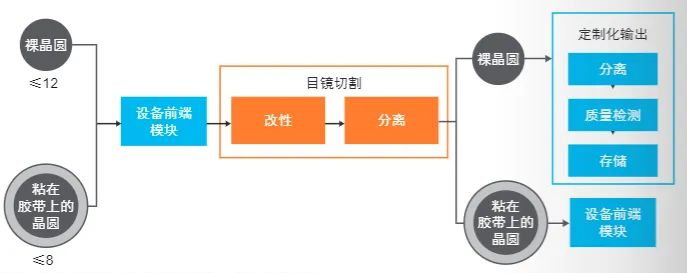
图3:切割工艺优化前后玻璃(SCHOTT RealView 1.8)的弯曲强度。 其次,以上结果表明,所设计的激光工艺模型可以预测,并通过配置适当的激光参数,也可以达到预期的特征值和模量值。图3中红色和绿色分布分别代表玻璃在激光入口和出口处的断裂强度,可以看出,入口和出口出的强度值明显趋于一致。 第三,研究结果表明已经开发出一种稳定的、可用于大规模生产的玻璃激光切割工艺。该工艺模型验证结果一致且可重复,因此可以对产量和稳定性等变量进行推断和预测。 在验证了新激光切割工艺具有高度可重复性后,下一步就是将该工艺应用到适合大规模生产的设备中。设备的一个最重要的功能是确保集成到工艺流程中的其他组件(如材料进给和夹持工具等)不会对工艺参数产生负面影响。 持续的测试表明,工艺模型中的设置对用于AR目镜的其他类型的玻璃也同样适用。同时,该工艺模型也非常有效地优化了激光切割工艺。 将工艺集成到可扩展的大规模生产平台中 模块化设备。尽管许多AR客户仍处于产品开发的早期阶段,但由于AR的量产之路十分清晰,因此团队决定设计一种可升级的模块化激光系统(microPOLAR)。该系统的基础是经过工业验证的成熟系统,可集成不同的工艺、夹持和质量检测模块,为用户提供高度的灵活性。 激光系统既可以加工裸晶圆,也可以加工粘在胶带上的晶圆(见图 4)。用于分离的工艺模块可以辅以输入和输出处理。此外,在最慢的加工步骤中,还可以采用多个模块并行加工,提高生产效率。
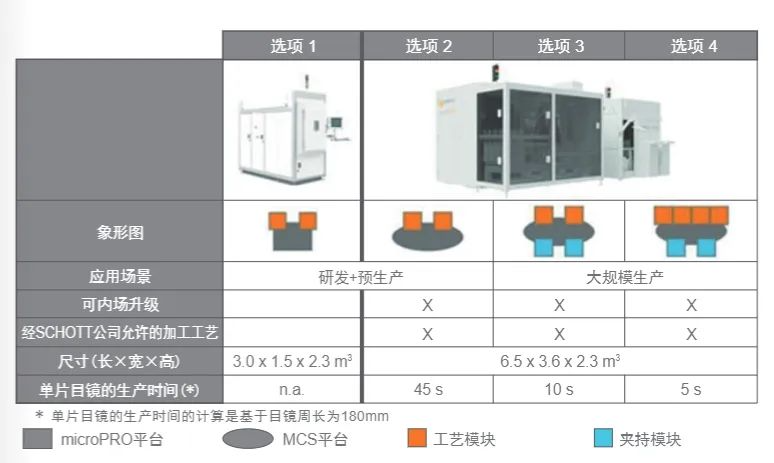
图4:从晶圆开始进行目镜制备的工作流程示意图。 定制的多载体系统以及集成的激光源,已经得到了业界的验证。该系统的设计和工作流程是与SCHOTT公司共同开发并获得批准。由于系统是完全可升级和可降级的,客户可以在现场改造全自动处理单元或额外的工作站。晶圆装载过程由符合SEMI标准的设备前端模块完成。 在设计输出模块时,特别注意保持目镜的断裂强度,因为即使是目镜边缘轻微的损坏,也会对设备的产量和使用寿命产生负面影响。 配置和成本概览。图5为系统配置概览。选项1是用于工艺开发和产品测试阶段的研发解决方案。选项2、3和4基于上述多载体平台,可根据客户需求进行升级和降级。由于生产的产品(目镜)是安装在AR设备中售卖,因此生产成本至关重要。一台配备齐全的激光设备,在生产线上有四个工艺模块,生产一个目镜的时间约为5s以内。因此,每年最多可生产约500万个目镜。
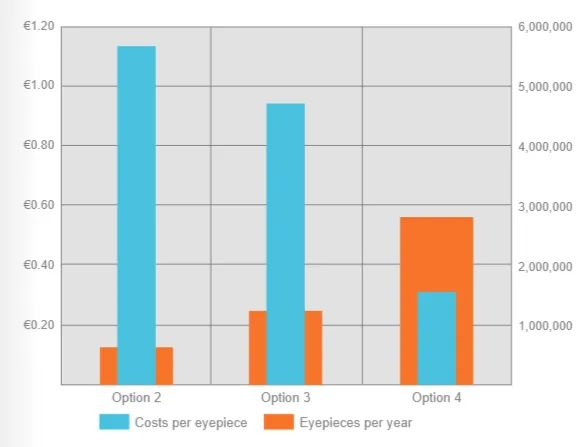
图5:microPOLAR系统选项概览。包括预计的单片目镜生产时间(按照一片6英寸晶片上生产4个目镜计算)。 产量和利润直接影响拥有成本。为机器配备全套设备可将每个目镜的生产成本降低至少80%(见图6)。
图6:产量和利润直接影响拥有成本。为机器配备全套设备可将每个目镜的生产成本降低至少80%。 结论 SCHOTT AG公司和 3D-Micromac公司将各自在材料科学和设备制造方面的专业技术相结合,极大地推动了AR目镜所用的高折射率玻璃切割工艺的发展,提高了切割强度和效率。工艺模型可预测切割试样每一侧的强度特征值。通过该模型,可以采用最佳激光源和激光参数,开发出稳定、可量产的工艺,从而使被分割的玻璃两侧具有更高且相同的强度。此外,该模型还可根据具体的强度要求实现定制化工艺。 此外,本文还提出了一种可扩展的设备模块,可支持实验室研究及大规模量产。设备的模块化确保了稳定、可投入量产的工艺,其已在实验室规模的设备中完全实现。另外,可以通过添加更多的工艺模块来提高产量,从而避免购买完整的量产设备系统所带来的高昂成本。 参考文献: 1.J. Herrmann, Fraktographie, TSA-Z Standard operating Procedure AAW_ZL_P-002-01 (Nov. 8, 2017). 2.2. G. D. Quinn, Fractography of ceramics and Glasses, NIST Special Publication 960-16e2 (2016).
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号