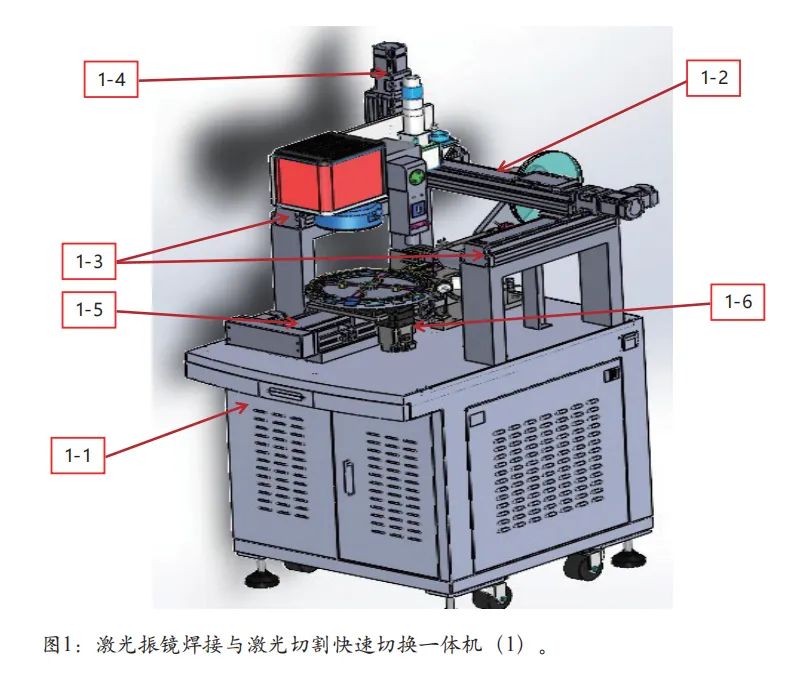
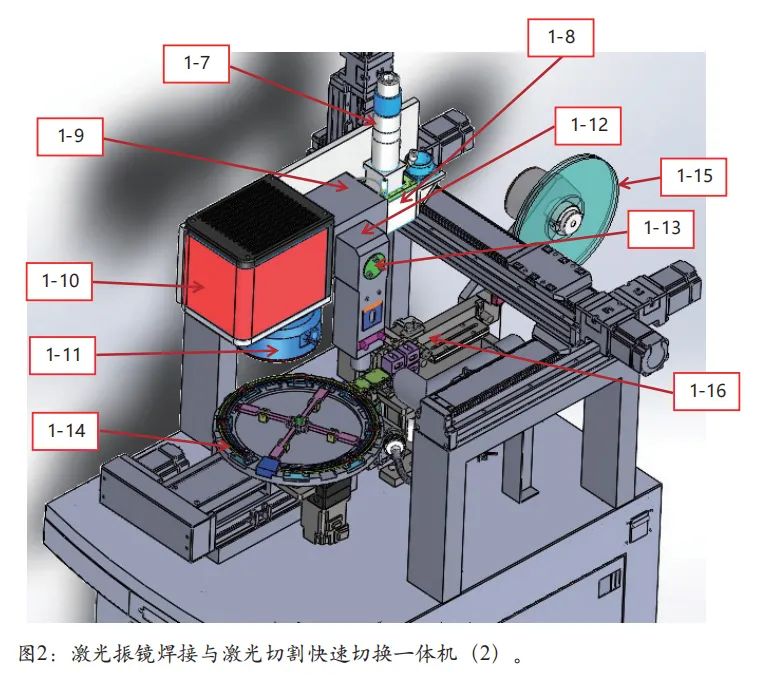
激光振镜焊接及激光切割快速切换一体机,可在轮毂电机生产中用一台机器实现焊接、切割功能,提升工艺良率,降低成本。 轮毂电机被一部分人认为是新能源汽车驱动系统的最佳解决方案,其最大的特点就是将驱动、传动和制动装置都整合到轮毂内,省略了离合器、变速器、传动轴、差速器、分动器等传动部件。轮毂电机很有可能颠覆汽车零部件产业格局。轮毂电机上的整流子跟银片的融合用的是激光焊接,银带分割成银片需要用到激光切割。 轮毂电机整流子与银片焊接及银片切割方法 目前,市场上常用的轮毂电机整流子与银片焊接以及银片切割工艺方法主要有如下几种。 (1)使用独立的两台激光设备 即使用一台激光焊接机和一台激光切割机。在激光切割设备上,人工上料将银带固定于切割治具上,设定好银带的切割尺寸,然后按照切割程序切割。切割好的银片转料至激光焊接设备处,通过人工手动上料,固定于焊接治具上,然后按照设定的焊接程序进行激光点焊。 此种方法工序繁多,员工成本高(台机操作工2人,物料转移1人,至少3人协同工作),生产效率低,不良品风险高。 (2)焊接、切割整合一体机 即将一套焊接机、一套切割机整合成一台机器,也就是将焊接机全套系统(激光器、焊接控制系统、焊接软件、光学系统、运动机构、焊接头)与切割机全套系统(激光器、切割控制系统、切割软件、光学系统、运动系统、切割头)安装在同一个机柜中,焊接头和切割头分别用单独的X\Y\Z移动模组来传导移动,再配合自动送料装置及压合治具,实现激光对银料带的焊接。 焊接完成后,焊接头通过移动模组移动到避让位,切割头通过移动模组移动到切割位,再进行切割。 此设备体积大,电路控制复杂,造价成本高;焊接头与切割头之间通过移动错位实现产品的焊接、切割,软件操作及程序编辑步骤繁琐,容易出现焊接头与切割头相撞的风险。 (3)剪料机裁剪+电阻焊机 银带用剪料机裁剪,焊接采用电阻焊接方式。这种方式生产效率很低,而且不良率较高。夹具工装复杂,剪料机裁剪精度尺寸差,电阻焊机需要经常更换电极头,耗材费用高,维护调试时间长。 激光振镜焊接与激光切割快速切换一体机 针对于上述工艺的不足之处,深圳市铭镭激光设备有限公司推出一款轮毂电机整流子与银片的激光振镜焊接及激光切割快速切换一体机(见图1、图2)。
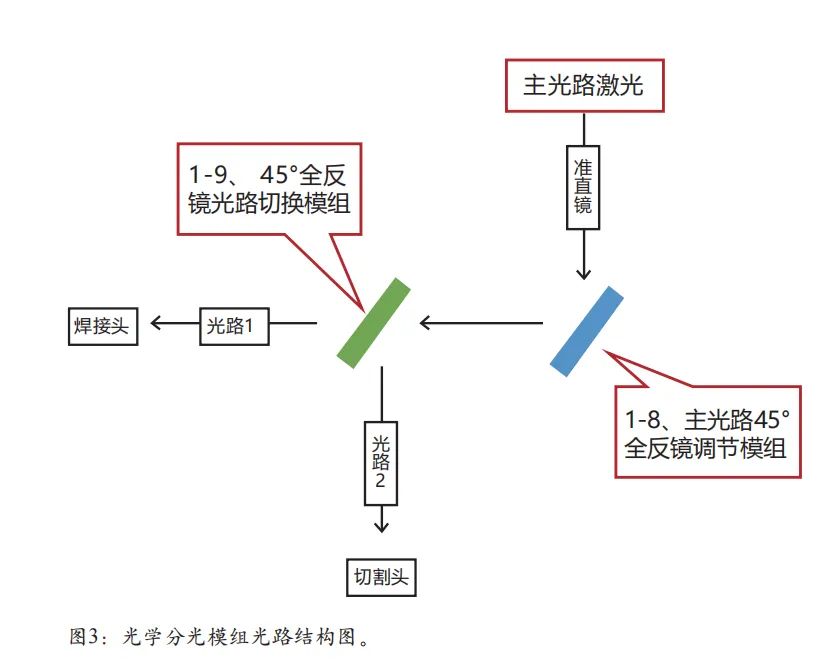
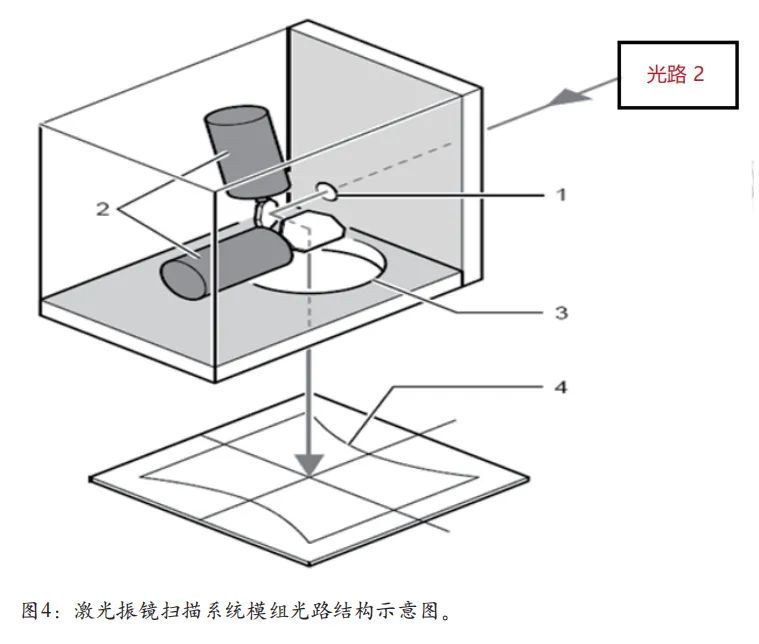
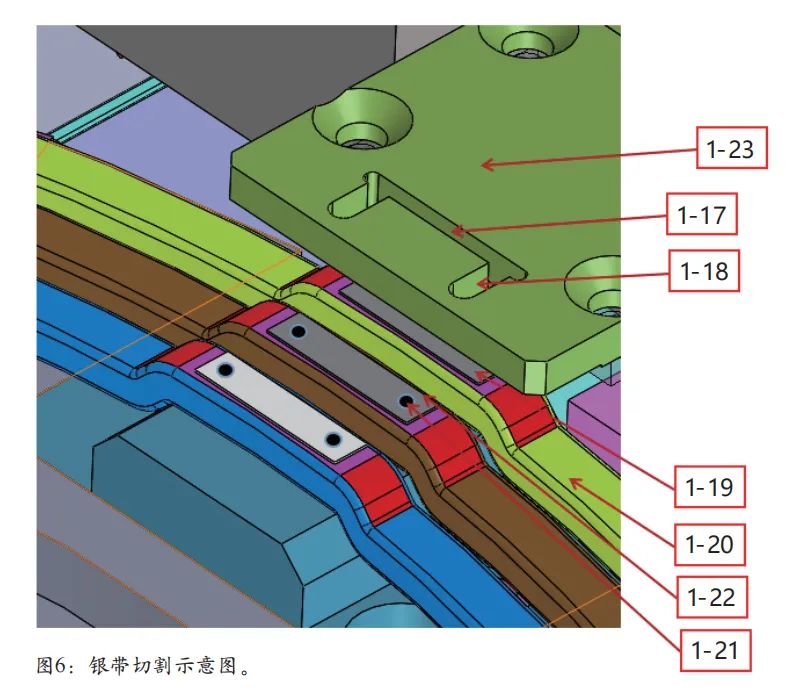
设备工作原理及焊接、切割工艺方法具体所述如下: (1)设备正常开机后,工控机及控制软件系统启动,电控柜(1-1)中的激光器运行,进入待命状态。将轮毂电机整流子(1-20)安装于产品仿形定位治具(1-14)上,定好位,启动扩展轴Y1轴电机运动模组(1-5),运行至待焊接位置。 银带送料装置模组(1-16)启动,带动银带卷料(1-15)转动,按照设定的移动距离,使银带延伸至轮毂电机整流子(1-20)的1号焊接位;银带固定压板(1-23)下压,使银带(1-19)与轮毂电机整流子(1-20)焊接位紧密贴合。 (2)当激光器接收到控制软件给的出光信号后,即可输出激光。输出的激光为主光路,激光器输出头与QBH准直镜系统(1-7)旋紧连接。主光路激光经过QBH准直镜系统(1-7)后,如图3光学分光模组光路结构图所示,经过主光路45°全反镜调节模组(1-8)反射后,主光路出射方向改变90º,进入到45°全反镜光路切换模组(1-9)。 当控制软件给出IO关闭信号时,45°全反镜光路切换模组(1-9)处于关闭状态,激光会通过光路1通道,进入激光振镜扫描系统模组(1-10,光路结构示意图见图4)。 振镜扫描系统将按照控制软件设置好的焊点程序,带动1光路激光运动,并通过F-θ透镜聚焦系统(1-11)聚焦,通过调整Z轴升降调节运动模组(1-4)的高度,确定好焦点位置;通过X轴电机运动模组(1-2)与Y轴双驱电机运动模组(1-3)配合运动,使激光振镜扫描系统模组(1-10)移动到被焊接银带的正上方。控制软件根据设置好的焊接程序,使激光通过压合盖板焊接槽(1-18),作用于工件焊接处,实现产品的有效焊接。焊接效果及位置如(1-21)所示,焊道为圆形的焊点或者螺旋点,均可满足产品焊接质量要求。
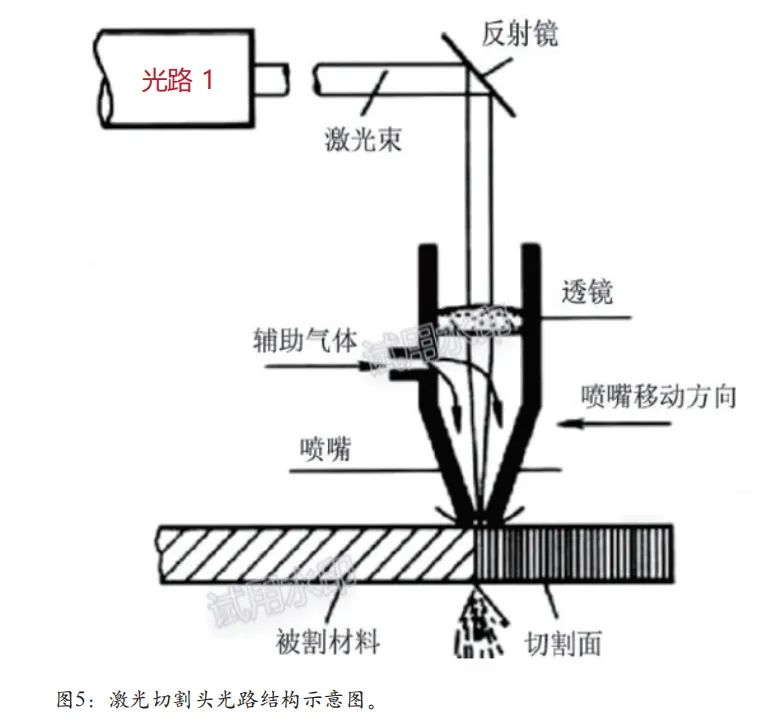
(3)焊接完成后,控制软件将根据IO设定,给45°全反镜光路切换模组(1-9)一个打开信号。此时主光路激光将经过45°全反镜光路切换模组(1-9),反射进入光路2通道,然后输出,进入激光切割头(1-12,光路结构示意图见图5),并通过切割头45°全反镜调节模组(1-13)向下反射,经过聚焦系统聚焦。 通过调整Z轴升降,调节运动模组(1-4)的高度;确定好焦点位置,通过X轴电机运动模组(1-2)与Y轴双驱电机运动模组(1-3)配合运动,控制软件根据设置好的切割程序,如图6所示,使激光通过压合盖板切割槽(1-17),作用于工件切割处,实现银带(1-19)产品的有效切割,切割效果及位置如(1-22)所示。留在轮毂电机整流子(1-20)上的银片宽度尺寸保持在4mm±0.1mm,长度尺寸由原材料设定,为13.0mm±0.1mm。
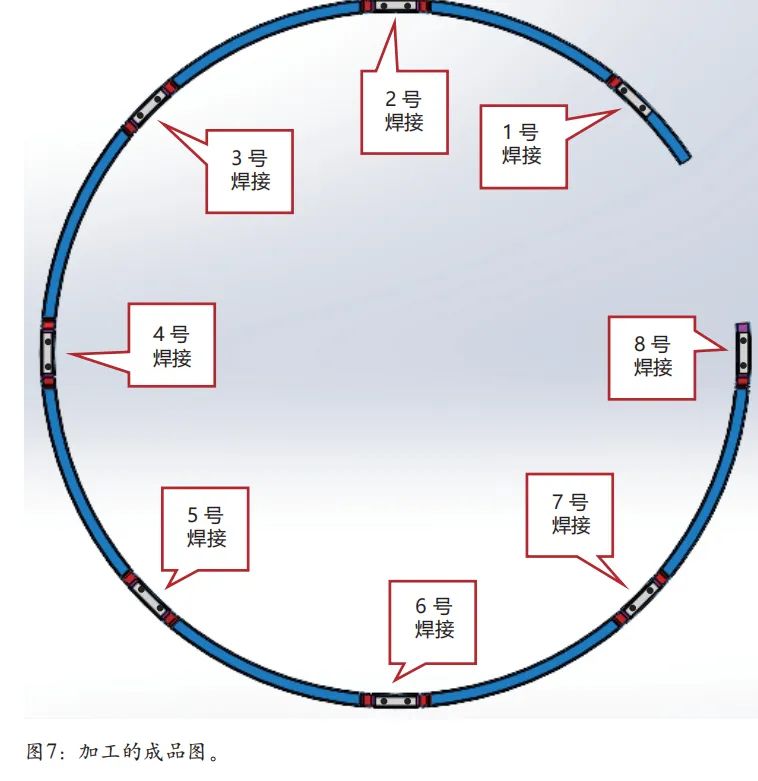
(4)操作软件上可以编辑多组图形(焊接轨迹、切割轨迹),每个图形选择相应的图层,选择确认后,操作界面图形会以不同颜色显示,以便区分。每个图层都可单独设置所需的加工参数。设备运行时,软件自动根据不同的图形调用相应的参数,实现对产品的焊接、切割。 (5)银带(1-19)与轮毂电机整流子(1-20)焊接部位一共8个。当1号焊接位的切割工序完成后,银带固定压板(1-23)带动银带(1-19)上抬,旋转B轴运动模组(1-6)带动产品仿形定位治具(1-14)做同心圆周运动,至2号焊接位。同理重复以上运动、焊接、切割步骤,加工完整个产品共8个焊接部位,成品图如图7所示。
总结 与同类现有技术或产品相比,铭镭激光的这套焊接及切割快速切换一体机,主要具备如下特征: 一台激光器及一套控制系统配合相应的激光焊接头、切割头及相关光学系统,通过光路转换模组,便可实现焊接、切割功能,一机多用,降低造价成本,减少使用能耗成本。 设备结构稳定简单、集成化、体积小,节省空间。 操作便捷,焊接、切割性能稳定,生产调试中不会出现撞机风险。 节约人工成本,只需1名操作工便可完成产品的上料、焊接、切割、成品下料整个生产工序。 无需操作人员多工序、夸区域分开生产,也没有焊接头、切割头大距离错位移动,生产效率比现有工艺提高了3倍以上;并且避免了多工位加工时二次治具装夹生产造成的高不良率。 文/吴中政,深圳市铭镭激光设备有限公司
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号