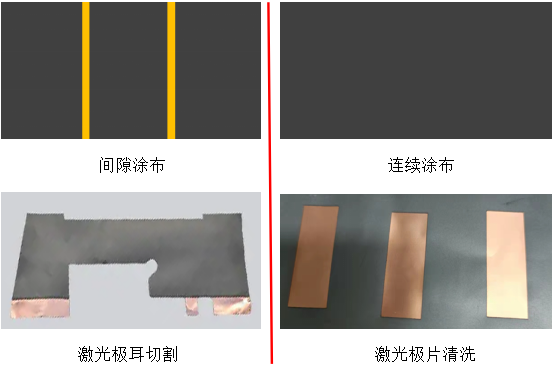
近年来,新能源电池性能的快速提升推动了新能源行业的高速发展。新能源电池应用领域的快速发展对电池性能又不断提出了更高、更新、更严苛的要求,电池研发生产必须不断的改进以适应新的市场环境。 新能源电池极片清洗就是为了适应新的应用要求而催生的一道新制程。采用激光的方式去除电池极片表面涂层形成极耳,相比于已有的激光极耳切割方式,可以大大提高电池的空间利用率,使其具有更高的能量密度;而另一方面,采用激光清洗涂层的方式在其前道工序上可采用连续均匀涂布方式进行涂布,相比于间隙涂布方式对面密度的控制不稳定,此方式可提高极片的均匀性和设备的稳定性,更进一步提高电池的充放电性能。
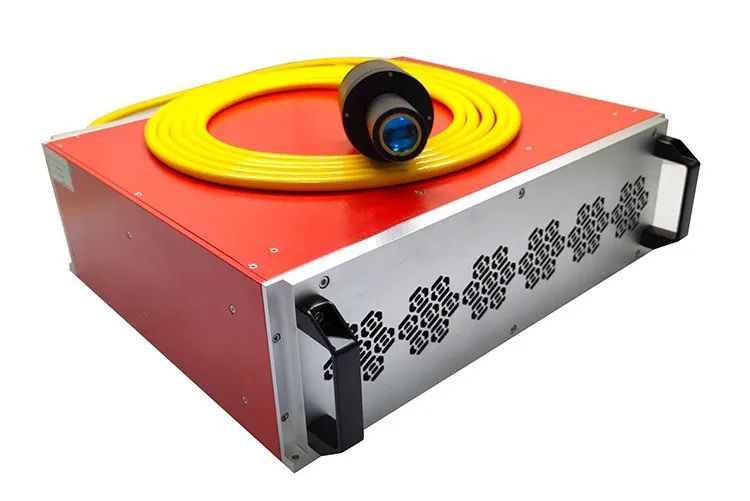
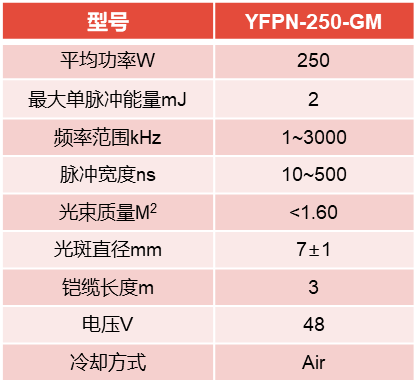
图1 两种工艺对比 针对新能源领域的新制程,光至科技以工艺验证为导向,激光器研发为突破,创新性的推出新型号激光器YFPN-250-GM,以满足当前极片清洗严苛的工艺需求。
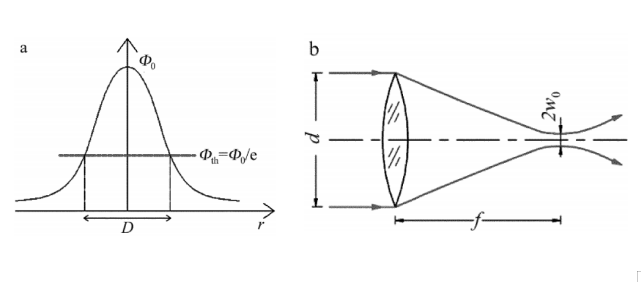
图2 YFPN-250-GM激光器及参数表 众所周知,谈到激光清洗就无法避开材料的清洗阈值和损伤阈值,我们对极片涂层清洗用的工艺参数刚好需介于材料的清洗阈值与损伤阈值之间。损伤阈值是一个与激光器本身和材料有关的固有参数,一般都是通过实验的方式获得。 损伤阈值计算原理 如图3,为高斯光束的光强分布图,其能量密度与截面半径之间的关系是:
其中图片为到光束中心的距离;图片为激光束的能量密度;图片为光束束腰半径。 因此,激光的单脉冲能量可表示为:
图3 (a)高斯光束的光强分布图; (b)高斯光束束腰半径 即中心能量密度与脉冲能量的关系为:
而激光单脉冲能量与平均功率图片和频率图片之间的关系为:
可得, 设图片为直径为D的区域内材料损伤时外轮廓的能量密度,则图片就是该激光能够进行材料损伤的边界能量,即材料的损伤阈值。
则:
即:
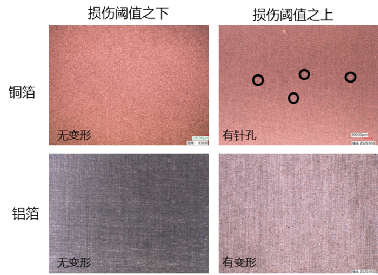
整理得到: 其中上式为一条关于图片的直线,其斜率为图片。 因此根据材料损伤阈值的定义,激光损伤直径为零时的能量密度值为激光与材料作用的单脉冲损伤阈值。通过实验获得材料的单脉冲损伤直径与激光功率的对应数据,通过线性拟合就可以推算出材料的单脉冲损伤阈值。 但是在实际的激光清洗过程中,我们更多采用的是光斑搭接多脉冲的形式进行表面去除。即还需设置不同的功率能量密度和脉冲个数,测量出其对材料损伤的孔径,通过线性拟合得出多脉冲数下材料损伤阈值。 基于材料的损伤阈值计算原理,我们采用该方法对阳极铜箔和阴极铝箔进行了多脉冲的损伤阈值测试,发现在低于该值的情况下并不会对箔材造成损伤,满足新能源锂电池的使用需求。
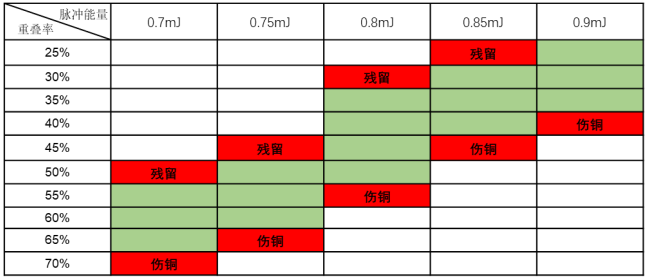
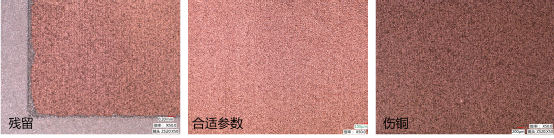
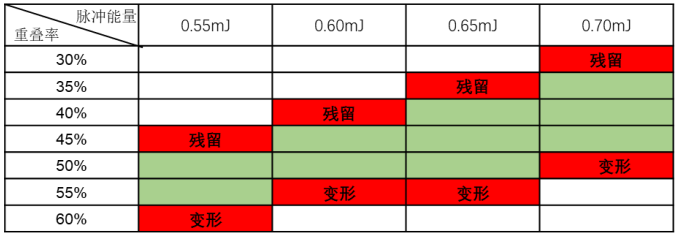
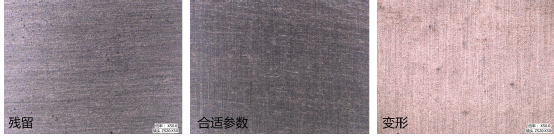
图4 多脉冲损伤阈值测试 清洗窗口测试 基于以上损伤阈值的测试,表面涂层去除采用两层清洗的方式,其中以第二层参数低于损伤阈值为宜。其中还应注意的是,在参数设置时要保证激光横向的光斑间距(v/f)与纵向的间距(即填充)保持一致,避免在清洗过程中产生明显的激光作用条纹。 为此,我们以光斑单脉冲能量和光束重叠率为因子,进行多水平参数的设置。寻求合适的工艺参数窗口区间,保证清洗过后既无涂层的残留,也不会对箔材造成损伤。 表1 阳极涂层清洗窗口区间
图5 阳极涂层激光清洗 表2 阴极涂层清洗窗口区间
图6 阴极涂层激光清洗 需要注意的是,以上参数及工艺窗口区间仅对试验材料满足要求。热烈欢迎有需求的各合作伙伴与我司联系,可安排工艺实验室进行寄料打样,或者直接携料前往就近办事处进行打样并指导工作。
(文章转载自网络,如有侵权,请联系删除)
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||


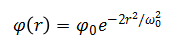
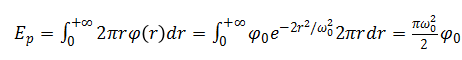


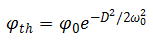 ;
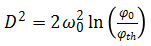 ;
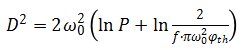





 粤公网安备 44030402004703号