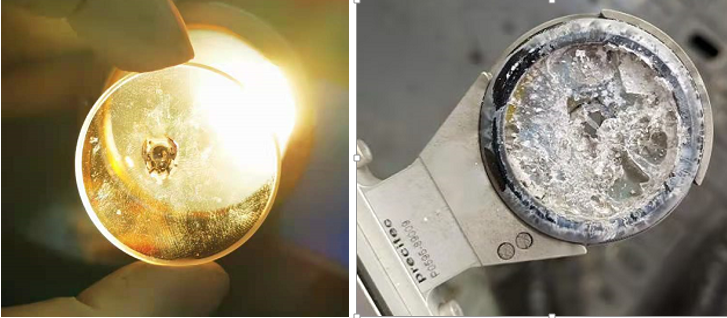
随着万瓦功率切割头越来越普及,我们发现出现保护镜片炸裂的情况也越来越多。究其原因,多数是由于镜片上的污染造成的。当功率提高到万瓦以上,镜片上一旦出现粉尘污染,又没有及时停光烧点恶化,瞬间吸收的能量增大,就很容易出现炸裂的情况。镜片炸裂将对切割头造成更大的故障问题。因此今天我们就来说说可以有效防止保护镜片炸裂的措施。
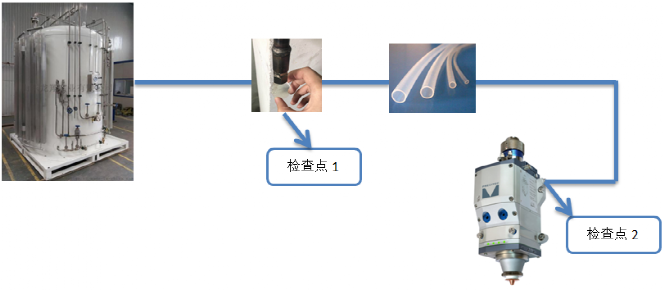
下保护镜镜上的烧点和炸裂的镜片 切割气体 1 关于管道检查 气路检查分成两部分,一部分从气罐到气管出气口,另一部分从气管出气口到切割头切割气连接口。
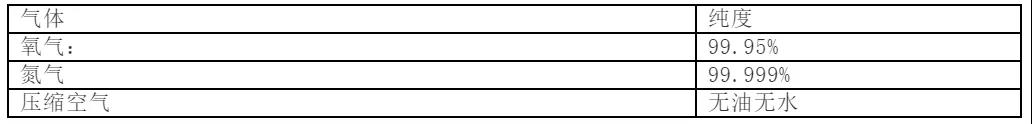
检查点1:使用干净的白布包住气管出气口,通气5-10分钟,检查白布情况,使用干净保护镜或者玻璃,置于气管出气口,低压(5-6 bar)通气5-10分钟,检查保护镜是否有水和油。 检查点2:使用干净的白布包住气管出气口,通气5-10分钟,检查白布情况,使用干净保护镜或者玻璃,置于气管出气口,低压(5-6 bar)通气5-10分钟(出气20 s;停10 s),检查保护镜是否有水和油;是否有气锤现象。 注意:所有气管连接口尽可能使用卡套式管接头,尽可能不要使用快接接口,尽可能避免使用90°接口。尽量避免使用生料带或螺纹胶,以免造成生料带断裂或螺纹胶碎屑进入气路造成气路污染堵塞比例阀或切割头,造成切割不稳定甚至切割头镜片炸裂。建议客户在检查点1安装高压高精密(1 μm)过滤器。 气路测试:不出光,空跑整个穿孔、切割过程,保护镜是否干净。 2 气体要求 切割气体纯度:
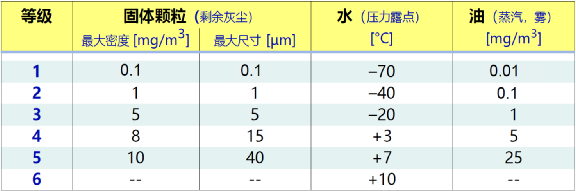
注意 – 切削气! 仅允许使用干净且干燥的切削气,激光头的最大压力为 25 bar (2.5 MPa)。气体质量符合 ISO 8573-1:2010 要求;固体颗粒 - 等级 2,水 - 等级 4,油 - 等级 3
3 切割气体输入管道要求 汽化器必须根据所有相连机床的最大耗气量进行设计。汽化器到所连机床的管道路段的设计必须越短越好,尽量避免使用软管连接,减少压差,要求使用不锈钢管道从气源连接至机床。在连接机床进气口上必须安装减压阀与过滤器以保护机床气路,气瓶或者气瓶组不适用于高压氮气切割。 4 切割气出气要求 预吹气:穿孔前提前(2 s左右)出气,连接比例阀的或是IO板第6针脚的反馈,PLC监控到切割气压力到达设定值后,再进行出光及穿孔进程,穿孔过程中一直保持吹气。穿孔结束后,一直出气,下降到切割随动位置,此过程不停气,客户可以把气压由穿孔气压切换到切割气压。空程移动时候切换到穿孔气压,并保持不关气体,移动到下一个穿孔点;切割完毕后,不停气上抬,到位后延时2-3 s停气。 报警信号连接
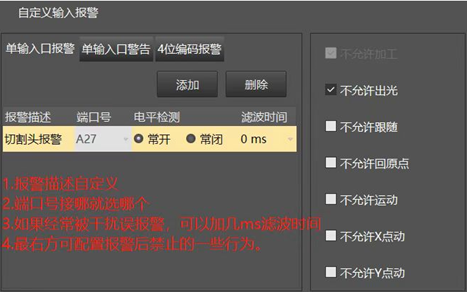
1 PLC报警连接 设备调试期间必须检查报警信号连接是否正确 PLC界面先检查报警优先级(仅次于急停)、报警后的后续行动设置(停光、停动作)。 不出光检查:抽出下保护镜抽屉一点点,出现LED4报警,PLC是否有报警输入及后续动作,激光器是否会断开LaserON信号或者下高压,停止出激光。 出光检查:绿色IO板第9针报警信号拔掉,PLC是否有报警信息,看下激光器是否会下高压及停止出光。 如果OEM已经接了报警信号,优先级仅次于急停(快速传输通道),PLC信号响应很快,能及时停光,查下其他原因。部分客户使用柏楚系统,未接报警信号。报警接口需自定义及设置后续动作(停光、停止动作)如下举例:
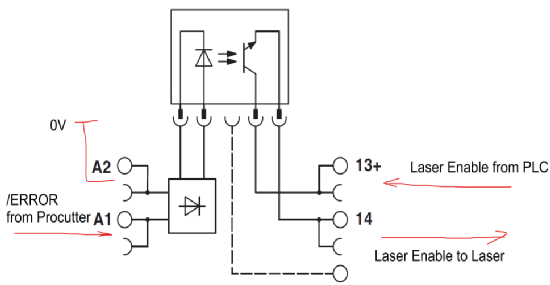
柏楚系统报警设置 2 光耦接电器连接 如果PLC不使用快速传输通道,还有一种可能,能在很短的时间内关闭激光器。切割头报警信号直接连光耦继电器控制LaserON信号(理论上控制激光器安全联锁也行),更直接断光(激光启用也设置为低->激光关闭)。不过,要再并行接报警信号Pin9到PLC,否则切割头报警,客户也不知道为什么,激光器却忽然停光了。
光耦接电器的连接(报警信号-光耦接电器-激光器) 至于温度梯度,这个需要OEM根据实际切割情况测试设定,IO板第6针脚,默认输出下保护镜温度的监控值(0-20 mA),对应的温度为0-100度。如果OEM想做,是可以做的。 使用原装保护镜片 使用非原装保护镜片会造成诸多问题,尤其在万瓦级切割头上表现尤为明显。 1. 镜片镀膜不好或材质太差,容易造成镜片温升太快或喷嘴发烫,切割不稳定,严重时造成镜片炸裂; 2. 厚度不够或边缘尺寸有误差,会造成漏气(腔内气压报警),污染聚焦模块内保护镜,导致切割不稳定、切割不透,严重时造成聚焦镜污染; 3. 新镜片洁净度不够,造成镜片频繁烧坏,聚焦模块内保护镜污染,严重时造成镜片炸裂。 终端现场使用注意事项 使用正确操作步骤更换下保护镜片 检查下保护镜抽屉是否有污染 蓝色盖板需要检查是否干净(不干净就不要用),或直接用美纹纸或白胶带封住。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号