激光切割下料,需要两个步骤实现——穿孔和切割。只有保证良好稳定的穿孔效果,才能继续下一步的切割工序。尤其厚板穿孔时容易出现爆孔现象,造成切割不稳定、镜片和喷嘴损坏等问题。因此,要想稳定加工的同时,获得良好的样件效果,优秀的穿孔是第一步。 目前,创鑫激光30000W激光器已经可以实现50mm、60mm碳钢的稳定穿孔和切割,性能稳定的激光器自然是功不可没,高超的操作工艺也是不可或缺。今天,我们就把创鑫工程师经过九九八十一道测试总结出来的厚板穿孔经验公之于众。 脉冲穿孔方式 光纤激光切割一般采用高峰值功率的脉冲激光方式,使少量材料熔化,碳钢切割常用氧气作为辅助气体,每个脉冲激光会产生较小的微粒喷射、逐渐深入,这样穿孔直径较小,喷起熔渣少,切割起步更平稳。脉冲穿孔方式须有较好的气路控制系统,以实现气体种类、气体压力的精细控制。 脉冲穿孔激光参数
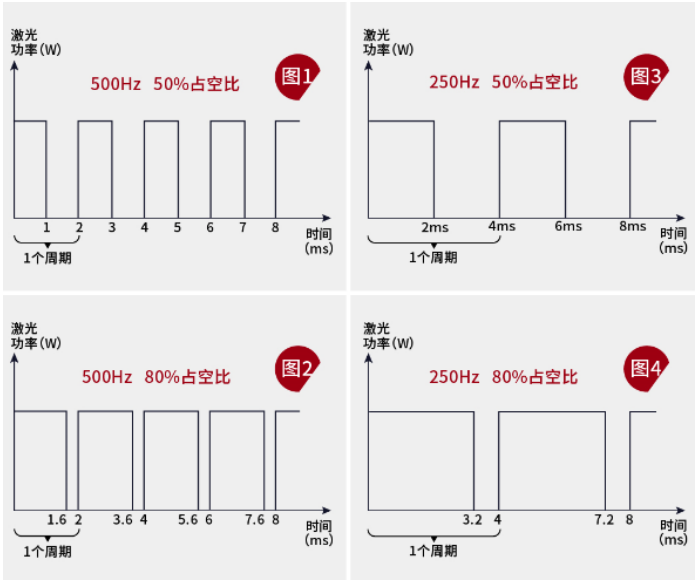
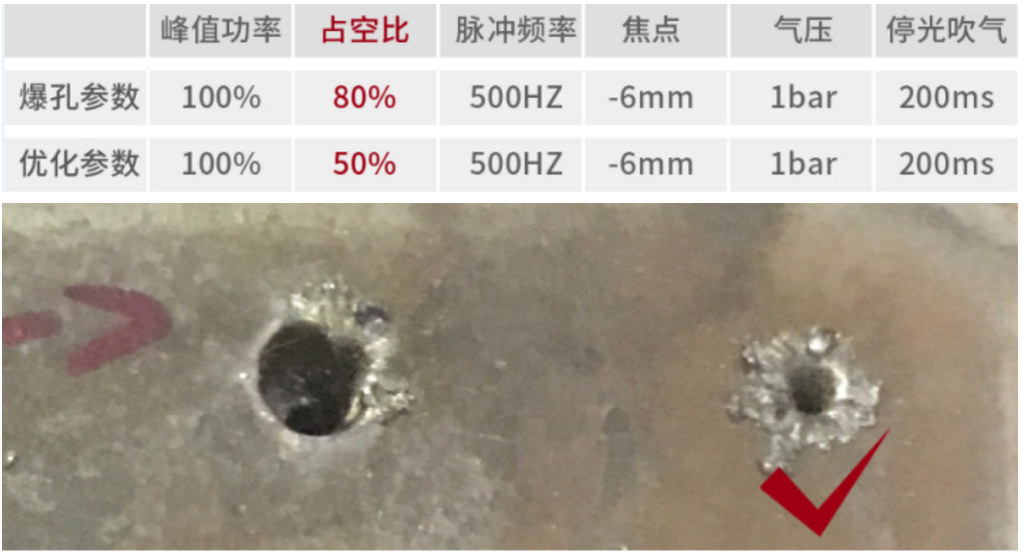
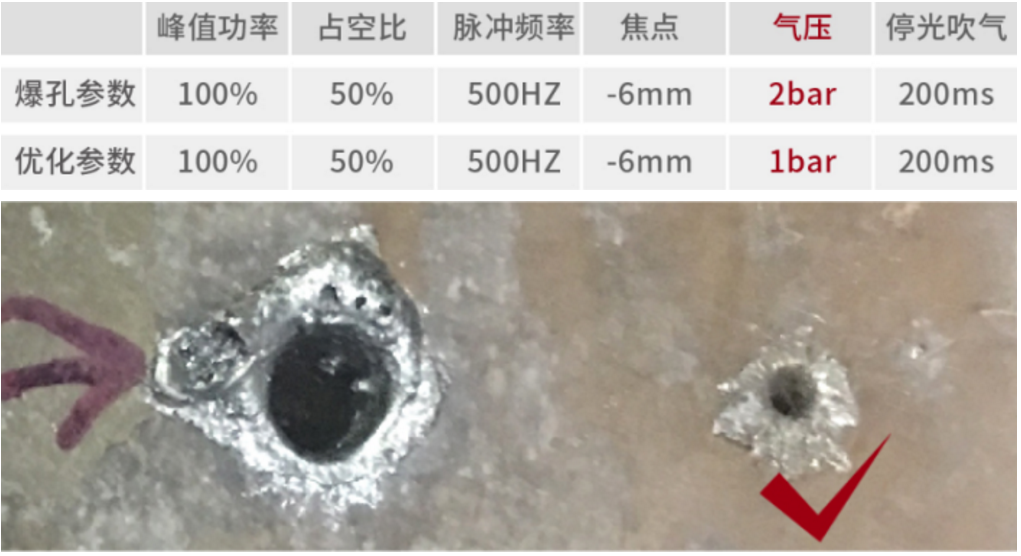
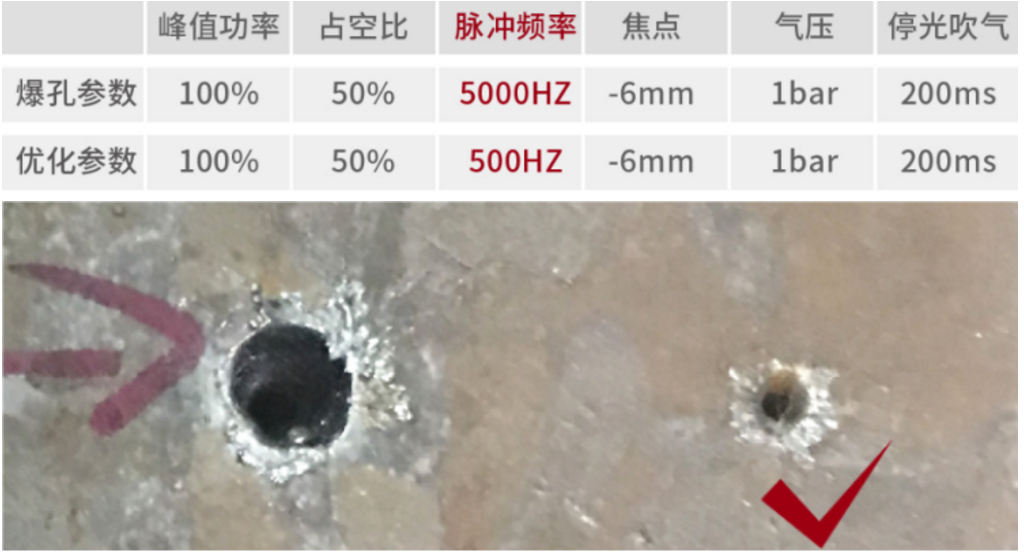
脉冲周期:T=1/频率,脉冲宽度:t=T*占空比 例如(图1):脉冲频率500HZ,占空比50% 可得:脉冲周期T=1/500=2ms,脉冲宽度t=2*50%=1ms 爆孔原因 在穿孔过程中,常常遇到爆孔现象,如下图30mm碳钢穿孔时发生爆孔, 可能有以下原因: 1、脉冲占空比较大; 2、穿孔气压设置过大; 3、穿孔脉冲频率太高; 4、多级穿孔之间,无停光吹气或吹气时间太短;
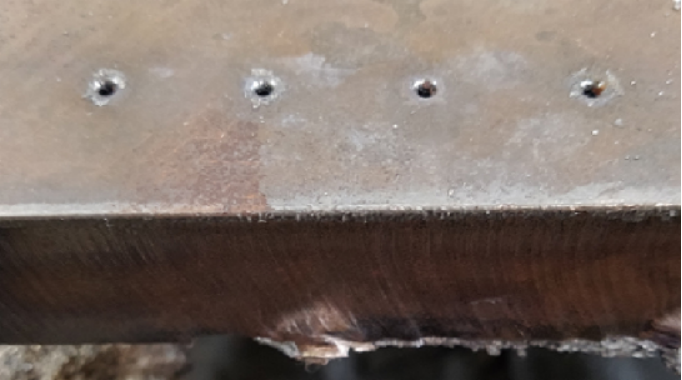
穿孔正常效果图▲
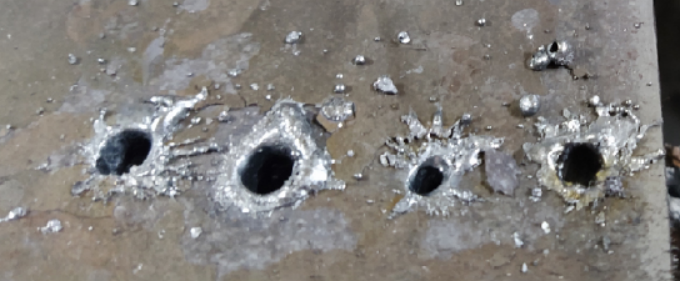
爆孔效果图▲ 爆孔解决方法 1、脉冲占空比较大:
2、穿孔气压设置过大:
3、穿孔脉冲频率太高:
穿孔方法指导: 1、峰值功率尽量高,可以提高穿孔效率; 2、保证激光光斑不会打在喷嘴的前提下,穿孔焦点适当降低; 3、氧气穿孔气压与切割气压相当; 4、多级穿孔之间增加停光吹气,不易爆孔。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号