印刷电路板 (PCB) 的生产涉及多种不同的工艺流程,其中很多都需要用到激光器。由于所需的孔径越来越小,紫外纳秒脉冲激光器的使用越来越多。
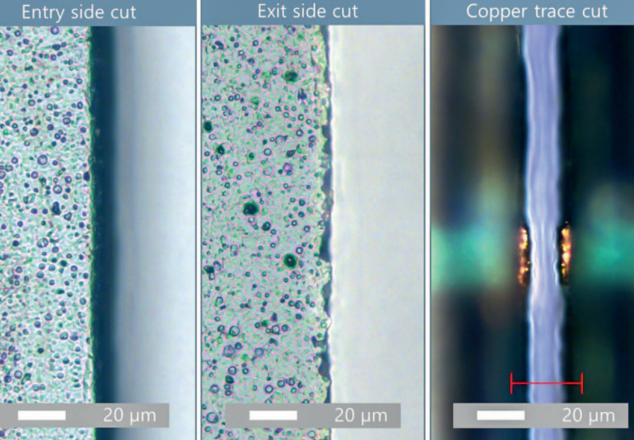
图 1. 厚度为 250 µm 的 SiP 材料的入射面和出射面切口以及内嵌铜线的光学显微镜视图(净切割速度为 200 mm/s) 得益于先进的封装技术,设备和模块变得更加紧凑。在意识到半导体节点与 PCB 维度之间存在很大的差别(在极端情况下从纳米到毫米级别)后,开发商继续专注于开发先进的封装技术,以便将不同尺寸的元件连接起来。其中一种技术是系统级封装 (SiP) 系统,在最终封装和分离之前,将各个集成电路 (IC) 器件捆绑在 PCB 基板上,该基板具有嵌入式金属迹线互连。此架构通常包含一个中介层,用于在 PCB 中实现合理的高密度芯片连接分布。最终封装一般采用环氧塑封料 (EMC) 封装或其他方法,在进行最终封装时,模块仍然排列在单个大面板上。然后采用激光切割工艺对模块进行分离。 产量、质量和成本必须匹配 用于 SiP 分离的理想激光器取决于具体要求,并且必须在产量、质量和成本之间取得最佳平衡。当涉及高灵敏度元件时,可能需要利用超短脉冲(USP) 激光器和/或紫外波长固有的低热效应。在其他情况下,成本更低、产量更高的纳秒脉冲和长波激光器是更为恰当的选择。为了展示 SiP PCB 基板切割的高加工速度,MKS 应用工程师对绿光高功率纳秒脉冲激光器进行了测试。我们使用一台 Spectra-Physics Talon GR70 激光器,通过采用双轴扫描振镜的高速多次加工技术,对 SiP 材料进行了切割,该材料由具有内嵌铜线的薄型 FR4 和双面阻焊层构成。材料的总厚度为250 µm,其中 150 µm 为(超薄型)FR4 板,剩余 100 µm 为双面聚合物阻焊层。通过采用 6 m/s 的高扫描速度,可以缓解严重的热效应并避免热影响区 (HAZ) 的形成。考虑到材料相对较薄,他们采用了较小的焦点光斑大小(约为16 µm,1/e2 直径)和 450 kHz 的高脉冲重复频率 (PRF)。这种参数组合可以充分发挥激光器的独特能力,即可以在高PRF 下保持高功率(本示例中为在 450 kHz 下保持67 W),有助于在高扫描速度下保持适当的能量密度和光斑至光斑的重叠。
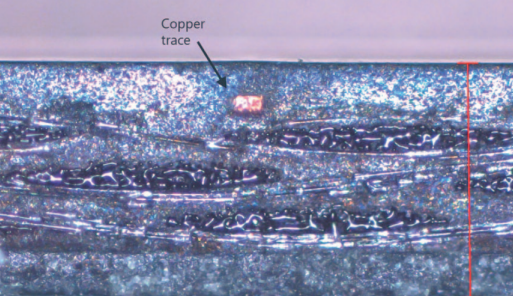
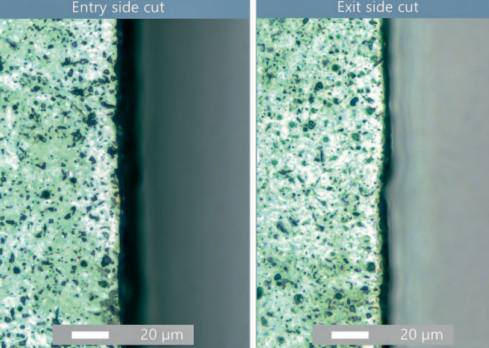
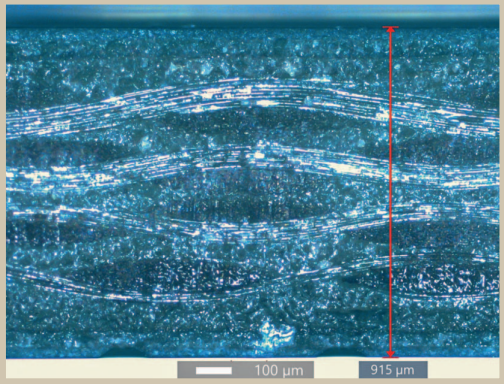
图 2. 展示优异质量(特别是在玻璃纤维织物内部和内嵌铜线附近)的激光切割 SiP 侧视图 没有热降解的切割 多次高速扫描后实现的总体净切割速度为 200 mm/s。图 1 显示了切口的入射面和出射面,以及切割路径与埋入铜线交叉的表面下区域。入射面和出射面的切口均干净利落,HAZ 很小或根本不存在。此外,铜线的存在没有对切割工艺产生不利影响,尽管观察角度受到一定的限制,但铜切口边缘的质量看起来很理想。 如需详细了解铜线(乃至整个切口)周围的质量,可查看切口侧壁的横截面(图 2)。 质量非常好,仅存在极小的 HAZ 以及少量的碳化和颗粒碎片。FR4 层中的每一根纤维都清晰可辨,熔化部分仅限于从侧壁向外伸出的切割纤维端面(即,垂直于沿切割面延伸的纤维)。重要的是,在这些层中观察不到任何分层现象。 此外,结果表明,铜线周围的区域质量较好,没有受到有害热效应的影响,例如从周围的 FR4 或阻焊层流出铜液或出现分层现象。 需要大光斑直径的加厚 FR4 板 切割厚型 FR4 以实现器件分板,是纳秒脉冲激光器一种更加成熟的 PCB 应用,此应用通过切割小型连断点从面板中分离阵列器件。Talon GR70 进行了这方面的测试,为此,相关人员开发了一种全新的断点切割工艺,专门用于处理由约 900 µm 厚 FR4 板构成的器件面板。对于这种更厚的材料,采用尽可能大的焦斑直径,同时保持足够的能量密度(单位为J/cm2),是实现理想产量的关键环节。由于激光器在 275 kHz 的标称PRF 下脉冲能量较高 (>250 µJ),我们采用了更大的光斑大小(约 36 µm);而且,其光束质量极好,聚焦光束的瑞利范围超过 1.5 mm,是材料厚度的 1.5 倍。因此,在材料的整个厚度上,光斑尺寸相对较大且保持不变,这有助于实现高效切割,因为均匀的照射体积和所形成的宽沟槽有利于排出碎片。图 3 显示了采用 6 m/s 多次高速扫描加工的切口的入射和出射显微图像(总体净切割速度为 20 mm/s)。
图 3.以 20 mm/s 净切割速度进行激光切割后的FR4 PCB(厚度为 900 µm)入射面和出射面 与 SiP 板的情况类似,切口入射侧和出射侧表面质量都非常好,并且产生的 HAZ 极小。由于玻璃/环氧树脂 FR4 基体性质不均匀,以及激光烧蚀切口远端的能量密度较低,出射切口边缘一般会稍稍偏离完美的直线。横截面侧壁成像显示了有关切口质量的更多详细信息(下方图 4)。
图 4. FR4(厚度为 900 μm)的激光切割侧壁视图,展示出优异的质量。碳化程度极低,几乎为零,纤维束几乎未发生熔化 在图 4 中,我们可以看到实现了优异的质量。切口处仅有少量 HAZ 和碳产物(焦炭)形成。此外,几乎没有发生玻璃纤维熔化现象。Talon GR70 的净切割速度高达 20 mm/s,显然非常适合对较厚的 FR4 PCB 进行分板处理,同时可确保获得优异质量和高产量。 文章来源:MKS 光电解决方案,作者:Resource 馆主 注:文章版权归原作者所有,本文仅供交流学习之用,如涉及版权等问题,请您告知,我们将及时处理。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号