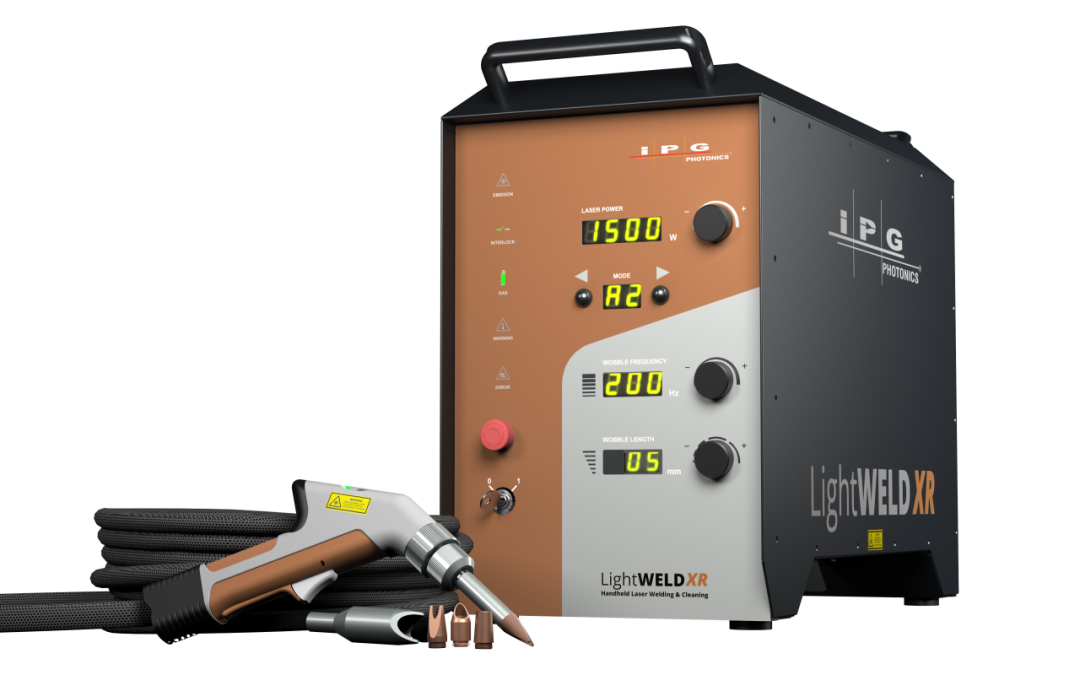
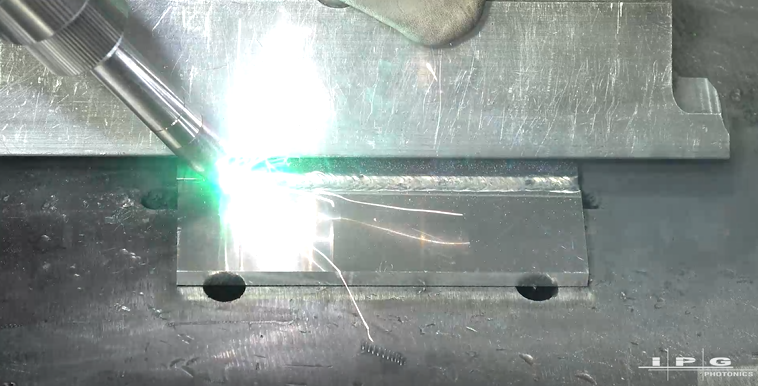
随着制造业对轻量化的需求日盛,铝合金的应用也愈加广泛。但是由于铝合金的材料特性,在焊接过程中比较容易产生气孔,从而影响焊接强度与质量,对于手持激光焊而言更是如此。那IPG LightWELD XR手持激光焊又是如何应对这一挑战的呢?
小知识:焊接中为何会产生气孔?
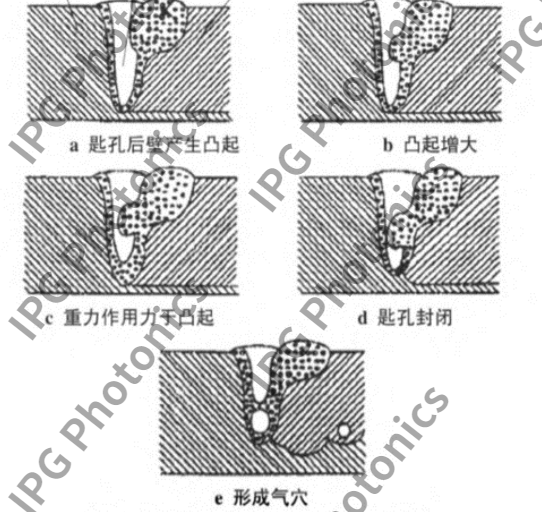
匙孔塌陷导致的气穴形成原理示意图
小孔塌陷产生 在激光焊接过程中,当表面张力大于蒸气压力时,小孔将不能维持稳定而塌陷,金属来不及填充就形成了孔洞。 氢气孔 氢在液态及固态下溶解度的差异导致凝固过程中氢气析出。如果析出的氢不能顺利上浮逸出,就会残留在焊缝中成为气孔。 IPG LightWELD XR气孔工艺抑制 对于铝合金焊接过程气孔的工艺抑制,IPG LightWELD XR的方案,主要是通过工艺手段避免气孔析出及增大,促进气孔逸出熔池。简单来说就是通过提高功率密度,减小热输入。 IPG LightWELD XR的激光光源具有小芯径的特点,即使没有圆形摆动,在焊接铝合金的过程中,也能有效降低气孔率,可谓是铝合金焊接利器。
LightWELD XR气孔率测试
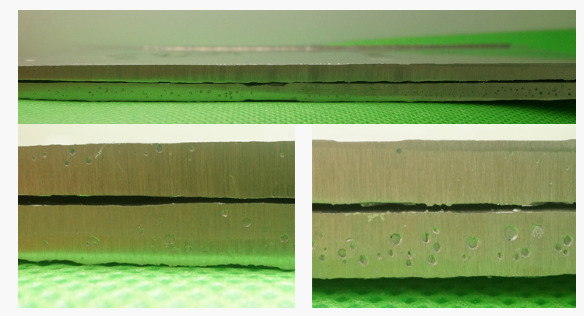
测试方式:使用IPG LightWELD XR手持激光焊机分别对5系和6系铝合金3mm试板进行焊接,并对焊缝截面进行金相分析。 测试结果与对比:取气孔分布较多位置我们可以看到:在39.31平方毫米面积内有9个小气孔,平均直径0.27mm,最大值0.424mm。 根据与普通手持激光焊的相比,IPG LightWELD XR有效改善了铝合金焊接过程中产生的气孔,在保证焊缝成形美观的同时降低气孔率,并且显著降低气孔尺寸。
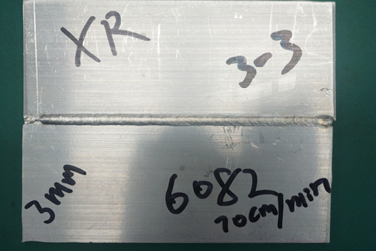
测试1:6082 铝合金 1.2mm填丝
上:LightWELD XR 焊后效果 下:普通手持激光焊 焊后效果
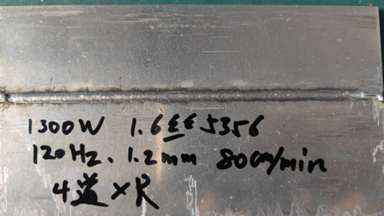
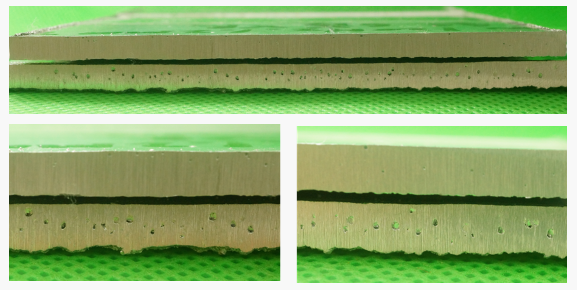
测试2:5083 铝合金 1.6mm填丝
上:LightWELD XR 焊后效果 下:普通手持激光焊 焊后效果 通过实际测试结果的直观展现,IPG LightWELD XR针对铝合金具有着非常显著的气孔抑制效果,对于很多用户来说,气孔率一直以来都是非常关注的痛点,其直接影响到了焊后强度质量,而IPG LightWELD XR的出现,将改变这一情况。 文章来源:IPG光纤激光器 注:文章版权归原作者所有,本文仅供交流学习之用,如涉及版权等问题,请您告知,我们将及时处理。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号