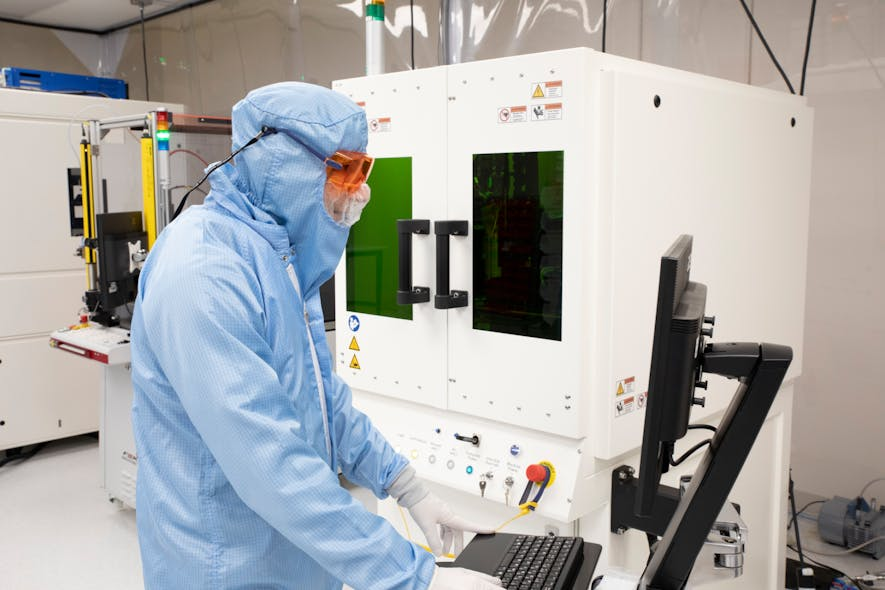
第二代蓝光激光系统能够与扫描振镜一起使用,为金属加工带来了性能上的提升,而且系统更紧凑、更可靠。 基于半导体激光二极管技术的第一代工业蓝光激光器,于2017年首次推出。从那时起,这些激光器主要用于铜和铝的加工,如焊接和3D打印,这得益于相对于红外(IR)激光,铜、铝对蓝光的吸收率更高。即便如此,这些蓝光激光器的亮度仍然无法满足与工业2D振镜扫描系统一起使用的要求。NUBURU在第二代工业蓝光激光器的设计和制造方面取得了新突破,现在它们已经可以与工业2D振镜一起使用了(见图1)。
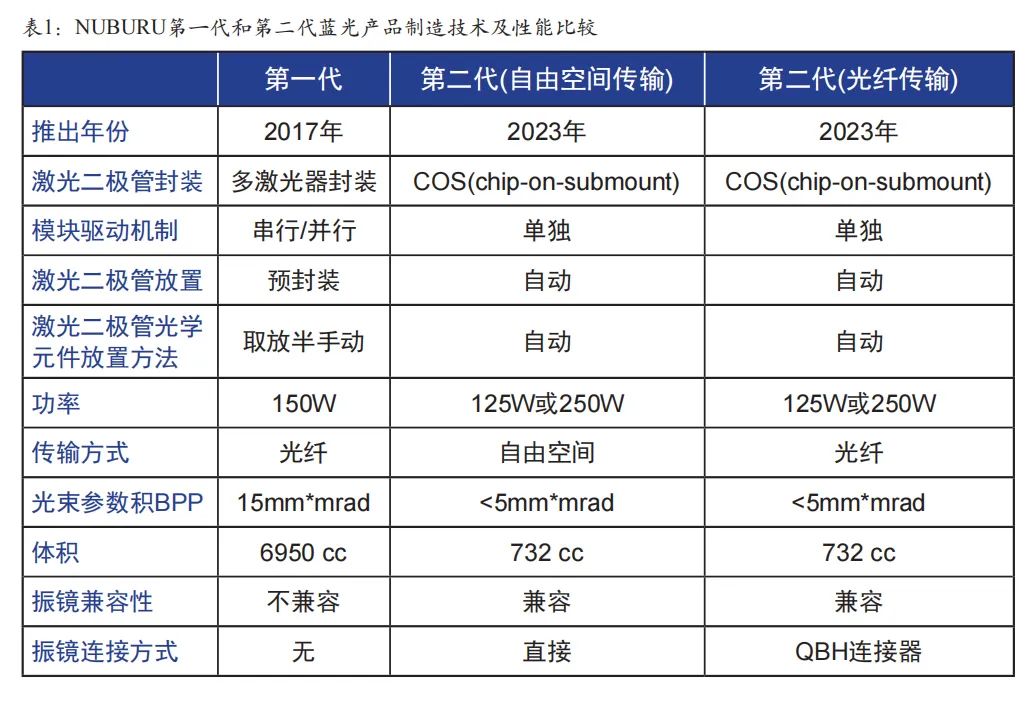
图1:NUBURU第二代激光器自动化制造的洁净室。 这一突破基于先进的制造工艺,该工艺可以产生光斑尺寸和发散角更小的激光束。对于反射金属的焊接和3D打印等加工应用,激光束通常以其亮度或光束参数积(BPP)为表征,BPP被定义为光束半径(束腰半径)和光束远场发散半角的乘积。与第一代蓝光激光模块相比,第二代450nm蓝光激光模块可以提供125W或250W的功率和小于5mm*mrad的BPP,这意味着功率增加了近两倍,BPP提高了3倍!第二代蓝光产品也更紧凑、更可靠,并且还能实现功率扩展。 最重要的是,第二代蓝光激光器的亮度水平,已经足以与工业振镜扫描系统集成使用,这为蓝光技术在众多领域开启了广泛应用的大门。 制造突破 NUBURU的第一代激光系统使用预封装的半导体激光二极管线性阵列,这些阵列手动组装在模块背板上。然后通过快轴和慢轴透镜,对每个单独的激光二极管发出的光进行准直。该工艺能生产出功率150W、BPP为15mm*mrad的激光模块。 相比于第一代工艺,第二代制造工艺在制造、性能、尺寸和可靠性方面有了显著改进(见表1)。
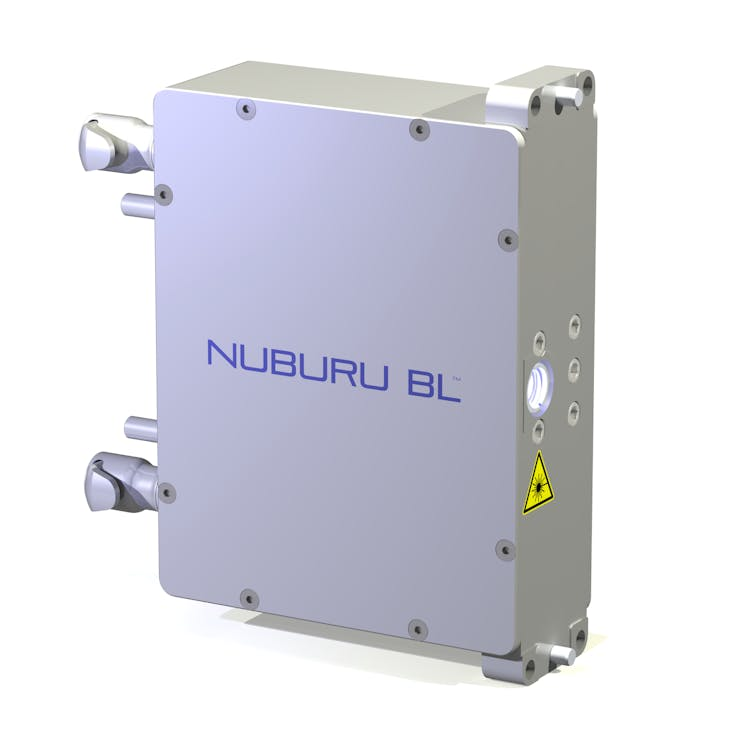
这些变化从激光器件级别开始。第一代系统使用预封装的激光二极管线性阵列,而第二代系统则采用封装在热沉上的芯片(COS,chip-on-submount)这种工艺,来布置单个激光器件。与驱动线性激光器阵列相比,单独的激光二极管可以单独驱动,这是一项技术优势。在线性阵列中,如果单个二极管发生故障,整个阵列都无法工作,这将导致激光功率显著下降。而在新的设计中,如果单个激光器发生故障,对光输出下降的影响是最小的。这对整个系统的可靠性来说,也非常有帮助。 在第一代激光阵列中,激光器件的放置和封装是预先确定的,并且这些阵列是通过手动方式放置在驱动背板上的。在第二代模块中,使用自动取放机将每个器件放置在更紧凑的配置中。这种更精密的对准,有助于保证模块输出光的总体亮度。 下一步是将微透镜连接到每个激光二极管上。这些透镜采用非常不对称的激光输出轮廓来创建准直光束轮廓。在第一代模块中,微透镜是半手动放置和固定的。在第二代模块中,它们以动态方式自动放置并固定到位。也就是说,通过每个透镜的位置和旋转来主动监测光输出,以实现最优化的聚集光束性能。这种自动化辅助定位和透镜放置,是第二代模块中BPP得到大幅改善的关键原因。 优势 新的基于COS的设计提供了显著的性能改进,其中最令人印象深刻的是亮度或BPP性能。对于焊接和3D打印应用来说,优化功率密度至关重要;功率密度定义为功率除以工件上的光束面积。工件上的光束直径与其发散度(BPP)直接相关,因此优化光束发散度会带来更多回报。虽然从第一代模块到第二代模块的功率增加(150W到250W)令人印象深刻,但BPP的改进(从15mm*mrad到5mm*mrd)更令人欣喜。 第二代制造工艺也使得激光模块更加紧凑。这是可能的,因为激光二极管的紧密封装和微透镜的紧密集成的灵活性都非常高。第二代激光模块的尺寸约为第一代模块的1/10。 新工艺对激光可靠性也有好处。通过在1000级洁净室中控制子部件制备和处理的每一步,可以始终如一地进行污染控制。而且机器人组装可以实现更一致的制造过程,减少操作员造成错误的机会。最重要的是,机器人技术为提高生产能力提供了一个可扩展、可重复的过程。 自由空间配置 到目前为止,业界已经使用蓝光激光器开发了许多材料加工应用,但所有应用都具有焊接透镜和其他光束传输系统。目前缺少的是一个可以耦合到工业2D振镜扫描系统的蓝光激光系统。第二代蓝光激光模块的亮度水平,已经达到了可以与振镜扫描系统一起使用的水平。它们紧凑的尺寸可以直接耦合到250W的振镜扫描系统中(见图2)。
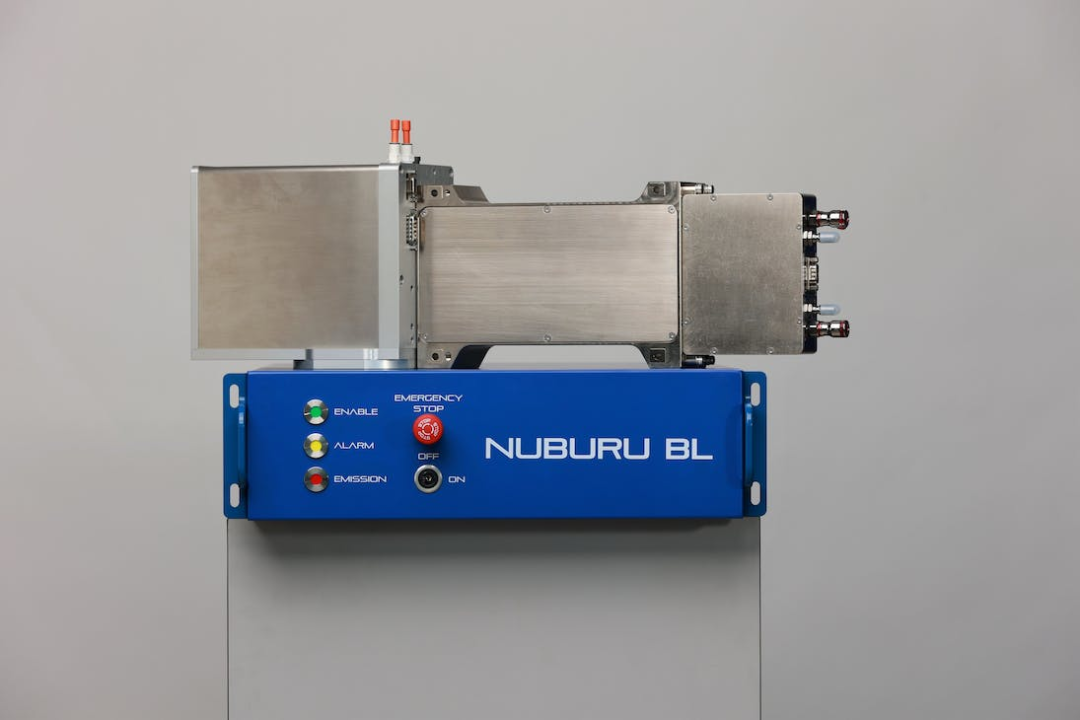
图2:第二代蓝光激光模块(BL型)。 图3说明了这一点是如何做到的。工业扫描振镜所需要的光斑尺寸高达30mm。这明显大于激光模块输出的光斑尺寸,因此需要使用扩束器组件来实现所需要的光斑尺寸。现在,激光模块/扩展器组件可以首次通过螺栓连接的方式,直接与振镜扫描系统连接。
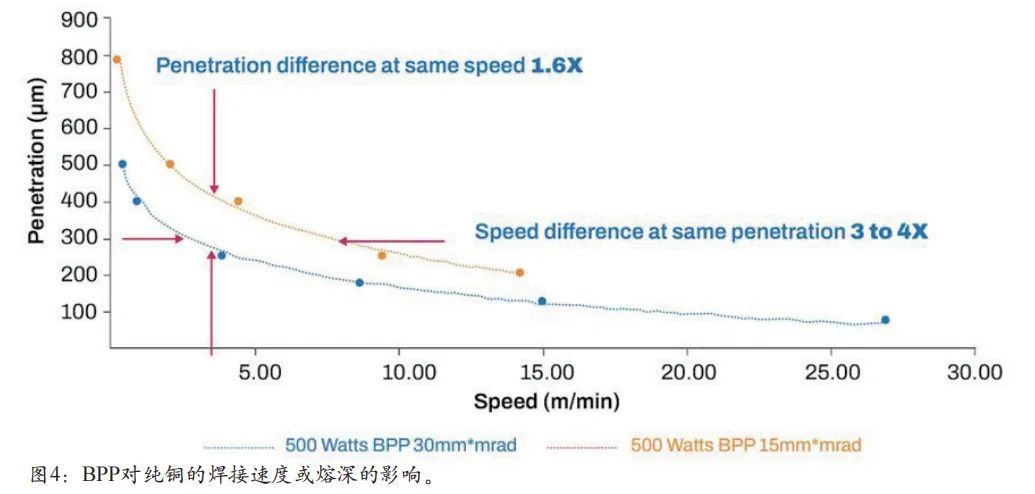
图3:BL激光器和光束扩展器与工业扫描振镜在自由空间的集成。 较小的BPP值,不仅可以使用振镜扫描系统,而且还能对焊接性能带来巨大提升。图4中比较了两个具有不同BPP值的500W光纤耦合蓝光激光器的焊接结果:蓝色曲线的BPP=30mm*mrad,红色曲线的BPP=15mm*mrad。比较表明,在不同的固定速度下,BPP相差两倍,光束对材料的穿透力增加1.6倍,或者在相同的穿透深度下,加工速度会增加3-4倍。为了更好地控制金属熔体和流动,可能需要更大的穿透深度,而为了降低成本,可能需要更快的速度。BPP是焊接速度和熔深的决定因素——BPP越小,焊接速度越快,熔深越深。
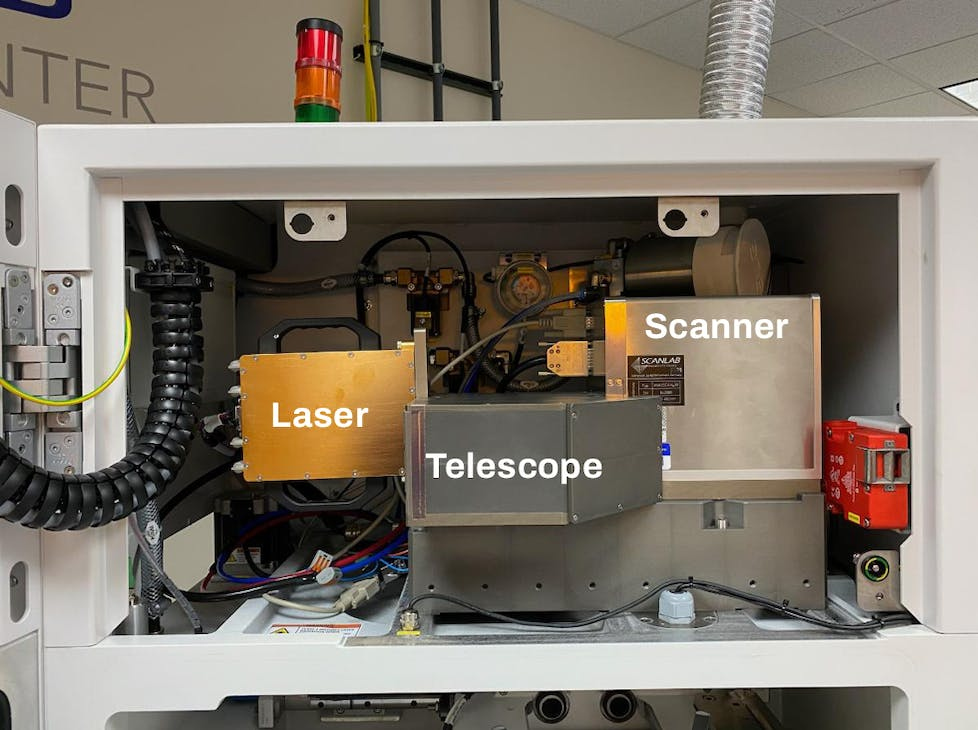
3D打印 3D打印是蓝光激光器正在开拓的另一个商业应用领域。金属3D打印可以通过几种方法实现:粉末床熔化(PBF)、直接能量沉积(DED)和送丝熔化(WFF)。尽管这些方法的细节各不相同,但它们都需要将金属加热到熔化的程度(从软化到熔化)。与激光焊接一样,3D打印的目的也是将能量从光束转移到金属上。这个过程做得越有效,速度就越快,成品的质量也就越高。图5显示了在商用3D打印机(粉末床熔化)中,通过扩束器将激光模块与扫描振镜集成到一起。
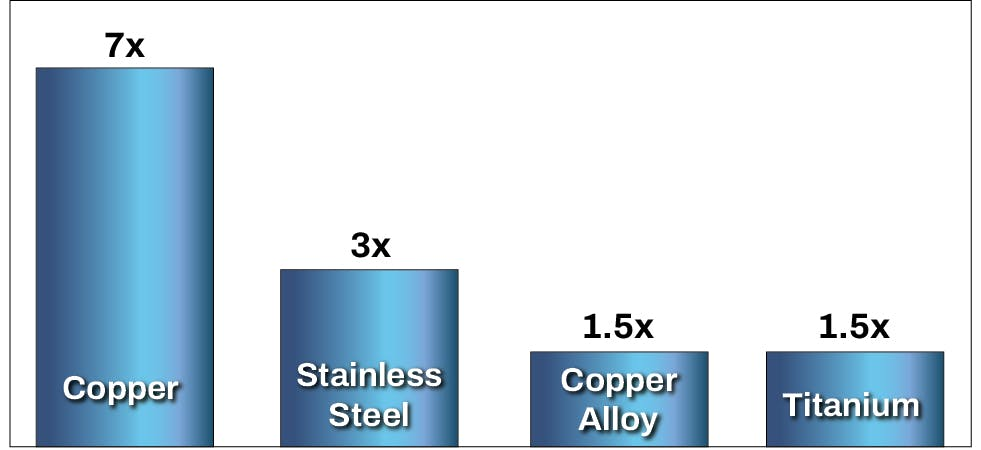
图5:将激光模块、扩束器和扫描振镜集成到商用粉末床3D打印机中。 从历史上看,红外激光器也能用于这些应用,但蓝光激光焊接提供的好处,同样也存在于激光金属增材制造应用中。最近,在直接能量沉积式3D打印中,NUBURU用BL蓝光激光器取代了IR光纤激光器,并在相同条件下比较了这两种技术的应用结果。结果根据最重要的指标进行了量化,cc/hr代表打印速度(见图6)。与使用IR光相比,蓝光打印铜的速度快7倍,打印不锈钢的速度快3倍,打印钛的速度快1.5倍。
图6:定向能量沉积测试中测得的打印速率,单位cc/hr。 与第一代蓝光激光器相比,第二代蓝光激光器在性能方面显著提高:亮度提高了3倍,功率提高了两倍。因此,它能够与工业振镜扫描系统集成到一起,为激光焊接和激光增材制造应用带来新的性能提升。 作者:Matthew Philpott
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号