目前,在新能源生产制造领域,铝合金、紫铜等高反材料的应用占整个动力电池及电机整体的90%以上。采用传统常规型号单一传输芯径激光器焊接铝合金和紫铜时,不可避免的会出现一些缺陷:
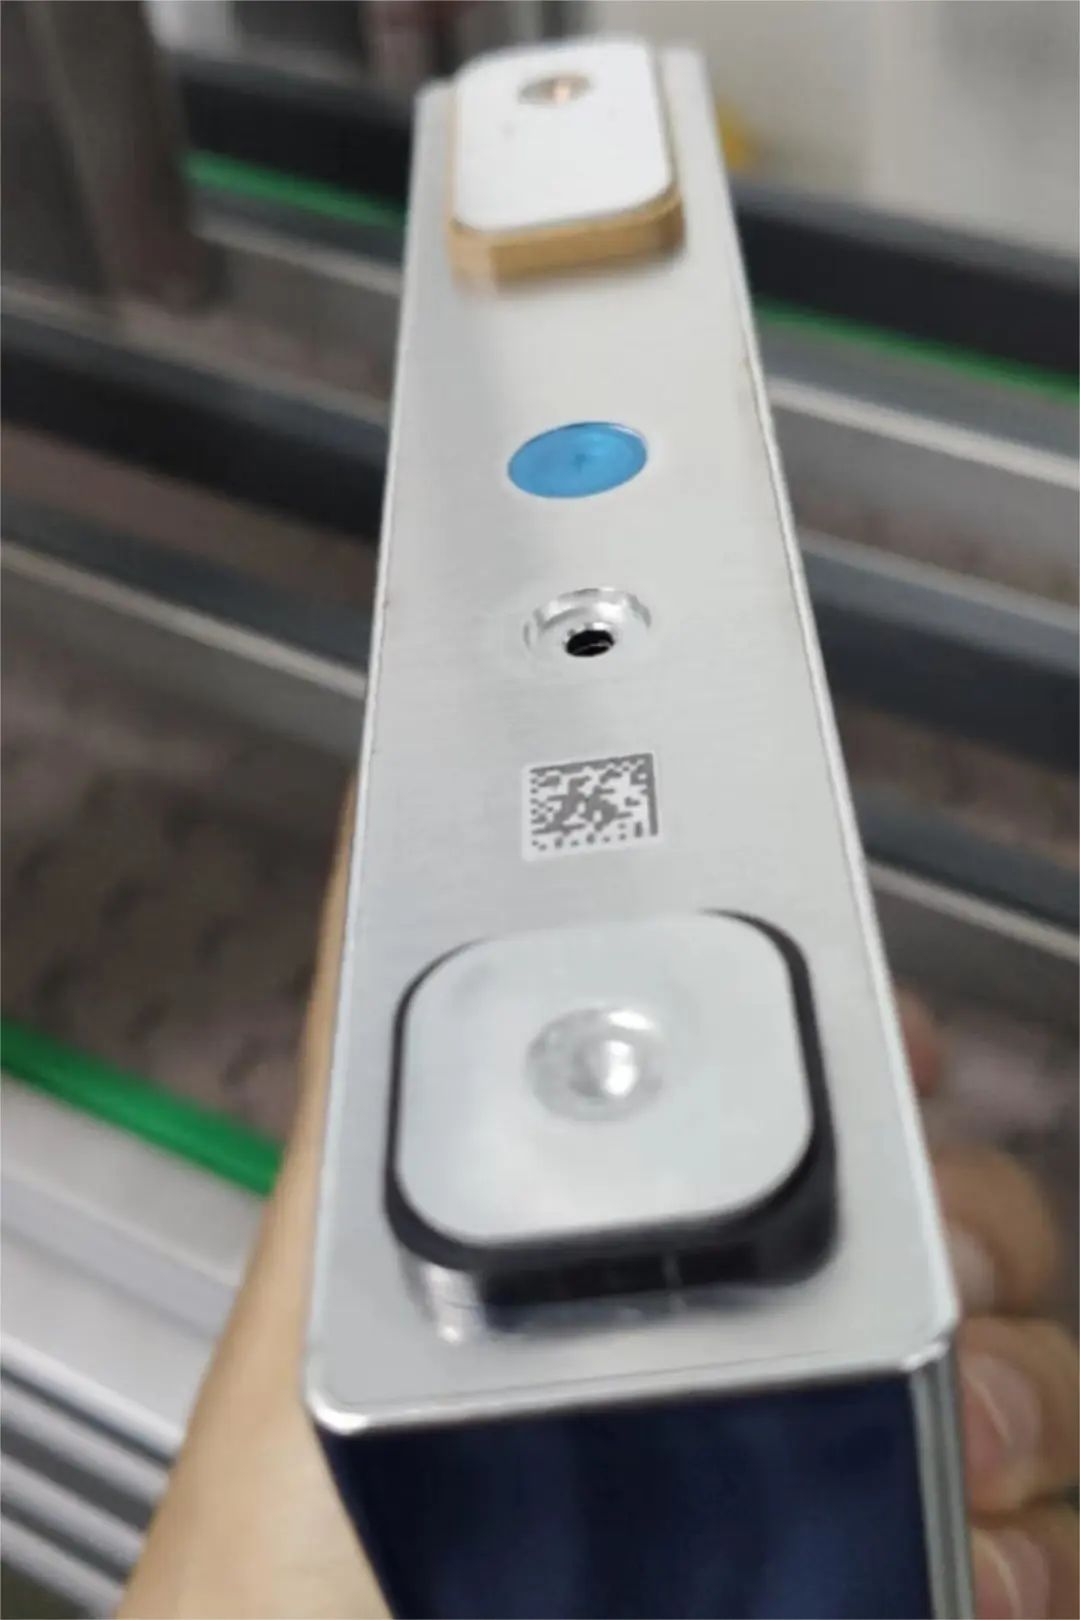
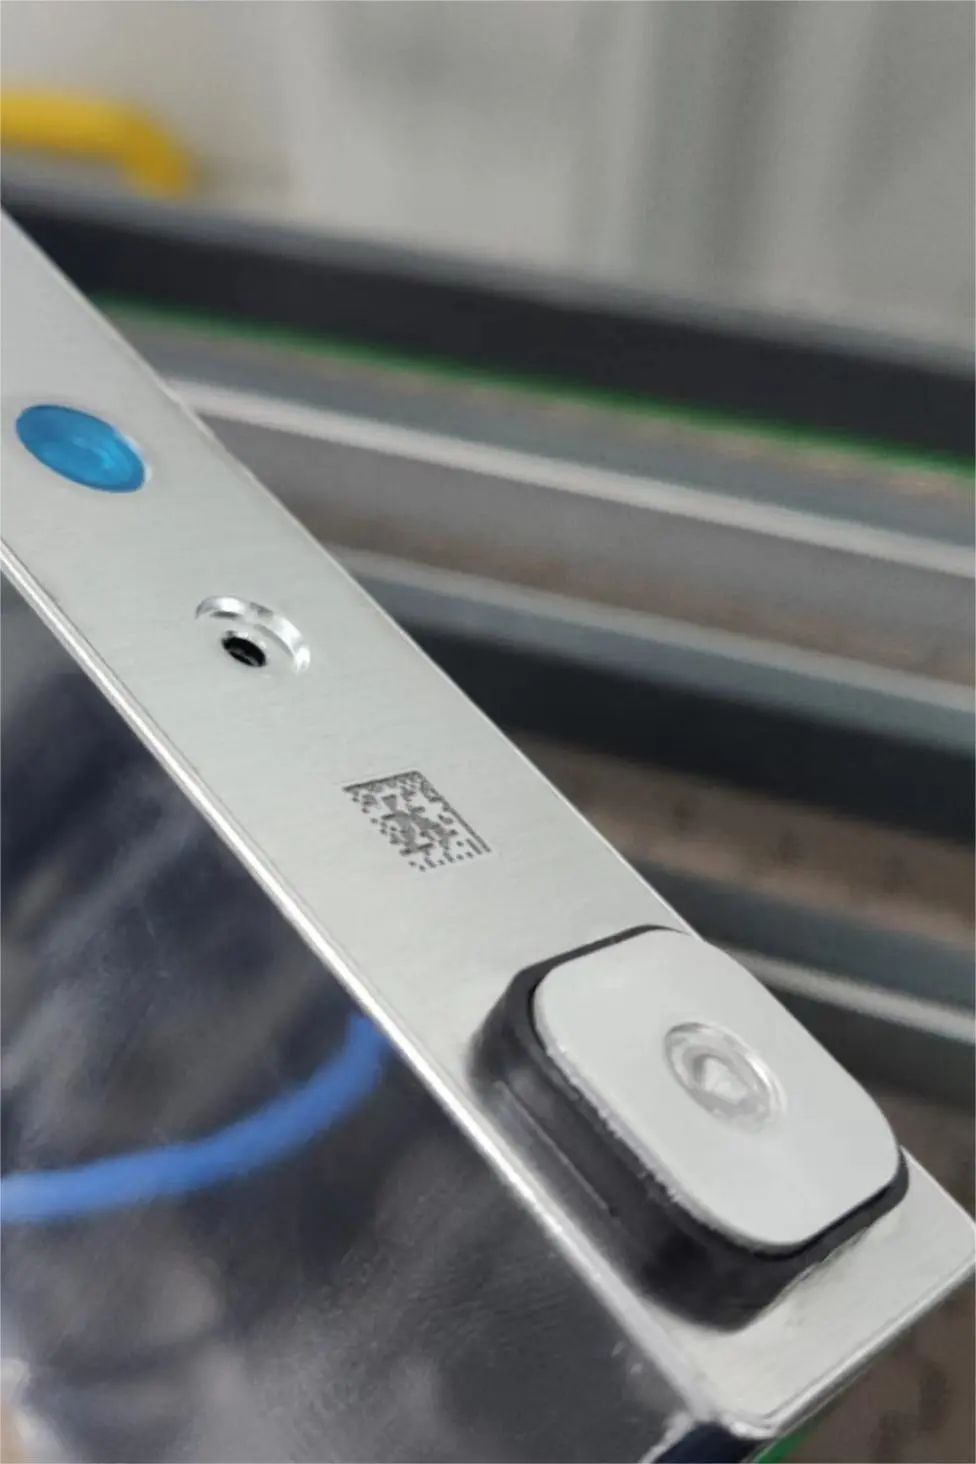
针对新能源行业以上痛点,ABP光束可调光纤激光器应运而生。ABP技术实现了用一根光纤输出两个可分别独立控制的同轴光束,中心光斑和周围环形光斑的功率等级都可分别独立调节。这不仅有助实现动力电池、电机高速度、高效率的无飞溅加工,大大降低孔隙率、减小裂纹、美化成型,并且对后期处理工作的需求大大减少,从而降低了总体生产成本,保证生产质量。 方形电池量产线顶盖封口焊接 工艺要求:电池电芯壳和顶盖一般采用Al3003,在保证一定的焊接熔深熔宽情况下,理想焊接速度达到200mm/s,无虚焊爆孔焊渣等缺陷。 目前电池厂采用锐科激光旗帜系列环形光斑激光器RFL-2000/2000-ABP,可完全满足电池厂工艺和品质的要求。在中心功率1000W,环形功率1800W参数下,焊接速度200mm/s,焊缝外观成型均匀一致,并无虚焊、焊渣和爆孔等缺陷,焊缝内部无裂纹和气孔等缺陷,气密性检测均合格。
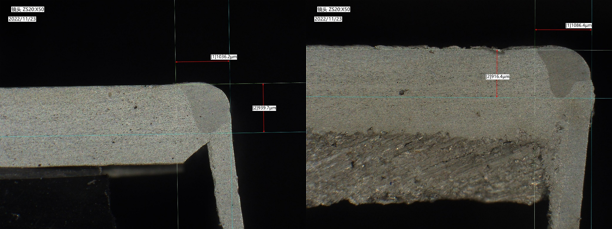
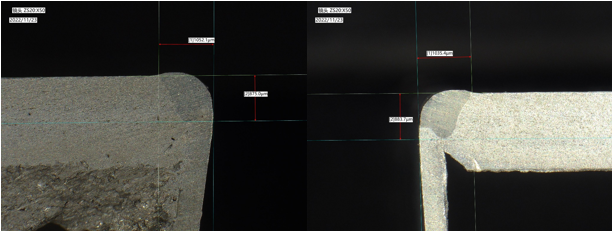
焊缝外观成型均匀一致 这是锐科2+2环形光斑激光器(RFL-2000/2000-ABP)用于方形电池顶盖满焊的Qualify金相数据,熔深、熔宽数据都达到了电池厂客户的技术要求。
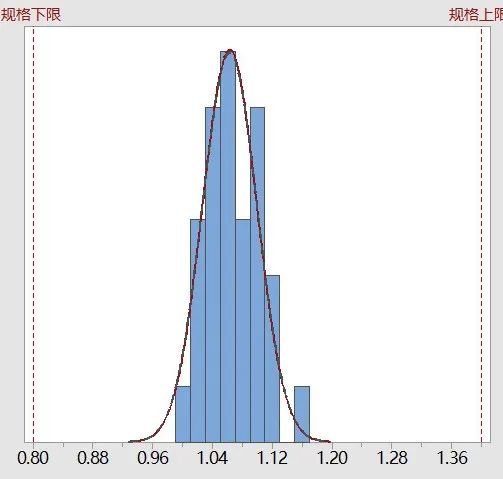
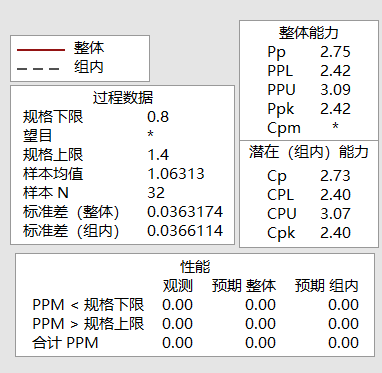
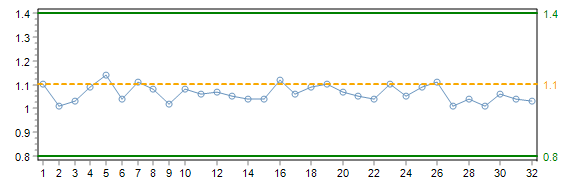
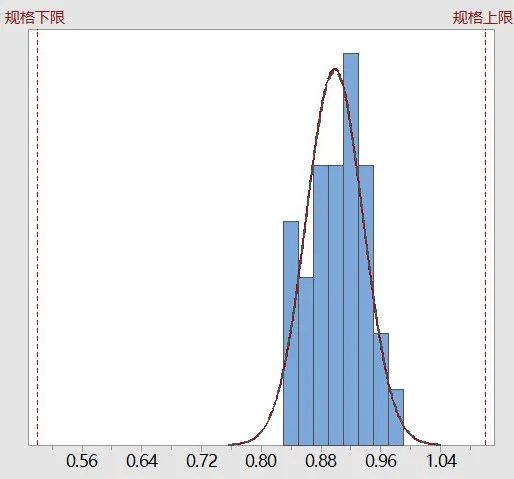
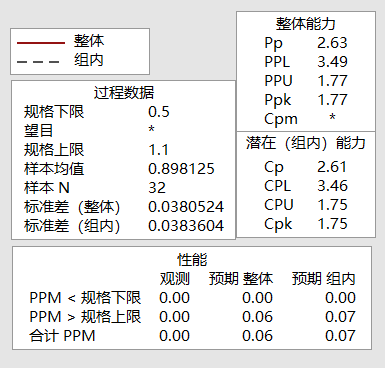
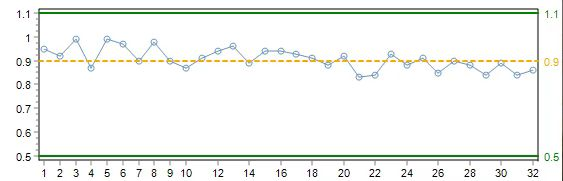
焊缝截面金相图 这是锐科2+2环形光斑激光器用于方形电池顶盖满焊的熔深、熔宽CPK数据分析结果,熔深、熔宽能力都>1.67,完全满足电池厂的工艺和品质需求。 熔宽能力分析
熔深能力分析
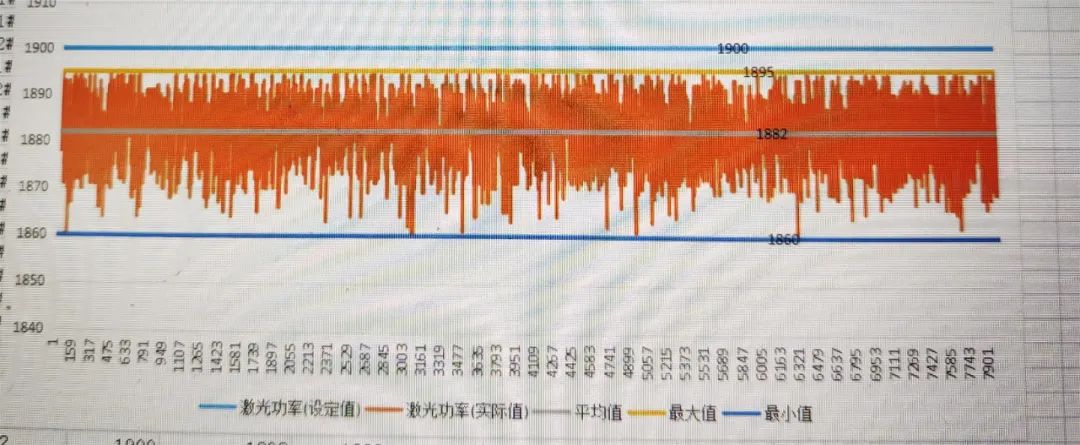
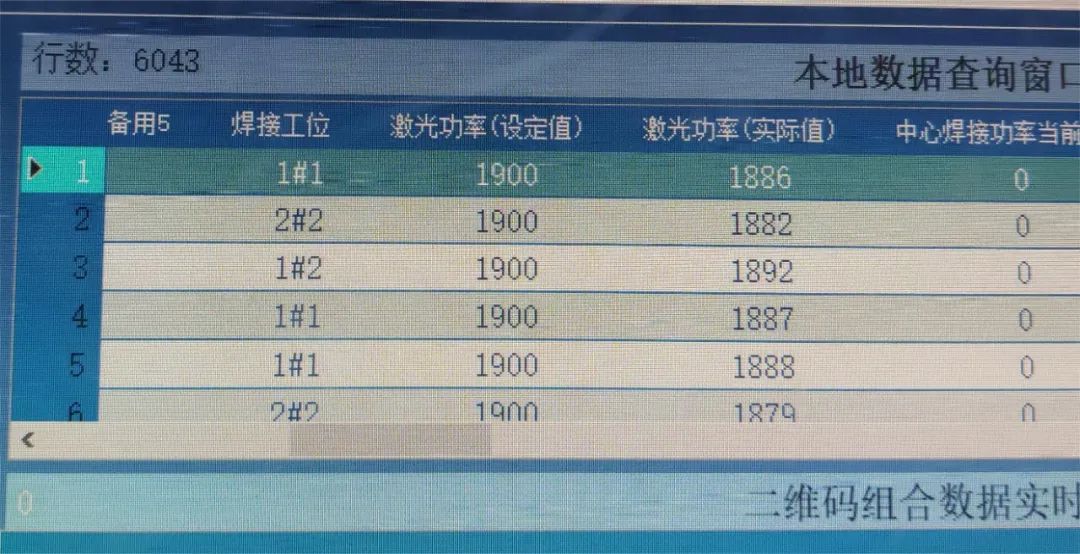
这是锐科环形光斑激光器与普通激光器焊接飞溅效果对比分析,可以看出在总能量更高的情况下,环形光斑激光器焊接过程更稳定、无飞溅产生。 一年稳定性功率波动<1.5%,电池厂实测数据如下。
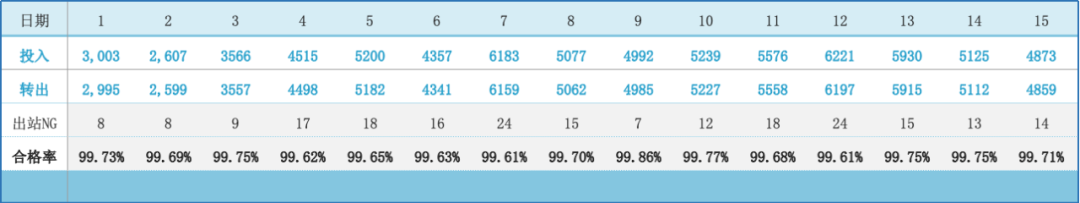
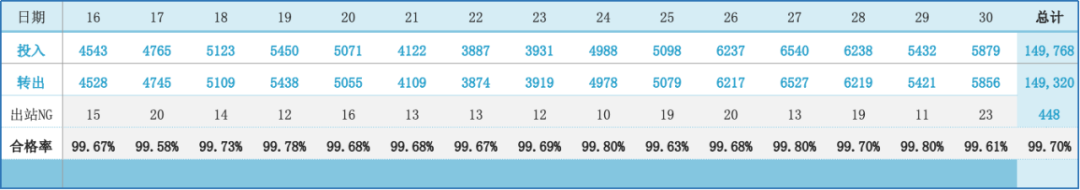
这是锐科2+2环形光斑激光器在某电池厂客户量产线上,调取最近一个月的生产数据,可以看到一次优率稳定在99.6%以上。
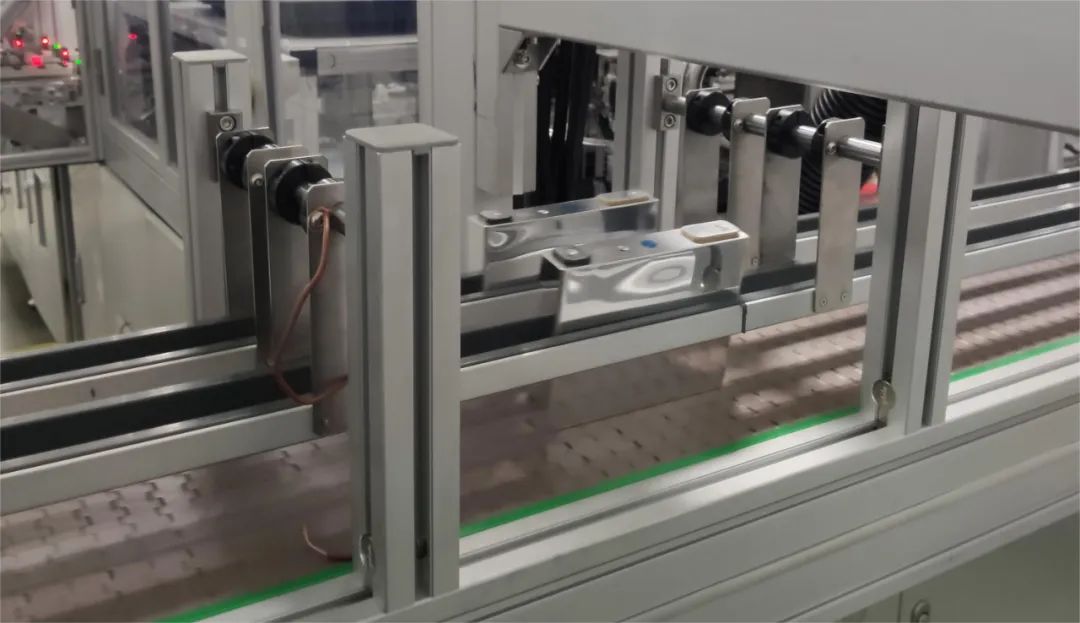
电池厂生产现场 (文章转载自网络,如有侵权,请联系删除)
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号