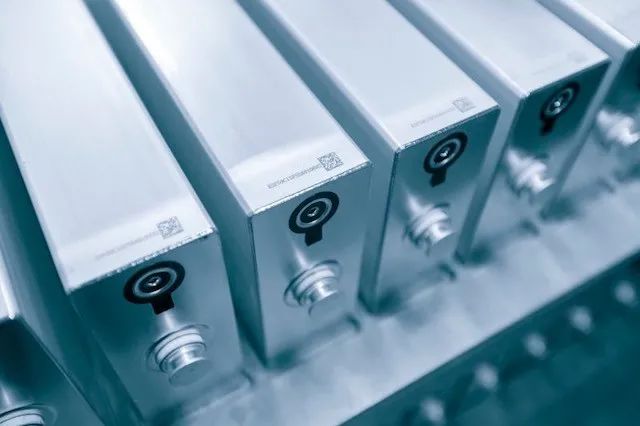
近日,新能源汽车市场迎来长期利好政策。工信部等三部门联合印发《关于巩固回升向好趋势加力振作工业经济的通知》,提出进一步扩大汽车消费,落实好新能源汽车免征购置税延续等优惠政策。作为新能源汽车的核心部件之一,动力电池的市场发展也将获得源源不断的动力。 目前主流的汽车动力电池有三种,分别是方型、圆柱型以及软包电芯,最常用的是方形电池。动力电池制作工艺复杂,其焊接方法与工艺的匹配程度,将直接影响电池的成本、质量、安全以及稳定性,乃至整车性能。方形电池是采用激光焊接部位最多的电池类型,而焊接工艺最重要的工序是壳盖封装,其壳体的材料主要以1系和3系铝合金为主,根据位置的不同分又为顶盖和底盖的焊接。
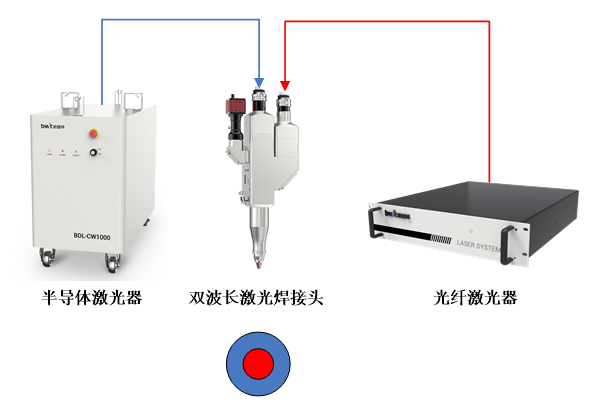
图片源自网络 当下,方形电池焊接难点在于铝合金对激光的反射率极高,焊接过程中气孔敏感性高,焊接时不可避免地会出现一些问题缺陷,其中最主要的是气孔、飞溅和裂纹。此外,在保证焊接质量的同时,其焊接速度也要求200mm/s以上。 双波长激光复合焊接技术是一种新型的焊接技术,是由半导体激光和光纤激光同时作用于材料表面的焊接方式。光纤激光是作为主要光源,对材料进行深熔焊;半导体激光是辅助光源。
在光纤激光焊接时,半导体激光同步对材料进行预热和缓冷,提高激光吸收率,增大焊接“匙孔”,并延长熔池的凝固时间,有利于焊接气体释放,减少焊缝内部气孔,让材料在高速焊接的情况下也能确保熔池稳定,从而改善焊缝质量,减少飞溅、焊缝气孔与裂纹等。 相比单激光焊方式,双光束激光复合焊接拥有这些优点:
闪电系列光纤激光器产品涵盖功率范围:500W-12000W,产品采用第四代泵源技术,整机电光效率>40%,抗衰能力提升120%以上。闪电系列是智能技术与激光器制造技术深度融合的新一代产品,凝聚了凯普林激光技术精华,也是对光纤激光器更小、更轻、更智能的完美诠释。截止目前,已有10000+在线稳定运行。 未来,随着新能源汽车市场的不断扩大,其对动力电池的要求也将越来越严苛。凯普林将在动力电池激光应用领域不断发力,通过自主创新不断对激光器产品进行迭代升级,助力新能源汽车产业高质量发展。 (文章转载自网络,如有侵权,请联系删除)
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号