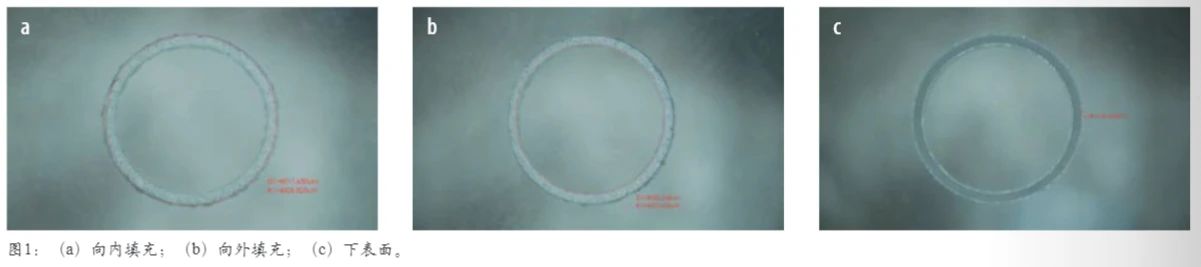
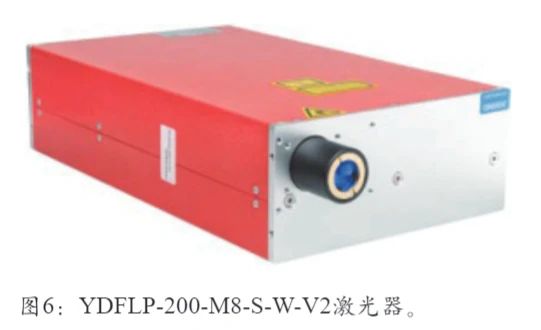
文/ Mason Zhang,Yaron He,Hanan Huang;深圳市杰普特光电股份有限公司 人们利用玻璃已有上千年的历史,玻璃材料因为具有透光性、表面洁净度高、硬度大、耐腐蚀等特性,被广泛应用于工业基板、显示面板、民用玻璃及电子行业的显示盖板等众多领域。然而,玻璃产品的生产通常是冷却成型,玻璃生产出来后还需要钻孔、磨砂等加工步骤,才能满足各种应用需求。 传统的玻璃钻孔工艺采用机械刀具、砂轮或化学腐蚀等接触式加工,表面易产生微裂纹,加工质量不佳,且容易造成环境污染等;玻璃磨砂处理采用传统喷砂工艺,需要经过喷砂和UV固化,步骤复杂。相比于上述传统加工方式,激光加工玻璃更高效、环保、可靠,有效避免了传统加工方式的不足。纳秒级脉冲红外激光器能够产生更高的单脉冲能量和更高的峰值功率,在效率、成本和体积方面更具优势,正逐渐成为玻璃加工领域的一种强大工具。 激光加工技术是将激光光束聚焦在物体表面,利用聚焦光斑的高能量密度气化或融化待加工材料的一种加工方式。激光加工相比传统的加工方式具有以下优点:(1)激光加工为非接触加工,不会造成二次污染或破坏;(2)有着更高的加工精度;(3)加工灵活性更强,可做异型设计加工。随着近年来高峰值功率激光技术的发展,纳秒级高峰值红外光纤激光加工技术,已经在玻璃加工领域等方面展现出极大的发展潜力。本文将从纳秒级高峰值红外光纤激光玻璃钻孔和玻璃磨砂处理两个应用,展示激光在玻璃加工领域的应用潜力。 玻璃特性与激光加工的关系 激光加工与玻璃材料的特性息息相关,例如,激光气化材料的速度与材料的热胀系数有关。普通钙钠玻璃、超白玻璃、K9玻璃等是比较容易使用激光进行钻孔的;它们的主要成分是70%含量的SiO2,含有碱性氧化物,热胀系数在80~100×10-7℃/m,非常适合使用激光做钻孔加工。而高硼硅玻璃和石英玻璃由于热胀系数只有5.8×10-7℃/m,目前激光加工此类玻璃仅能钻微小的孔。需要注意的是,钢化玻璃由于存在内部应力,任何破坏都会导致碎裂,因此不适合用激光加工。 激光钻孔 激光钻孔的主要方式如图1a所示:激光透过玻璃聚焦于玻璃的下表面,由底部开始一层一层地将材料气化,螺旋上升,逐层扫描直至玻璃上表面。 激光对玻璃采取由下往上的方式进行钻孔时,玻璃气化成细小的粉末从下方掉落,相比不透明材料从上向下的加工方式,这种加工方式几乎不会有锥度,通孔的一致性高。 激光钻孔通常采用填充方式,方向上有向内填充、向外填充两种(见图1a、1b),这两种填充方式均可,通常按照加工的内外径需求来选择具体的填充方式。实验机型为YDFLP-200-M8-S-W-V2,采用4mm厚度的普通白玻璃进行测试,激光聚焦在下表面向下的1~2mm,随着2.5D振镜向上移动,激光与玻璃下表面接触。激光玻璃钻孔效果的评价主要是崩边值,下表面的加工效果比较好,崩边通常会在150μm以内,如图1所示,下表面崩边仅有136μm。
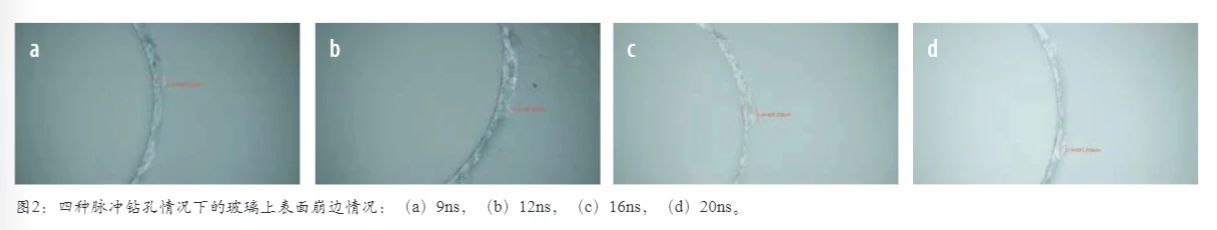
上表面的崩边影响因素很多,材料种类、热量积累、工艺参数对成型上表面的崩边值,有着很大影响。合适的脉宽对于玻璃钻孔至关重要,图2分别是9ns、12ns、14ns和20ns四个脉宽用于玻璃钻孔的崩边效果,在显微镜下观察如图2(a)(b)(c)(d)所示。 从图2中可以看出,在相同的功率下,12ns脉宽的崩边最小,此时激光的单脉冲能量为0.95mJ,重复频率为160kHz,崩边值为291μm。
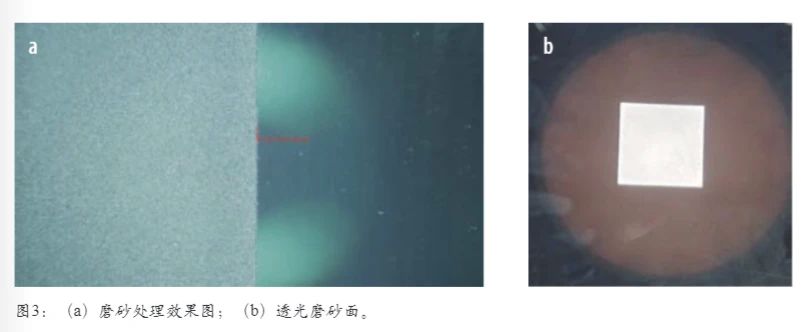
激光磨砂处理 磨砂玻璃是一种具有模糊效果的玻璃,具有透光不透明、保护隐私、美观等特点,在办公、浴室、玻璃工艺品等领域有着广泛的应用。目前,玻璃磨砂主要有三种实现方式:机械研磨、喷砂与UV固化、化学处理(如氢氟酸溶蚀)。这些加工方式的优点是适用范围广泛,缺点是步骤复杂不够环保。 激光加工磨砂玻璃弥补了这些缺点,不但更加高效环保,还能降低加工成本。镜面玻璃是在普通平板玻璃上镀上反光膜制成,利用激光加工技术可以方便地在镜面玻璃上再加工,图3是镜面磨砂处理的效果(图3a),激光处理后的磨砂效果细腻,边缘笔直,搭配灯光呈现出磨砂面透光、镜面反光的复合效果(图3b)。
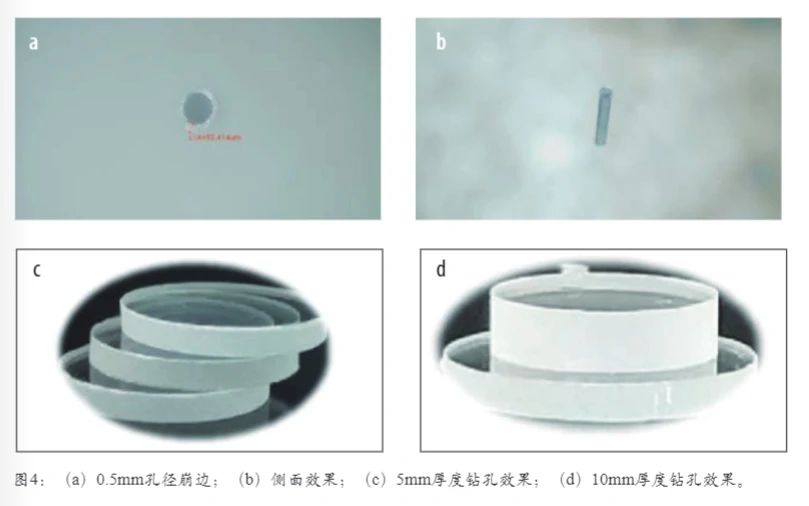
激光加工的优势 激光玻璃钻孔的一大优势是能够满足复杂的加工要求,比如钻微孔和钻超厚的玻璃和加工异性孔。图4是在厚度5mm的普通白玻璃上,钻直径0.5mm孔径的效果图(见图4a),其崩边小于100μm,仅有92μm。从侧面观察钻孔效果可以发现(见图4b),孔径整体笔直无任何锥度。
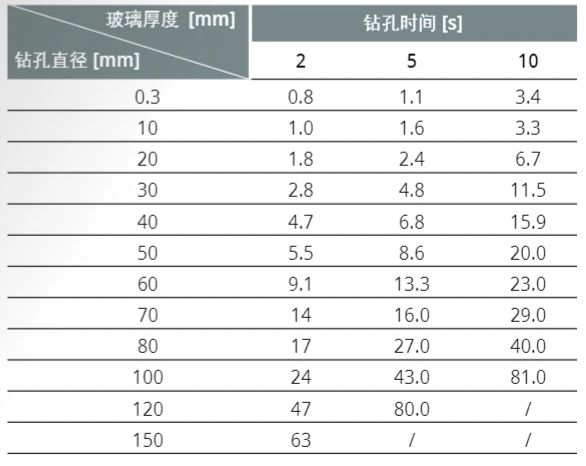
激光能够在厚度达20mm的玻璃上,钻出直径0.3~150mm的孔。图4c、4d是厚度5mm和10mm玻璃的钻孔效果,整体崩边控制在0.3mm内,属于较好水平。在不同厚度的玻璃上,钻大小不同的孔,所需要的时间也不同,通过实际测试得出的具体加工效率如表1所示。 表1:在不同厚度的玻璃上钻大小不同的孔所需的时间参考
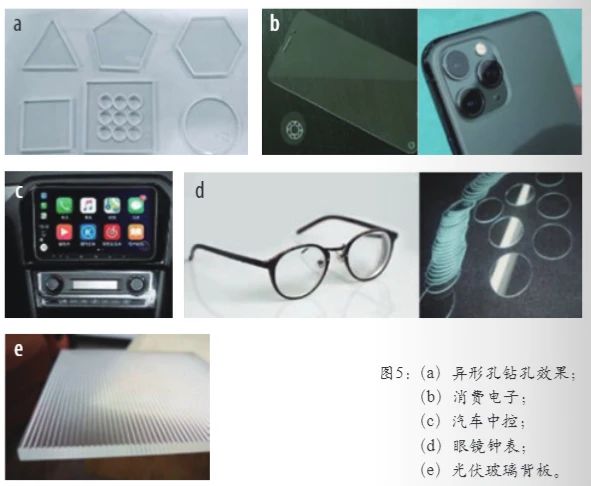
激光在加工异性孔方面也有着非常大的优势,通过软件设计可以实现多边形钻孔(图5a)。消费电子3C如手机玻璃盖板(图5b)、汽车中控玻璃面板(图5c),日常生活中的玻璃制品如眼镜、钟表(图5d)均可通过激光进行钻孔成型。而背板光伏玻璃必须在特定的地方打孔,才能把光伏电池组件的电流导线引出到接线盒,激光玻璃钻孔(图5e)由于高效环保、方便自动化集成而成为了该行业的理想选择。
总结 杰普特M8系列激光器(图6)采用主振荡功率放大的MOPA(Master Oscillator PowerAmplifier)结构,其中主振荡利用半导体激光器作为种子源,功率放大则通过行波光纤放大器实现。该系列自 2021 年推出以来,经过多次迭代升级和优化,针对不同应用开发了多种功率等级的激光器。中低功率激光器(如 20W、50W)适用于对热量敏感材料的表面处理和刻蚀;中高功率激光器(100~300W)在玻璃钻孔、深度雕刻和玻璃磨砂处理等应用中表现出色。
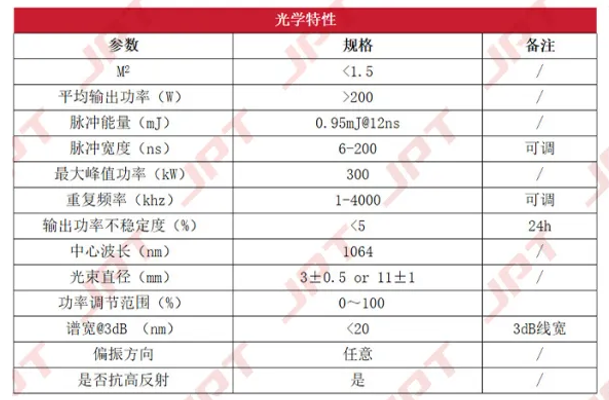
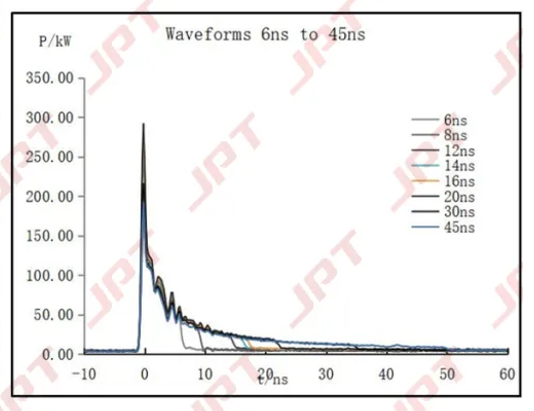
在保持杰普特M7系列脉冲频率独立可调功能的基础上,M8系列对脉冲峰值功率和光束质量进行了重点优化。该系列在高功率工作条件下仍能保持优异的光束质量,峰值功率可达300kW。 表2:YDFLP-200-M8-S-W-V2激光器的性能指标
图7:6~45ns的峰值功率曲线。 杰普特M8系列激光器凭借其更高的单脉冲能量和更大的峰值功率,在玻璃钻孔和玻璃磨砂处理等领域表现出色。它为工业自动化加工领域带来了高效加工方式,并有望成为玻璃加工领域的重要工具。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号