世界上第一台激光器诞生于1960年,由美国科学家西奥多·哈罗德·梅曼教授利用红宝石研发。此后,应用于各个领域的激光器相继问世。激光技术的推广极大地促进了医疗、装备制造、精准测量和再制造工程等领域的飞速发展,加快了社会进步的步伐。 在清洗领域,激光技术的应用更是取得了重要成果。与传统的清洗方法(如机械摩擦、化学腐蚀和高频超声)相比,激光清洗技术可以实现全自动化运行。其具有工作效率高、成本低、对环境无污染、对基材无损伤和材料的适用范围广等优点,完全符合绿色、环保的加工理念,被认为是是目前最可靠、有效的清洗方式。
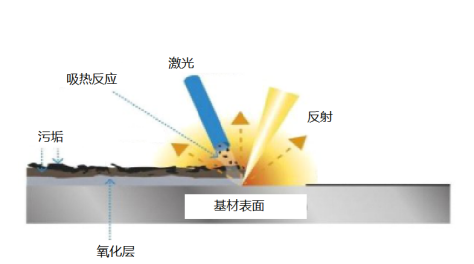
激光清洗为机械零部件的检测和加工提供了必要的前提条件,采用激光清洗技术可以有效地控制基体表面形貌和表面粗糙度,实现基材清洗后性能的提升,也可应用于大型零部件制造、表面处理或者再制造领域。虽然目前激光清洗还没有完全取代传统的清洗方式,但随着国家对制造业节能、减排等环保意识的提高,激光清洗将以它独特的优势逐渐走进人们的生活。 01 激光清洗原理 激光清洗利用激光光束的大能量密度、方向可控和汇聚能力强等特性,通过高能激光束照射工件表面,破坏污物、锈斑或涂层与基体之间的结合力,或者使污染物直接气化,从而进行脱污,降低污染物与基体的结合强度,进而达到清洗工件表面的作用。激光清洗原理图如图1所示。当工件表面污染物吸收激光的能量后,其快速气化或瞬间受热膨胀后克服污染物与基体表面之间的作用力,随着受热能量升高,污染物粒子进行振动后,从基体表面脱落。
图 1 激光清洗原理图 整个激光清洗过程大致分为四个阶段,即激光气化分解、激光剥离、污染物粒子热膨胀、基体表面振动和污染物脱离。当然,在应用激光清洗技术时还要注意被清洗对象的激光清洗阈值,选择合适的激光波长,进而达到最佳的清洗效果。激光清洗能够在不损伤基体表面的前提下,使基材表面的晶粒结构和取向改变,并且还能够对基体表面粗糙度进行控制,从而增强基体表面的综合性能。清洗效果主要受光束特性、基底与污物材料的物性参数和污物对光束能量的吸收能力等因素影响。
目前,激光清洗技术包括干式激光清洗技术、湿式激光清洗技术和激光等离子体冲击波技术等三种清洗方式。 1、干式激光清洗即脉冲激光直接照射清洗工件,使基底或表面污染物吸收能量温度升高,产生热膨胀或基底热振动,进而使二者分离。该方法大致分为2种情况:一种是表面污染物吸收激光膨胀;另一种是基底吸收激光产生热振动。 2、湿式激光清洗是在脉冲激光照射待洗工件前,先进行表面预涂液膜,在激光的作用下液膜温度快速升高而汽化,汽化的瞬间产生冲击波,作用在污染物颗粒中,使其从基体上脱落。此方法要求基体与液膜不能发生反应,故限制了应用材料的范围。 3、激光等离子体冲击波是在激光照射过程中击穿空气介质而产生球状等离子体冲击波,冲击波作用在待洗基体表面并且释放能量将污染物去除;由于激光未作用于基体,因此对基体不产生伤害。激光等离子体冲击波清洗技术现已可以清洗几十纳米粒径的颗粒污染物,并且对激光波长没有限制。 在实际生产中,应根据需要具体选择不同的试验方法和相关参数,来获得优质的清洗工件。在激光清洗过程中,表面清洗效率与质量评定是确定激光清洗技术好坏的重要衡量标准。 02 激光清洗发展趋势
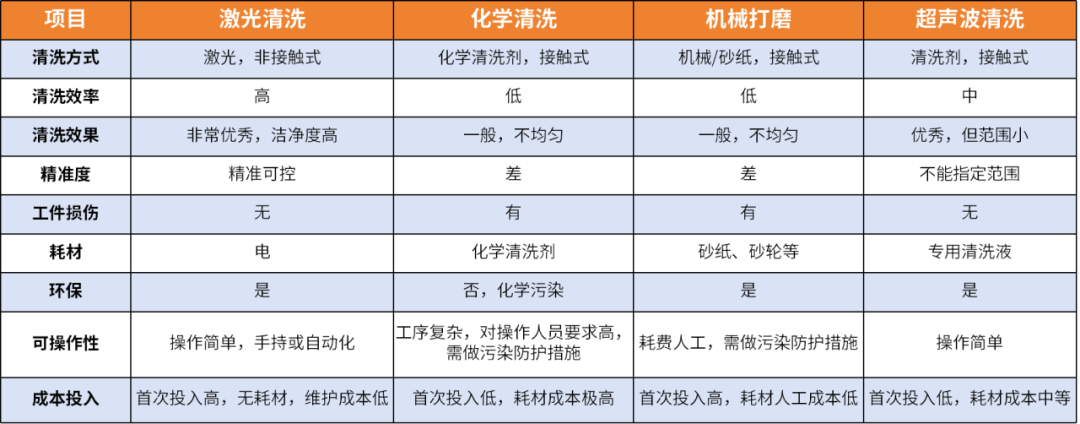
在“碳达峰”、“碳中和”等背景下,激光清洗作为一种绿色、高效的清洗方式,正逐渐受到市场的欢迎,成为全球清洗市场发展的大趋势。据市场研究公司Mordor Intelligence的报告显示,2024年全球激光清洗市场规模预计为7.8亿美元,到2029年将达到15.3亿美元,2024-2029年间的复合年均增长率高达14.61%。这一趋势的背后,离不开激光清洗技术自身的独特优势。相较于传统工业清洗方法,激光清洗主要有以下几个方面的优点: (1)绿色环保,激光清洗过程中消除的废料是固体粉末状的,体积小,基本上不污染环境。此外,清洗过程中不需要清洁液或其他化学溶液,且清洁度远远高于化学清洗工艺; (2)相比于传统机械接触清洗方法,激光与待洗物没有物理接触,清洗造成的基体损伤非常小; (3)清洗效率高; (4)激光清洗可实现自动化操作,设备运行成本低,配合机械臂可以实现远程、柔性、精准清洗; (5)清除污染物的范围和适用的基材十分广泛。
图 2 激光清洗与传统清洗对比 03 激光清洗应用场景
随着人们对绿色环保、高精度和高效率清洗要求的提高,激光清洗技术的研发应用也得到了越来越广泛的关注。目前,激光清洗技术已在微电子、轨道交通、航空、文物修复、新能源等领域获得了应用。以下着重对新能源动力电池激光清洗(电池外壳毛化)应用进行介绍。 在电池制造中,电池表面处理是个非常重要的环节,此前采用蓝膜包裹技术,蓝膜包裹技术存在塑料耗材。作为塑料易燃物,动力电池一旦起火,蓝膜还会助燃,安全性能低。
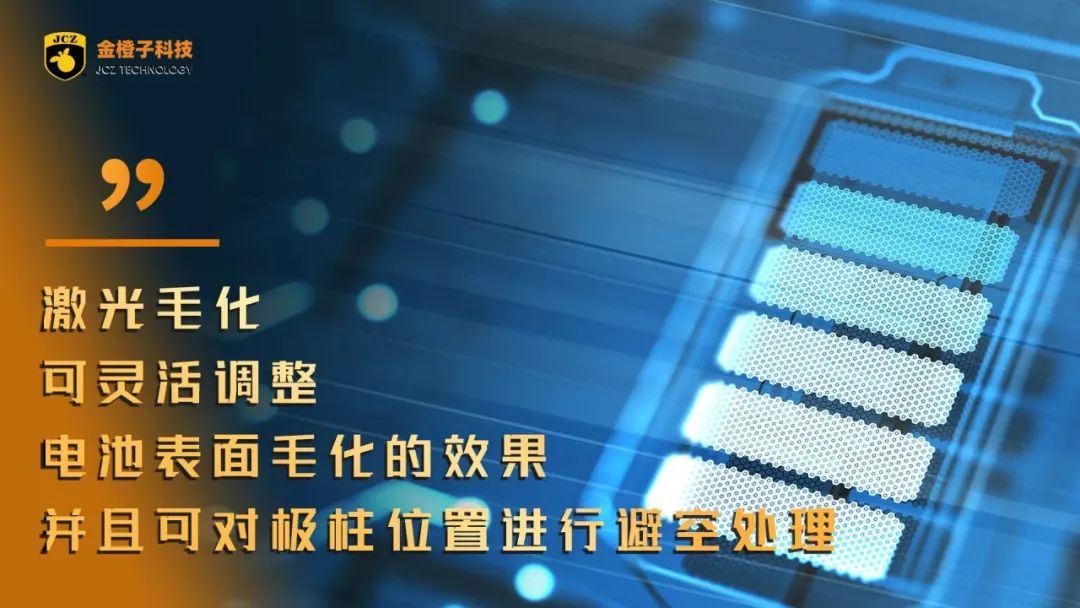
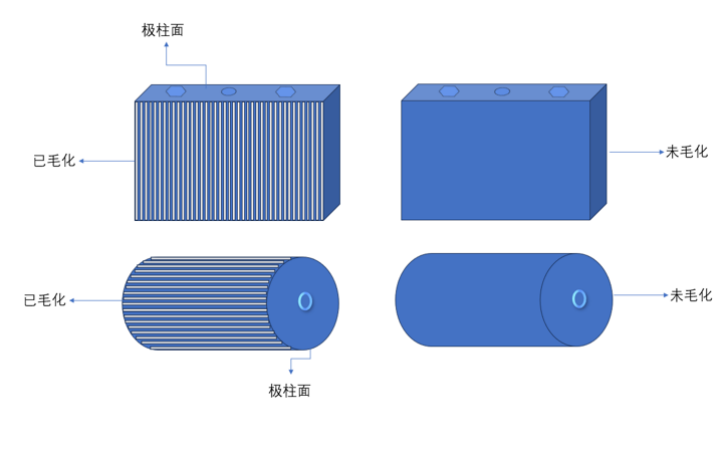
而今进行工艺升级,采用喷涂特殊材料来达到更好的绝缘、防锈、耐高温的效果,而喷涂前需要对电池表面进行毛化,使电池表面有更好的附着能力。该毛化的工序则采用了激光划线的方式实现。激光毛化能够灵活调控电池表面的毛化效果,并具备对极柱部位进行避空处理的能力。下图为锂电池毛化示意图:
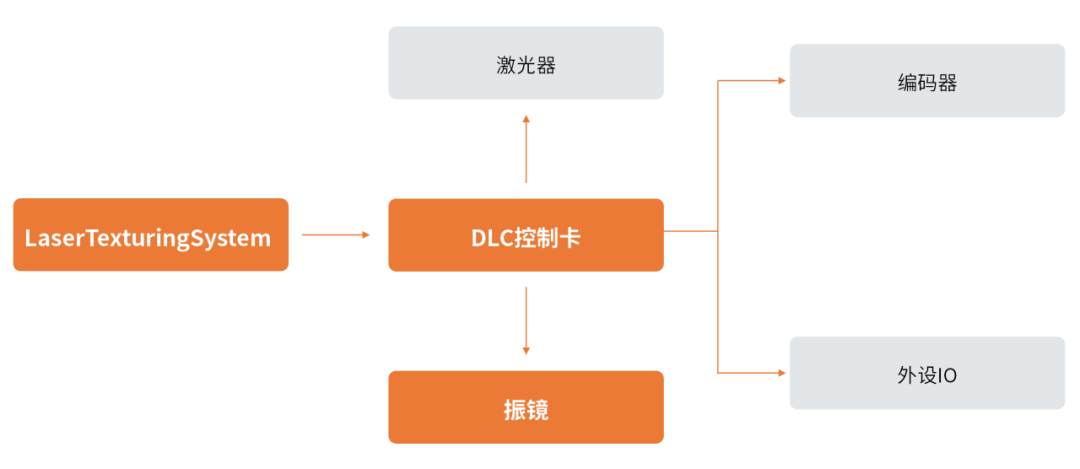
图 3 锂电池毛化示意图 该工艺制程采用金橙子激光控制系统,以下为金橙子激光控制系统组成示意图:
图 4 激光控制系统组成
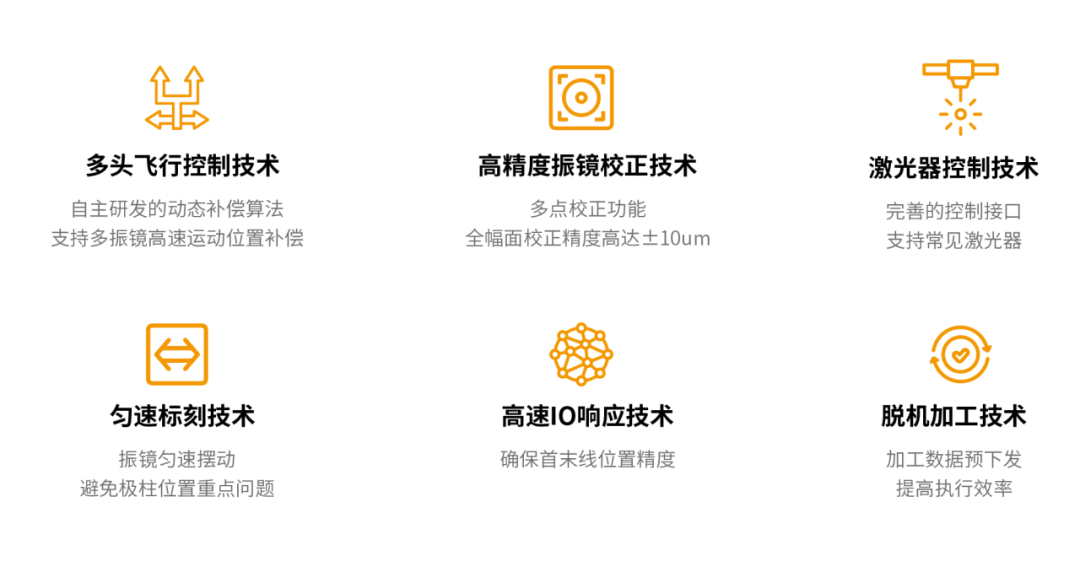
图 5 核心技术 金橙子激光毛化系统的功能特点:
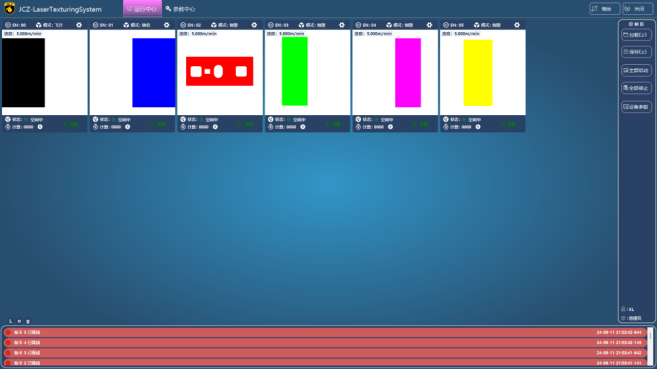
图 6 软件界面 1多头飞行同步加工,最多可控制32个振镜拼接加工 2支持方形电池、圆柱电池毛化 3支持静态、飞行工作模式 4支持极柱位置避空 5支持PLC、MES对接,匹配产线自动化加工流程 转自:金橙子科技 注:文章版权归原作者所有,本文仅供交流学习之用,如涉及版权等问题,请您告知,我们将及时处理。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号