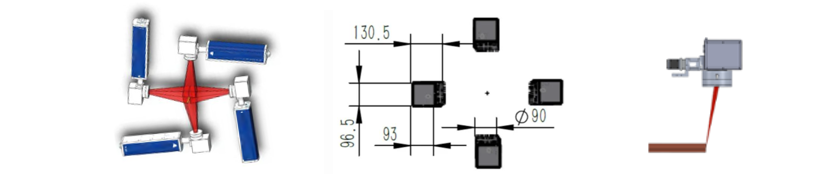
扁线电机,作为新能源汽车驱动电机的一种,凭借其小巧的体积和高效的功率,更符合新能源汽车的轻量化和集成化发展趋势。因此,随着新能源汽车市场的繁荣发展,新能源汽车电动化率和双电机车型占比的不断提升,扁线电机的行业需求正在爆发式增长。 国家政策也在推动扁线电机的发展。例如,“十三五规划”提出,新能源汽车驱动电机的峰值功率密度要达到4Kw/kg。此外,《新能源汽车产业发展规划(2021-2025)》中提出,中国新能源汽车产业计划到2025年,纯电动乘用车新车平均电耗降至12千瓦时每百公里。还有《“十四五”规划纲要》中提出,“十四五”期间,新能源汽车产业要着重突破高效驱动电机的关键技术。政策对于新能源驱动电机的要求,扁线电机技术都比圆线电机更加符合。发展扁线电机技术必将成为一种未来趋势。 相比于圆线电机,扁线电机具有槽满率高、功率密度高、效率高等优点,还可以做到体积小、效率高、导热性强、温升低、噪音小的特性。据有关数据显示,扁线电机比圆线电机能效高10%。新能源车行业需求的持续繁荣,让扁线电机的市场渗透率得到持续加速。这将为驱动电机行业带来数量和价格的双重上涨,使其增长空间变得极其广阔。据未来智库预计,2025年扁线电机在新能源汽车驱动电机中的渗透率将超过90%。 毋庸置疑,驱动电机扁线电机因其高效率、高功率和高集成度的特点,更符合新能源汽车的技术要求。 绕组的焊接问题算是影响扁线电机大批量生产的「拦路虎」,而且影响不容小觑。 目前,扁线绕组为保障高质量生产多数都是采用的激光焊接,主要在去漆皮和绕组焊接中应用激光焊接。 去漆皮方面,目前多数都是采用的四头剥漆,四个激光头同时进行剥离,可配合自动送料剪裁自动化生产,这部分要保证能够完全剥离绝缘层,无残留,还要配套灵活,可以将分离好的单个扁铜线进行去漆,也可以基于整条铜线进行去漆,这方面Hair-pin和X-pin的技术区别不大,X-pin用双面去漆即可。
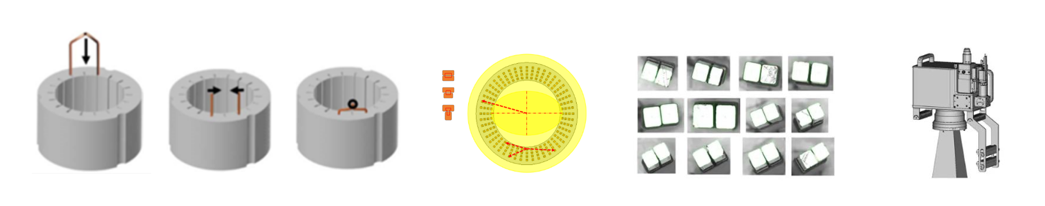
绕组的激光焊接方面,它直接影响着电机的成品率,一般的激光焊接步骤都是先扫描焊点,进行数据处理,然后进行焊接工艺。 基于现在的视觉系统,目前的激光焊接技术已经相对成熟了,有些焊缝过大的坏点都会自动跳过,矫直后进行二次焊接。 电机在组装过程中无法避免有间隙,单单去漆皮环节,间隙就达到0.4mm,治具加紧能减小一点,夹紧力过大也会伤到铜线,因此还是要靠激光工艺来兼容掉铜线之间的间隙。
X-pin之所以被外界说的那么好,是因为其端部高度可以达到波绕一样的端部高度,但是它的可制造性又可以达到Hair-pin的可制造性,所以说它概念上是最好的。 但是难点也不少,焊接的夹持就是个问题,Hair-pin绕组焊接的时候是把前面的直线段抱夹,四面都可以夹住的,比较好操作。 X-pin的装夹是没有办法去抱夹的,因为两侧是斜面,只能从镜向夹面,这样操作空间就会非常小,对工装设计要求非常高,还要考虑整体夹持的方案。
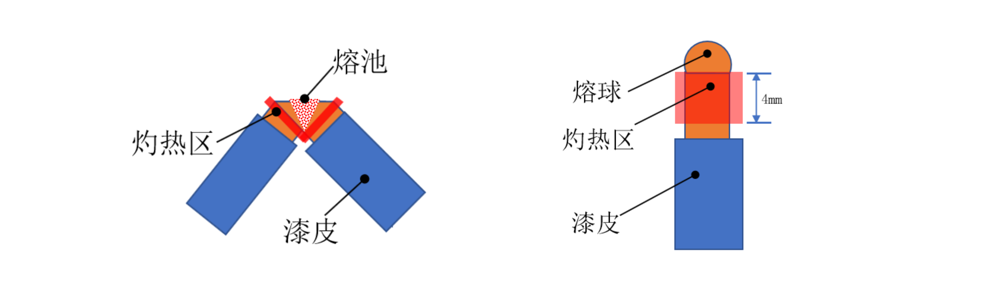
其次,Hair-pin扁线的焊接通常是将铜杆融化形成焊点,X-pin则要复杂的多,X-pin也是因为其焊点处两根铜线搭接呈“X”形而得名的,这需要在铜线搭接处向内形成熔池,焊接区域距离绝缘漆皮很近,要保证不伤到漆皮,还要保持足够的焊接强度和拉拔力这些可靠性因素。 这种直接斜面搭接就需要精度非常好的焊接设备,还要有先进的视觉系统来辅助,加之目前的扁线电机还要满足高压800V的绝缘要求,要想X-pin能够落地应用,绝缘的要求是必须要达到的,这就需要扁线绕组上要10-12个毫米的爬电距离,所以要考虑焊接时候的热影响,不能把漆膜烧坏。
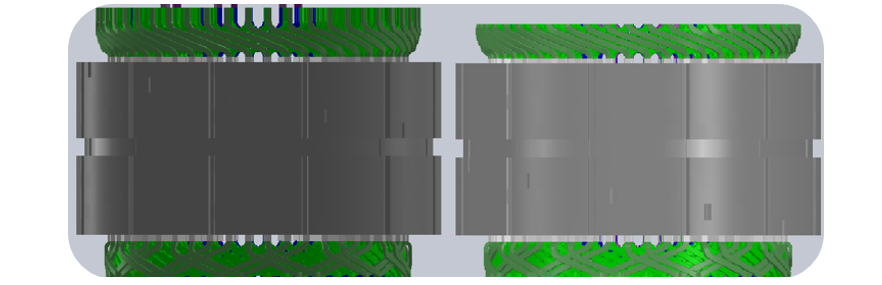
■ X-pin绕组焊接和Hair-pin绕组焊接 X-pin端部不再形成焊球,是向下穿透的,但是问题也不少,需要实现超低热输入的深熔焊,产生稳定的熔池,要无气孔、无炸焊、无飞溅以及无漆皮烧蚀。 来源:电车纵横、哔哥哔特资讯 注:文章版权归原作者所有,本文仅供交流学习之用,如涉及版权等问题,请您告知,我们将及时处理。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号