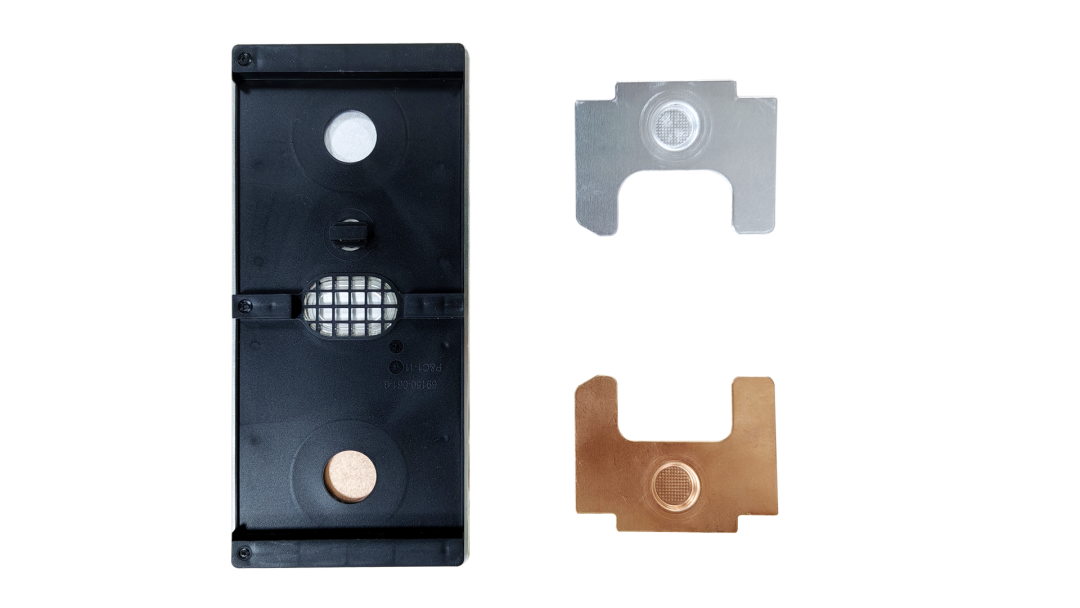
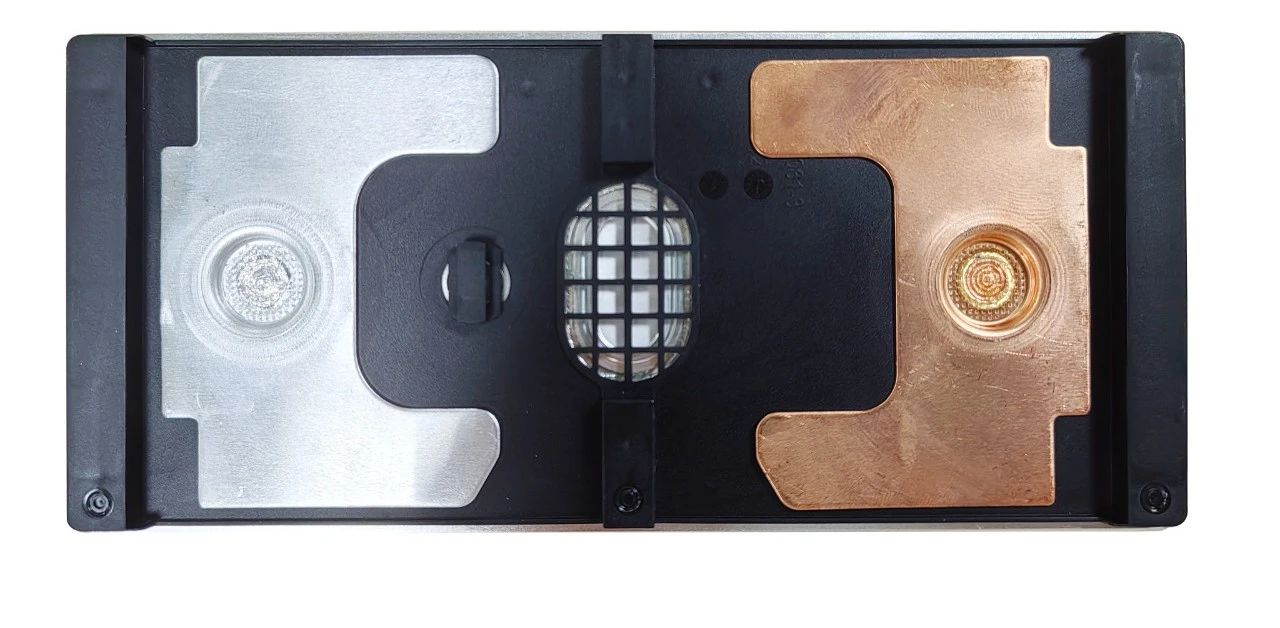
在锂电池模组/PACK段,有个零部件看似不起眼,却有着十分重要的作用,那就是转接片。 作为连接电池盖板与电芯的关键部件,转接片必须同时满足电池的过流、强度及低飞溅的要求,所以在焊接过程中,需要有足够的焊缝宽度,且无异物落在电芯上,避免出现电池短路的异常。
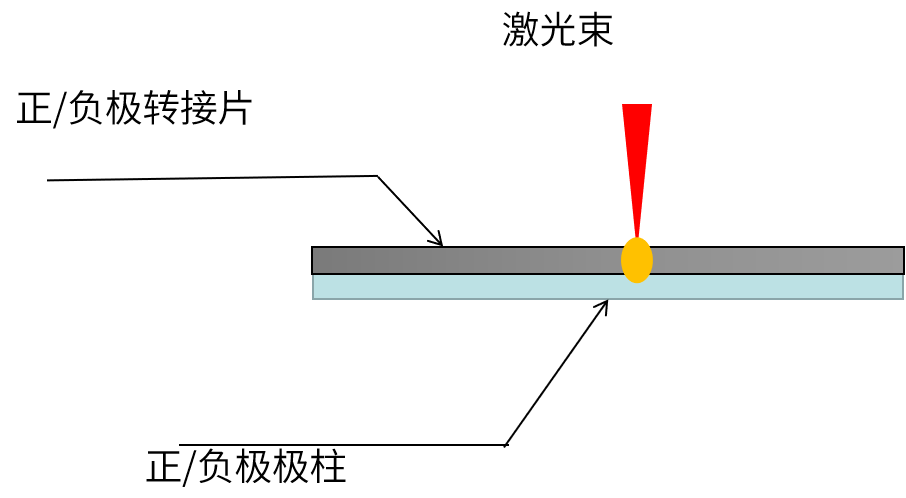
创鑫激光旗下子公司宝辰鑫专注为合作伙伴提供一站式的激光智能系统解决方案,尤其在新能源锂电池领域具有深厚的技术沉淀和丰富的市场经验,特针对转接片的特性和应用要求,制定了对应的激光焊接方案,焊接示意如下:
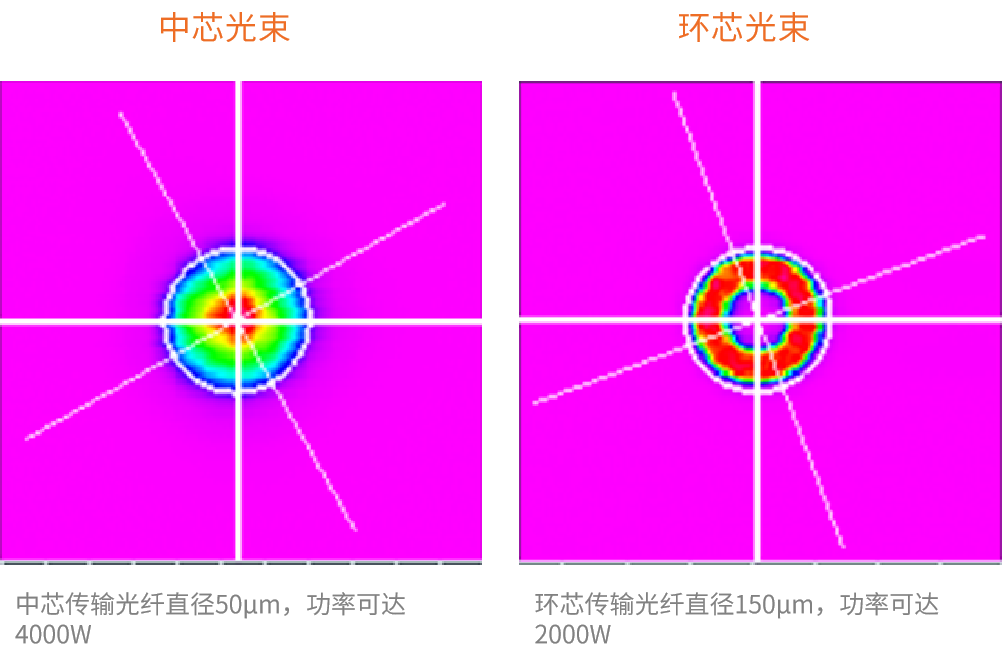
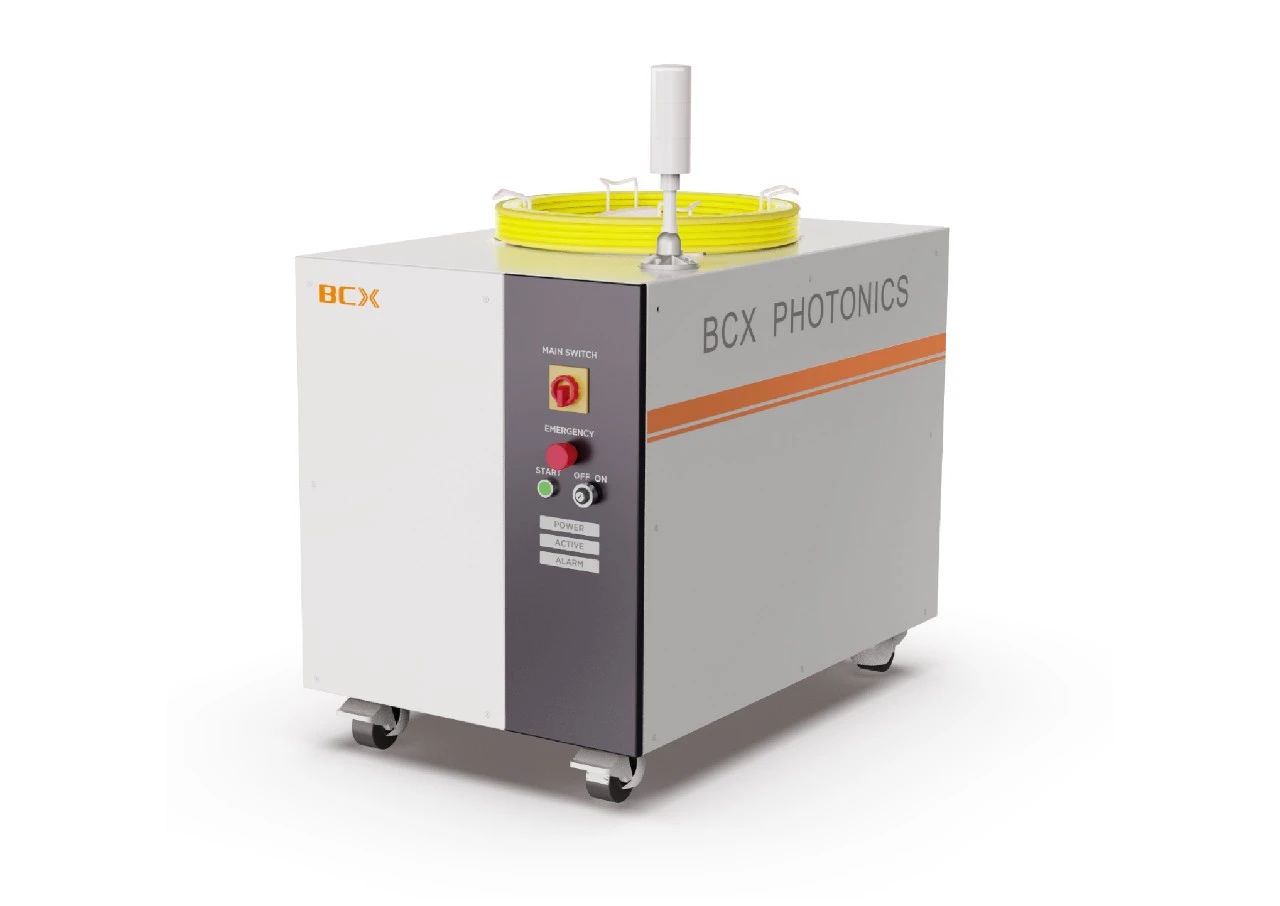
激光器选用6000W-双光束(环形光斑)光纤激光器(内环4000W,外环2000W),芯径为50/150μm。使用双光束(环形光斑)光纤激光器,不仅可以实现内外环功率独立调节,轨迹方向、螺旋间距、起始间距也可独立调节,焊接灵活高效。
该激光器采用环形光斑设计,外环加热,内环焊接,有效抑制飞溅,得到更好的焊接质量;此外,还具有高功率、高效率、高可靠性的特点,使用寿命长;而且扩展了编程接口,可以增加各种应用。
通过配合专业振镜头及激光应用软件,工艺研发人员进行了该项目的DOE测试:
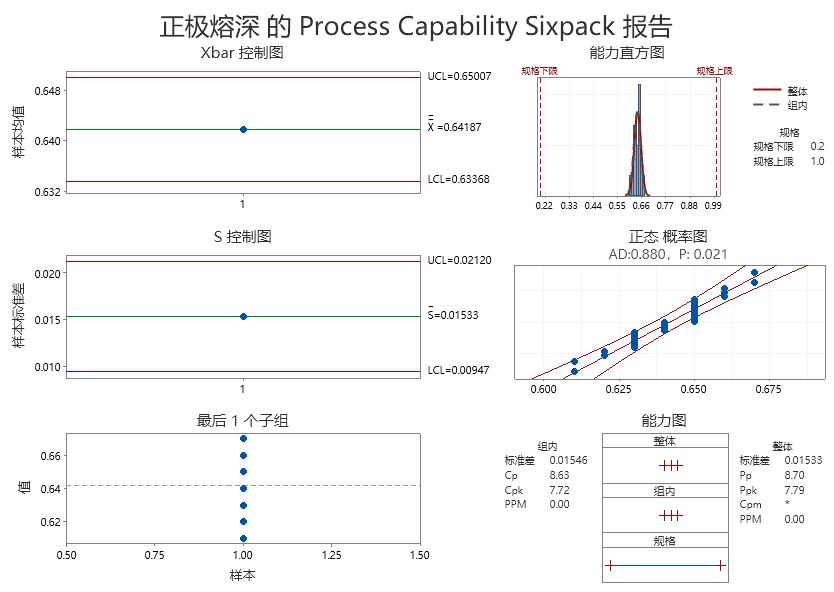
固定轨迹速度450mm/s,螺旋间距0.6mm,起始半径0.2mm,离焦量0mm,外环功率1800W(90%);需要改变内环功率,寻找合适的内环功率。 经测试发现,1600W内环功率焊接熔深0.47mm偏低,1800W内环功率焊接熔深0.59mm接近中值,2000W内环功率焊接熔深0.85mm偏高,故使用1800W内环功率焊接时熔深效果较好。
▲正极熔深的PCS报告
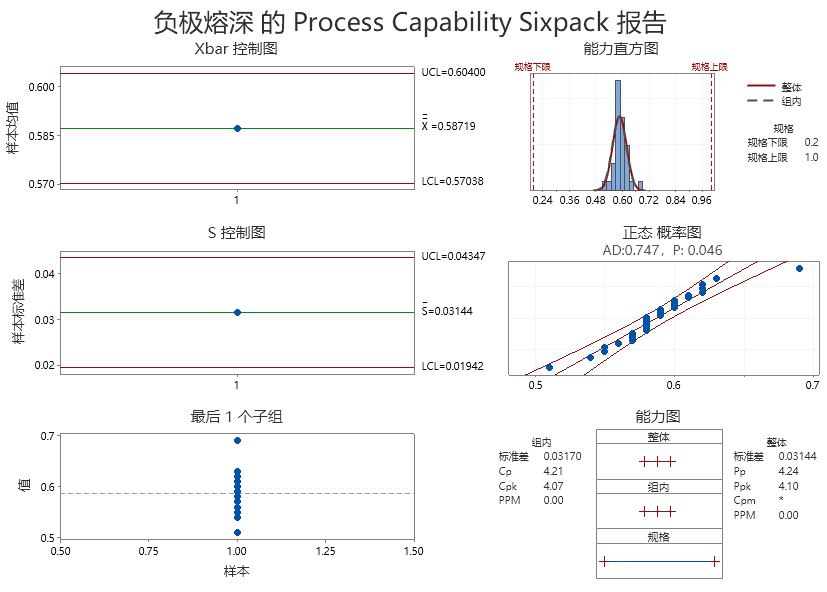
固定轨迹速度200mm/s,螺旋间距0.6mm,起始半径0.2mm,离焦量0mm,外环功率1800W(90%);需要改变内环功率,寻找合适内环功率。 2000W内环功率焊接熔深0.39mm偏低,2320W内环功率焊接熔深0.55mm接近中值,2640W内环功率焊接熔深偏高,且产生炸点,故使用2320W内环功率焊接时熔深效果较好。
▲负极熔深的PCS报告 新能源动力电池安全性能要求极高,无论是“不起眼”的小工件,还是电池的核心,每一步都需要精益求精。 转自:宝辰鑫激光 本文仅作技术信息交流,如有侵权,请联系删除。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号