激光熔覆 激光熔覆(Laser Cladding)亦称激光熔敷或激光包覆,它通过在基材表面添加熔覆材料,并利用高能密度的激光束使之与基材表面薄层一起熔凝的方法,在基层表面形成冶金结合的添料熔覆层,可用于金属材料的表面强化、缺陷修复。 01 铜上熔覆铜工艺简介 铜和铜合金由于具备优良的导电、导热性能,在军工、冶金、海洋装备以及航空航天等众多领域得到广泛应用。这些领域的服役环境通常比较严苛,因此对铜件的性能提出了更高的要求,例如要求高强度高导电性的电磁炮导轨,要求高耐磨耐热性的连铸结晶器、铜轧辊等。 采用激光熔覆的方法在铜基材表面熔覆一层紫铜或铜合金,可以大大提高铜基材料的耐腐蚀性能、耐磨性能和机械强度,提高其使用寿命。同时,对于在恶劣服役环境下造成缺陷的铜工件,也可以采用激光熔覆的方法进行修复再制造。 铜上熔覆铜工艺具有以下优点: 01 提高耐腐蚀性能 通过在铜基材料表面覆盖一层铜或铜合金,可以有效防止氧化和腐蚀,延长材料的使用寿命。 02 提高导电性能 铜是优良的导电材料,覆盖铜层可以提高材料的导电性能,适用于需要良好导电性能的应用领域。 03 增强机械强度 覆盖铜合金层可以增加材料的机械强度和耐磨性,提高材料的耐久性和稳定性。 04 修复表面缺陷 铜上熔覆铜工艺可以用于修复铜基材料表面的缺陷或损伤,使表面恢复平整并提高外观质量。 05 适用范围广泛 铜上熔覆铜工艺适用于各种形状和尺寸的铜基材料,可以定制覆盖层厚度和形状以满足不同需求。
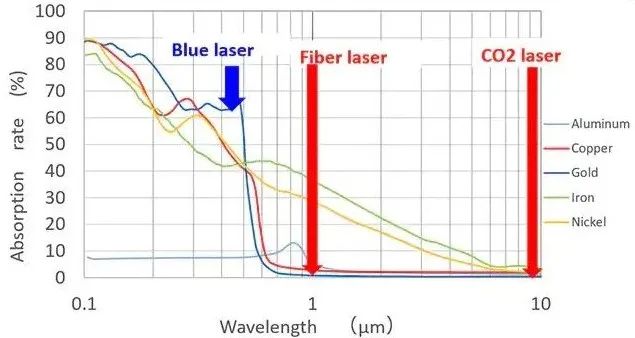
06 环保节能 相比其他表面处理方法,铜上熔覆铜工艺通常具有较高的能效比和较低的环境影响,符合环保要求。 02 铜上熔覆铜工艺难点 对于常规的1um左右波长的红外激光而言,采用激光熔覆进行类似铜、铝或金这类高反金属的加工时具有很大的挑战。过低的激光吸收率(~5%)使得必须采用高功率的激光器才能在铜材表面形成熔池,但同时也会造成加工时熔池不稳定并产生飞溅,容易形成具有大量孔洞缺陷的低质量熔覆层,而紫铜超高的热导率加剧了这一问题的产生。因此,采用红外激光难以在紫铜基板上有效形成高质量的铜熔覆层。
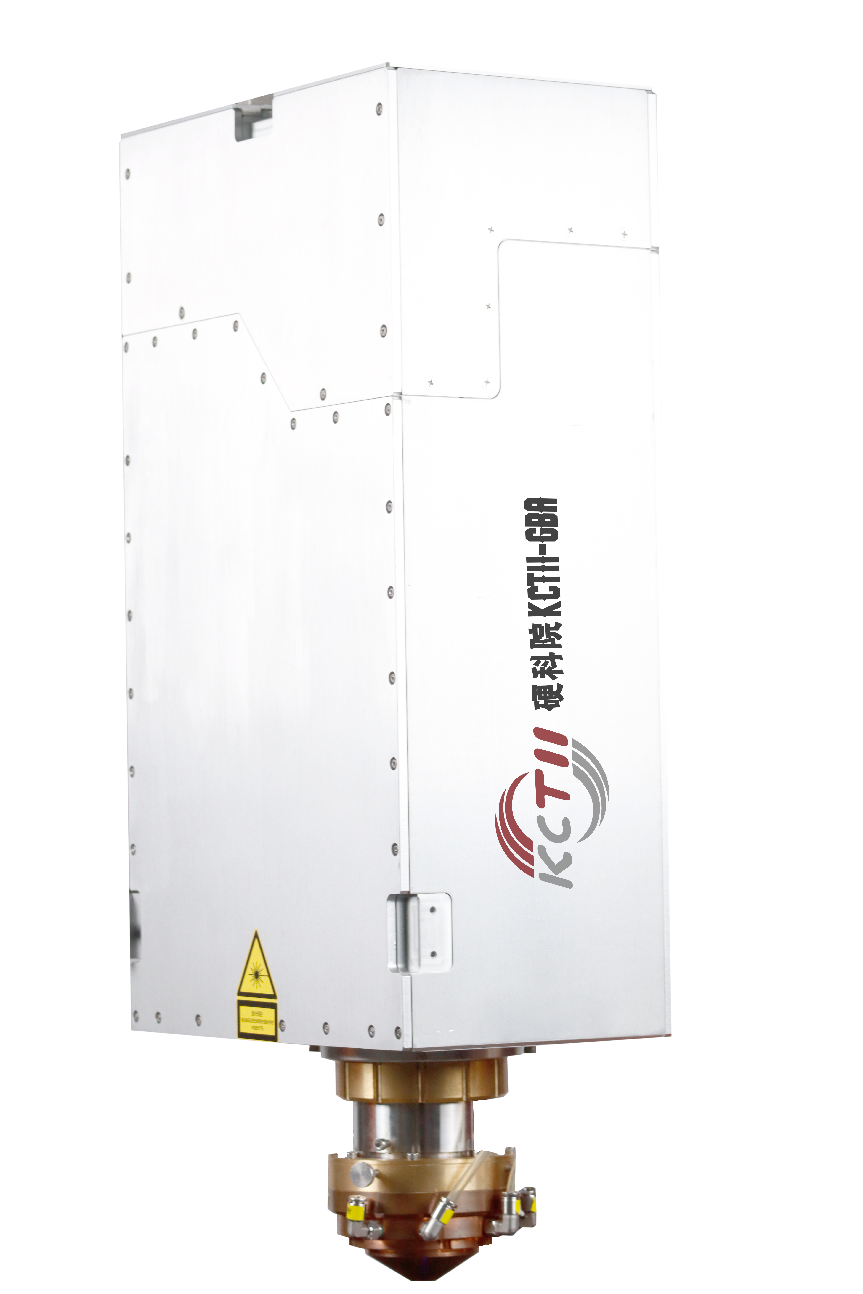
图1 吸收率曲线 蓝光激光器在铜加工时表现结果优异,可达到高至50%以上的吸收率。因此,采用蓝光激光器可以有效解决紫铜表面熔覆的问题。但目前市面上的蓝光半导体激光器功率还不高,主要集中在1000~2000W左右,对于一些大尺寸的铜部件的熔覆还难以获得高效、高质量的熔覆效果。 03 广东硬科院3500W蓝光激光器助力铜上熔覆铜工艺 为了解决大尺寸的铜部件的表面熔覆难题,广东硬科院重磅推出3500W蓝光激光器,型号BLD-455-3500。该款激光器的激光束以自由空间的方式输出,矩形光斑可以直接作用于材料表面,不需要额外的光纤或激光加工头输出,电光效率高。激光波长为455±10nm,功率连续可调,最大输出功率高于3500W,可以应用于有色金属熔覆、淬火等领域,更大程度提高加工效率和加工质量。
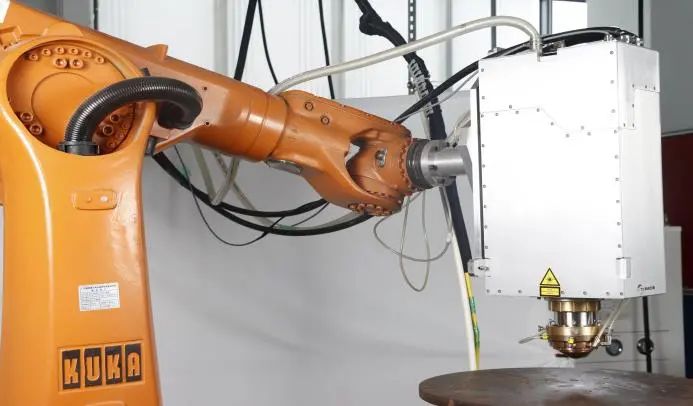
图2 BLD-455-3500自由输出蓝光半导体激光器 我们采用BLD-455-3500蓝光激光器搭建熔覆装置,同时进行了紫铜基板表面熔覆紫铜粉末的测试。
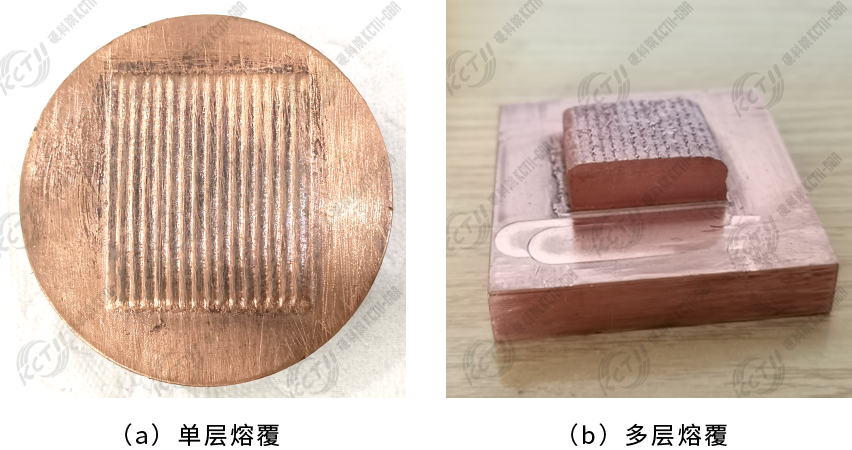
图3 BLD-455-3500蓝光激光器搭建机器人熔覆装置 通过「图4 紫铜熔覆成型样品」可以看到:无论是单层熔覆还是多层熔覆,该熔覆装置都能获得均匀、美观的熔覆层。
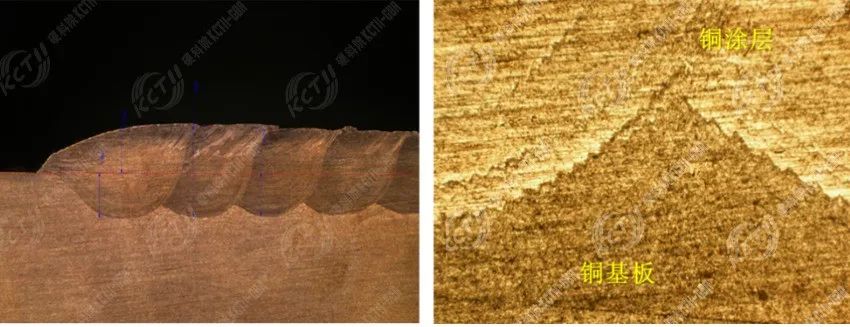
图4 紫铜熔覆成型样品 通过「图5 熔覆层金相」检测图,可以看到:熔覆层与基板形成了非常好的冶金结合,未发现明显的未熔合、气孔、裂纹等缺陷。
图5 熔覆层金相 04 结语 得益于广东硬科院3500W高功率蓝光半导体激光器的成功开发,大尺寸铜部件表面熔覆铜材的难题迎刃而解。采用BLD-455-3500蓝光激光器搭建的熔覆装置可以实现紫铜基板表面紫铜、青铜等铜合金粉末的熔覆,有望为业界带来新的机遇。 转自:KCTII硬科院 本文仅作技术信息交流,如有侵权,请联系删除。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号