


Page 35 - LFWC_MayJun2018_eMag
P. 35
技术中心 Technologies Center


                 表1:实验参数                                                             a                 b
                   试         功率     焊接速度       重复频率        占空比          拉力判断
                   试       (kW)     (mm/s)     (kHz)        (%)
                  1  (1)     0.22      50         50         50          脆断
                     (2)     0.15      30         50         10
                  2  (1)     0.22      50         50         30       脆断,略大于
                     (2)     0.15      30         50         10          试样1
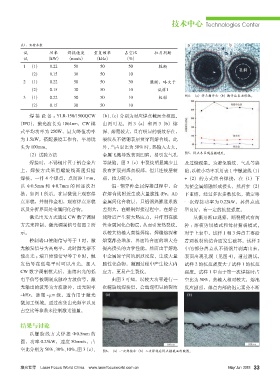
                  3  (1)     0.22      50         50         10          较弱         图4:(a)焊点撕开和(b)撕开后表面形貌。
                     (2)     0.15      30         50         10

                     焊接设备 :YLR-150/1500QCW (b)、(c)分别为对应焊点截面金相图。
                (IPG),激光波长为 1064nm,CW 模            由图可见,图 3(a)和图 3(b)熔
                 式平均功率为 250W,最大峰值功率                深、熔宽较大,且有明显的裂纹存在,
                 为 1.5kW,搭配振镜工作台,平场镜               裂纹从不锈钢表层贯穿到熔合线。此
                 头为 100mm。                         外,当占空比为 50% 时,热输入太大,
                    (2)试验方法                        金属飞溅导致表面凹陷,易引发气孔                 图5:焊点各区域显微硬度。
                     焊接时,不锈钢片置于铝合金片                等缺陷。图 3(c)中裂纹明显减少且               及过烧现象。为避免裂纹、气孔等缺
                 上,焊接方式采用螺旋线高速扫描                   没有扩展到焊点根部,但其连接层较                 陷,以较小功率采用表 1 中螺旋线(1)
                 焊接,一排 4 个焊点,点间距 1mm, 弱,拉力较小。                                       +(2)的方式组合焊接,在(1)下
                 以Ф0.5mm 和Ф0.7mm 的圆逐次扫                铝 - 钢异种金属焊接过程中,会              先使金属熔融形成接头,然后在(2)
                 描,如图 1 所示。在显微镜上观察焊                在熔合线附近生成大量脆性 (Fe,Al)             下重熔。经过多次参数优化,确定第
                 点形貌,并制作金相,观察焊点形貌                  金属间化合物层,且铝钢热膨胀系数                 一次焊接功率为 0.22kW,其焊点成
                 以及分析界面处金属间化合物。                    差别大,在铝钢焊接过程中,在熔合                 型良好,有一定的抗拉强度。
                     激光出光方式通过 CW 数字调制              线附近产生较大热应力,并作用在脆                     从撕开断口观察,断裂模式有两
                 方式来控制,激光调制信号如图 2 所                性金属间化合物层,从而引发热裂纹。 种 :熔核剪切模式和母材撕裂模式。
                 示。                                以较大热输入直接焊接,焊缝熔深和                 对于上表中,试样 1 和 3 焊点主要沿
                     控制端口使能信号等于 1 时,激              熔宽都会增加,界面结合面的增大会                 着两板材的结合面发生破坏。试样 2
                 光触发信号为高电平,此时激光器不                  提高接头的力学性能。然而由于熔池                 中的部分焊点从不锈钢片剥离出来,
                 能出光 ;端口使能信号等于 0 时,触               中金属原子间的剧烈反应,生成大量                 表面出现孔洞(见图 4)。通过测试,
                 发信号在低电平时可以出光。加入                   脆性化合物,凝固过程中产生较大内                 试样 2 的抗拉强度大于试样 1 的抗拉
                 CW 数字调制模式后,连续出光的低                 应力,更易产生裂纹。                       强度。试样 1 中由于第一次焊接时占
                 电平信号被调制成脉冲方波信号,激                     由图 3 可知,以较大功率进行一              空比为 50%,热输入相对较大,熔池
                 光输出的波形为方波脉冲,出光频率                  次螺旋线焊接后,会出现明显的裂纹                 反应剧烈,焊点内部的铝元素会不断
                 ~kHz,脉宽 ~μm 级,适合用于激光
                 微加工领域。通过改变出光频率以及
                 占空比等参数来控制激光能量。


                 结果与讨论
                     以螺旋线方式焊接 Ф0.5mm 的
                 圆,功率 0.25kW,速度 50mm/s,占
                 空比分别为 50%、30%、10%,图 3(a)、         图6:(a)一次焊接和(b)二次焊接后焊点横截面形貌图。


                 激光世界    Laser Focus World China    www.laserfocusworld.com.cn                        May/ Jun  2018  33

