


Page 34 - LFWC_MayJun2018_eMag
P. 34
Technologies Center    技术中心


                 激光焊接

                 异种金属激光微焊接研究


                 文/李小婷,朱宝华;大族激光科技产业集团股份有限公司


                                                                                        以往的研究都是基于脉冲点焊或
                 由       于铝合金具有质量轻、密                                                者连续焊接,本文是基于 CW 数字调
                         度小、弹性塑性良好、强
                         度高、耐磨、耐蚀、导电                                                制过的光纤激光器,通过一种新的焊
                 导热性良好、加工性能优良等优点,                                                   接方式,研究了激光焊接参数对焊点
                 因而广泛应用于各个行业。在电子产                                                   熔深、缺陷及性能的影响,为铝 - 钢
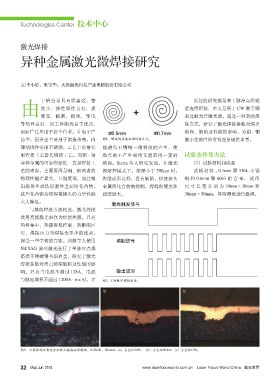
                 品中,铝合金主要用于制造外壳,内                  图1:螺旋线高速扫描焊接方式。                  微小连接件的市场应用提供参考。
                 部结构件常用不锈钢,工艺上常需要                  能避免不锈钢一侧裂纹的产生,使
                 用焊接工艺替代铆接工艺。而铝 - 钢                焊点既不产生裂纹又能获得一定的                  试验条件及方法
                 异种金属的可靠焊接性一直是焊接工                  熔深。Sierra 等人研究发现,在激光                (1)试验材料和设备
                 艺的难点,主要原因是钢、铝两者的                  深熔焊模式下,熔深小于 500μm 时,                 试板材料 :0.1mm 厚 316L 不锈
                 物理性能差异大,互溶度低,而且钢                  焊缝成形良好,没有缺陷,焊接接头                 钢和 0.6mm 厚 6063 铝合金,试件
                 铝极易生成铁铝脆性金属间化合物, 金属间化合物被抑制,焊缝的硬度和                                  尺寸长宽分别为 10mm×30mm 和
                 这些化合物会使焊接接头的力学性能                  强度增大。                            30mm×50mm,将两薄板进行叠焊。
                 大大降低。
                                                      激光触发信号
                     与其他焊接方法相比,激光焊接
                 使用高能激光束作为焊接热源,具有
                 热量集中、热源容易控制、热影响区
                 窄、焊接应力与焊接变形少的优点,
                 深受一些学者的青睐。刘毅等人使用                       调制信号
                 Nd:YAG 脉冲激光进行了单脉冲点焊
                 搭接不锈碳钢与铝合金,研究了激光
                 焊接参数对焊点熔深缺陷及性能的影
                 响。只有当电流不超过 128A、电流                     输出波形
                 与脉宽乘积不超过 1200A · ms 时,才           图2:CW数字调制信号。

                  a                                b                                c


                 图3:不同焊接参数对应的焊点横截面形貌图,0.25kW,50mm/s(a)占空比50%,(b)占空比30%和(c)占空比10%。


                 32 May/ Jun  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

