


Page 26 - LFWC_NovDec2018_eMag
P. 26
Applications  应用天地


          间内,能够实现的焊接面积大致相同,
          但是多焊点阵列能实现更高的焊接强
          度(拉伸强度和剥离强度),并且对
          热量输入有更好的控制。使用 100W

          激光器在约 2s 内完成 3×3 的焊点阵
          列(见图 5),可以看出,在电池盖
          的内侧没有烧穿或可见标记出现。剥
          离测试显示这些焊点异常牢固,剥离
          测试的失效点出现在临近焊点熔核的
          热影响区(HAZ),焊接头完好无损。
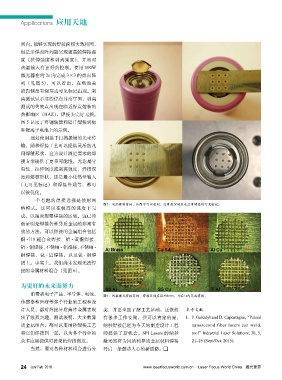
          图 5 显示了将铜镀镍和铝片焊接到标
          准锂离子电池上的示例。
             通过使用基于扫描振镜的光束传
          输,纳秒焊接工艺可以提供灵活的几
          何焊缝形状,这为设计满足需求的焊
          接方案提供了更多可能性。无论是导
          电性、拉伸强度或剥离强度、焊接深
          度和熔核形状,还是最小化热量输入
         (无可见标记)和焊接外观等,都可
          以被优化。
             一个有趣的焊接选择是使用网
                                           图5:电池焊接案例,从图中可以看到,没有烧穿现象也没有明显的可见标记。
          格模式,这可以在极高的速度下完
          成,以覆盖想要焊接的区域。这已经
          被证明是焊接各种异质金属的非常有
          效的方法,可以焊接的金属组合包括
          铜 -718 超合金焊接、铝 - 黄铜焊接、
          铝 - 铜焊接、不锈钢 - 铝焊接、不锈钢 -
          铜焊接、钛 - 铝焊接,以及钛 - 铜焊
          接上。事实上,我们尚未发现无法焊
          接的金属材料组合(见图 6)。


          为更好的未来而努力
             消费类电子产品、半导体、电池、               图6:网格模式焊接实例,焊接区域直径约4mm,约在1s内完成焊接。
          传感器和医疗等多个行业的工程和设
          计人员,都对焊接异质薄片金属表现                 类、并更全面了解工艺基础,还依然                  参考文献
          出了浓烈兴趣。测试表明,大多数异                 有很多工作要做,但可以肯定的是,                  1.  J. Gabzdyl and D. Capostagno, “Pulsed
          质金属组合,都可以用纳秒焊接工艺                 纳秒焊接已经为今天的制造设计工程                    nanosecond fiber lasers can weld,
          将它们焊接到一起,以为各个行业的                 师提供了新机会。SPI Lasers 的纳秒              too!” Industrial Laser Solutions, 30, 5,
          众多应用提供可接受的焊接强度。                  激光器将为同质和异质金属材料焊接                    21–25 (Sept/Oct. 2015).
             当然,要对各种材料组合进行分                开启一条激动人心的新道路。


          24 Jan/ Feb  2018                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

