


Page 25 - LFWC_NovDec2018_eMag
P. 25
应用天地 Applications


          接各种异质金属(见图 1)。           Al flow to surface    Possible intermetallics     度,特别是在不使用保护气
             异质金属的熔融焊接,                                                             体的情况下。另外值得注意
          会因为形成脆性金属间相而                                                              的是,测试还观察到了二次
          带来一系列相关问题。这些                                                              焊接还有助于提升焊接强度。
          问题会导致薄弱面的形成,                                                 150µm            缝焊可以通过摆动焊接
          使焊接处容易断裂。这些金                                                              技术来实现,摆动幅度和摆
          属互化物通常出现在熔池界                                                              动频率应该根据被焊接的材
                                                                       Cu in pool of
          面上,并且它的形成受时间                                                 solidification.   料类型和厚度进行优化。目
          和温度的影响。热量输入是                                                              前已经实现了广泛的异质材
          其形成的关键因素。                                                                 料焊接,但是大家普遍感兴
             不同于传统 的焊接方                                                             趣的几种异质材料焊接是铜 -
                                           WF 36, 520ns, 70 KHz
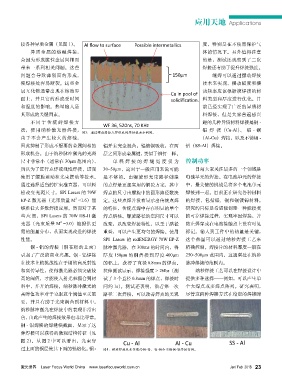
          法,使用纳秒激光器焊接,                                                              铝焊接(Cu-Al)、 铝 - 铜
                                  图3:通过螺旋路径点焊形成的焊接截面示例图。
          由于不会产生较大的熔池,                                                             (Al-Cu)焊接,以及不锈钢 -
          因此抑制了形成不想要的金属间相的                 铝并未完全混合,铝被铜吸收,在两                  铝(SS-Al)焊接。
          形成机会。由于纳秒脉冲激光的光斑                 层之间形成金属键,类似于铆钉一样。
          尺寸非常小(通常在 30μm 范围内),                 单程焊接的焊缝宽度仅为                   控制功率
          所以为了进行点焊或线性焊接,进而                 30~50μm,这对于一般应用来说可能                   目前大家关注最多的一个领域是
          使用了螺旋运动和光束摆动等技术。 是不够的。由螺旋形光束路径创建                                   电池单元的焊接。在电池单元的焊接
          通过选择适当的扩束准直器,可以轻                 的点焊是更加实用的解决方案,其中                  中,最关键的挑战是将多个电池单元
          松改变光斑尺寸。SPI Lasers 的 70W         焊点的尺寸由螺旋中的圆形路径数决                  焊接到一起。目前正在研究各种材料
                                2
          EP-Z 激光器(光束质量 M  <1.6)能          定。这些点焊并没有显示出传统点焊                  的焊接,包括铝、铜和铜镀镍材料。
          够胜任大多数焊接应用。然而对于某                 的特征,传统点焊中存在明显的单个                  研究的目标是希望能创建一种能接受
          些 应用,SPI Lasers 的 70W HS-H 激     焊点熔核。螺旋路径的空间尺寸可以                  的可靠焊接过程,实现牢固焊接,并
                          2
          光器(光束质量 M  =3.0)能提供更             改变,以改变焊接特性,以至于路径                  防止焊穿或在电池接触点上没有可见
          宽的能量分布,从而实现改进的焊接                 重叠,可以产生更均匀的焊接。使用                  标记。输入到工件中的热量是关键,
          性能。                              SPI  Lasers 的 redENERGY 70W EP-Z  这个热量可以通过纳秒焊接工艺来
             铜 - 铝的焊接(铜在铝的上面) 脉冲激光器,在 300ms 的时间内,将                           精确控制。焊接片的材料厚度一般在
          引起了广泛的商业兴趣。铜 - 铝焊接               厚度 150μm 的铜焊接到厚度 400μm            250~500μm 范围内,这通常处在纳秒
          在技术上的挑战性在于铜的高反射性                 的铝上,获得了直径 0.8mm 的焊点。              脉冲焊接的范围内。
          和高传导性,使得激光器必须突破较                 拉伸测试显示,焊接强度 > 26lbs(测                 纳秒焊接工艺可以在焊接设计中
          高的阈值,才能使入射光束耦合到材                 试了 3 个直径 0.8mm 的焊点,焊接时            提供多种选择——例如,可以产生单
          料中,并开始焊接。纳秒脉冲激光的                 间约 1s)。测试还表明,沿着第一次                个大焊点或多焊点阵列。研究表明,
          高峰值功率对于克服这个阈值至关重                 路径二次焊接,可以改善焊点的美观                  尽管这两种焊接方式在给定的焊接时
          要,并且有助于光束耦合到材料中。
          纳秒脉冲激光在焊接中的表现非常出
          色,由此产生的焊接效果也非比寻常。
          铜 - 铝焊接的焊缝横截面,显示了这
          种焊接可以获得的微观结构特征(见
          图 2)。从图 2 中可以看出,光束穿
                                                   Cu - Al               Al - Cu               SS - Al
          过上面的铜层使其下面的铝熔化。铜 -               图4:摆动焊接技术实现的铜-铝、铝-铜和不锈钢-铝焊接实例。


          激光世界    Laser Focus World China    www.laserfocusworld.com.cn                        Jan/ Feb  2018  23

