


Page 16 - ILAC_June_2019_eMag
P. 16
技术报道 Technology Report


                  a)                               b)                               附着和焊缝的不稳定性。光束模式控
                                                                                    制实现了低飞溅附着和珠形稳定。在
                                                                                    纯铜焊接中,古河电工使用的光束模
                                                                                    式,利用光纤激光器获得的高功率密
                                                                                    度,而不是像不锈钢焊接的情况,有
                                                                                    效地吸收能量进入材料。结果,可以
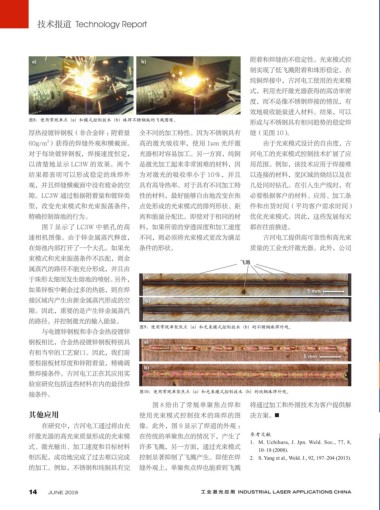
                 图8:使用常规单点(a)和模式控制技术(b)珠焊不锈钢板的飞溅图像。
                                                                                    形成与不锈钢具有相同趋势的稳定焊
                 厚热浸镀锌钢板(非合金锌 :附着量                 全不同的加工特性。因为不锈钢具有                 缝(见图 10)。
                       2
                 60g/m )获得的焊缝外观和横截面。 高的激光吸收率,使用 1μm 光纤激                                 由于光束模式设计的自由度,古
                 对于每块镀锌钢板,焊接速度恒定, 光器相对容易加工。另一方面,纯铜                                  河电工的光束模式控制技术扩展了应
                 以清楚地显示 LC3W 的效果。两个                是激光加工起来非常困难的材料,因                 用范围。例如,该技术应用于焊接难
                 结果都表明可以形成稳定的珠焊外                   为对激光的吸收率小于 10%,并且                以连接的材料,宽区域的烧结以及在
                 观,并且焊缝横截面中没有致命的空                  具有高导热率。对于具有不同加工特                 几处同时钻孔。在引入生产线时,有
                 隙。LC3W 通过根据附着量和镀锌类                性的材料,最好能够自由地改变在焦                 必要根据客户的材料、应用、加工条
                 型,改变光束模式和光束振荡条件, 点处形成的光束模式的排列形状、距                                  件和出货时间(平均客户需求时间)
                 精确控制熔池的行为。                        离和能量分配比。即使对于相同的材                 优化光束模式。因此,这些发展每天
                     图 7 显示了 LC3W 中锁孔的高            料,如果所需的穿透深度和加工速度                 都在往前推进。
                 速相机图像。由于锌金属蒸汽释放, 不同,则必须将光束模式更改为满足                                      古河电工提供高可靠性和高光束
                 在熔池内部打开了一个大孔。如果光                  条件的形状。                           质量的工业光纤激光器。此外,公司
                 束模式和光束振荡条件不匹配,则金
                                                                                 飞溅
                 属蒸汽的路径不能充分形成,并且由
                 于珠形太细而发生熔池的喷射。另外,                  a)
                 如果锌板中剩余过多的热能,则在焊                                                                     5 mm
                 接区域内产生由新金属蒸汽形成的空                   b)
                 隙。因此,重要的是产生锌金属蒸汽
                 的路径,并控制激光的输入能量。
                                                   图9:使用常规单聚焦点(a)和光束模式控制技术(b)的不锈钢珠焊外观。
                     与电镀锌钢板和非合金热浸镀锌
                 钢板相比,合金热浸镀锌钢板特别具                   a)
                 有相当窄的工艺窗口。因此,我们需
                                                                                                    5 mm
                 要根据板材厚度和锌附着量,精确调
                                                    b)
                 整焊接条件。古河电工正在其应用实
                 验室研究包括这些材料在内的最佳焊
                 接条件。                              图10:使用常规单聚焦点(a)和光束模式控制技术(b)的纯铜珠焊外观。
                                                      图 8 给出了常规单聚焦点焊和               将通过加工和外围技术为客户提供解
                 其他应用                              使用光束模式控制技术的珠焊的图                  决方案。 █
                     在研究中,古河电工通过将由光                像。此外,图 9 显示了焊道的外观 :
                 纤激光器的高光束质量形成的光束模                  在传统的单聚焦点的情况下,产生了                 参考文献
                                                                                    1.  M. Uchihara, J. Jpn. Weld. Soc., 77, 8,
                 式、激光输出、加工速度和目标材料                  许多飞溅,另一方面,通过光束模式                    10–18 (2008).
                 相匹配,成功地完成了过去难以完成                  控制显著抑制了飞溅产生。即使在焊                 2.  S. Yang et al., Weld. J., 92, 197–204 (2013).
                 的加工。例如,不锈钢和纯铜具有完                  缝外观上,单聚焦点焊也能看到飞溅


                 14     JUNE 2019                                    工 业 激 光 应 用  INDUSTRIAL LASER APPLICATIONS CHINA

