


Page 34 - LFWC_SepOct2017_eMag
P. 34
Laser brighten Hubei   光耀荆楚


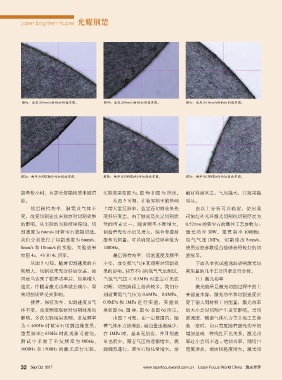
                  图4a:速度为6mm/s时的切割效果图。             图4b:速度为8mm/s时的切割效果图。             图4c:速度为10mm/s时的切割效果图。


                 图5a:频率为800Hz时的切割效果图。              图5b:频率为1000Hz时的切割效果图。            图5c:频率为1500Hz时的切割效果图。


                 能量较小时,有部分熔融物质未被清                  实验效果如图 5a、图 5b 和图 5c 所示。 融材料被吹走,气压越大,其效果越
                 除。                                   从图 5 可知,在临界频率的基础              明显。
                     然后保持功率、脉宽及气体不                 上增大重复频率,蓝宝石切割效果先                     由以上分析可以确定,使用我
                 变,改变切割速度来观察对切割效果                  变好后变差。由于脉宽是决定切割质                 司的红外光纤激光切割机切割厚度为
                 的影响。从实际的实验结果得知,切                  量的因素之一,随着频率不断增大, 0.52mm 的蓝宝石的最佳工艺参数为 :
                 割速度为 6mm/s 时蓝宝石就能切透。 刮渣量先变小后又增大,综合考虑刮                              激光功率 30W、重复频率 1000Hz、
                 我们分别进行了切割速度为 6mm/s、 渣和毛刺量,可以确定最佳频率值为                               氮气气压 1MPa、切割速度 8mm/s,
                 8mm/s 和 10mm/s 的实验,实验效果           1000Hz。                          使用这些参数组合能够获得较好的切
                 如图 4a、4b 和 4c 所示。                    最后保持功率、切割速度及频率                割效果。
                     从图 5 可知,随着切割速度的不              不变,改变氮气气压来观察对切割效                     下面从本次试验选取影响激光切
                 断增大,切割效果先变好后变差,原                  果的影响。调节不同的氮气气压测试, 割质量的几个主要因素进行分析。
                 因是当达到了临界功率后,如果增大                  当氮气气压< 0.5MPa 时蓝宝石无法                (1)激光功率
                 速度,伴随着激光功率就会减小,导                  切断,切割路径上熔渣较多。我们分                     激光能量是激光切割过程中的主
                 致切割质量受到影响。                        别设置氮气气压为 0.6MPa、0.8MPa、 要能量来源,激光功率和切割速度决
                     接着,保持功率、切割速度及气                0.9MPa 和 1MPa 进行实验,实验效           定了输入到材料上的能量,激光功率
                 体不变,改变频率观察对切割效果的                  果如图 6a、图 6b、图 6c 和图 6d 所示。 的大小会对切割产生重要影响。当切
                 影响。多次实验结果表明,重复频率                     由图 7 可知,在一定范围内,随              割速度、辅助气体压力等其他工艺参
                 为< 650Hz 时蓝宝石切割边缘发黑, 着气体压力的增加,崩边量逐渐减少, 数一定时,切口宽度随着激光功率的
                 重复频率≥ 650Hz 时此现象可避免。 在 1MPa 时,基本无崩边,并且刮渣                           增加呈现一种线性正比关系。激光功
                 测试中采用了重复频率为 800Hz、 量也很少。随着气压的逐渐增大,燃                                率过小会切不透 ;增加功率,则切口
                 1000Hz 和 1500Hz 的激光进行实验, 烧剧烈进行,蓝宝石熔化量增大,熔                          宽度增加,端面粗糙度增大。激光切


                 32 Sep/ Oct  2017                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

