


Page 32 - LFWC_SepOct2017_eMag
P. 32
Laser brighten Hubei   光耀荆楚


                 激光切割

                 红外激光切割蓝宝石的实验研究


                 文/马伊平,武汉吉事达科技股份有限公司


                 目       前,手机 HOME 键大多采
                         用蓝宝石材料,因为蓝宝
                         石具有高强度、良好的绝
                 缘性、高耐磨性、优良的热导率,且
                 化学性能稳定。由于手机 HOME 键
                 要求精度很高,厚度也有一定限制,
                 因此需要对其切割。传统的机械加工
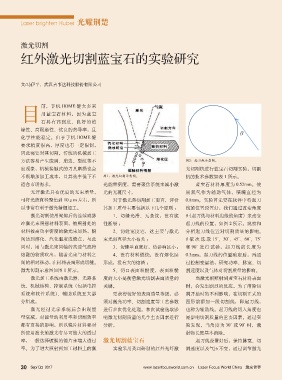
                 方法容易产生废屑、崩边、裂纹等不                                                   图2:起刀线示意图。
                 良现象,机械接触式的刀具磨损也会                                                   光切割机进行蓝宝石切割实验,切割
                 不断增加加工成本,且其效率低下不                  图1:激光切割示意图。                      机的技术参数如表 1 所示。
                 适合市场需求。                           光能量密度,需要聚焦系统来减小激                     蓝宝石材料厚度为 0.52mm。使
                     光纤激光具有优良的光束质量, 光的光斑尺寸。                                         用氮气作为辅助气体,喷嘴直径为
                 可将光斑直径聚焦到 10μm 左右,所                  对于激光热切割加工而言,评价                0.8mm。实验首先要在软件中将起刀
                 以非常有利于激光精细加工。                     其加工质量主要包括以下几个原则 :                线的位置设置好,我们通过改变角度
                     激光切割使用聚焦后的连续或脉                   1、切缝光滑、无条纹,没有脆                θ (起刀线与材料边缘的角度)来改变
                 冲激光束照射材料表面,被照射处的                  性断裂 ;                            起刀线的位置,如图 2 所示。观察和
                 材料被高功率密度的激光束加热,瞬                     2、切缝宽度宅,这主要与激光                分析起刀线位置对切割质量的影响。
                                                                                                     。
                                                                                                 。
                                                                                                              。
                                                                                                          。
                 间达到熔化、汽化温度或燃点,与此                  束光斑直径大小有关 ;                      θ 依次选取 15 、30 、45 、60 、75     。
                                                                                        。
                 同时,用与激光束同轴的高速气流将                     3、切缝垂直度好,热影响区小;               和 90 进行试验,起刀线的长度为
                 熔融的物质吹出,随着光束与材料之                     4、没有材料燃烧,没有熔化层                0.3mm。起刀线的位置确定后,再通
                 间的相对移动,在材料表面形成切缝。 形成,没有大的熔渣 ;                                      过控制变量法,研究功率、脉宽、切
                 激光切割示意图如图 1 所示。                      5、切口表面粗糙度,表面粗糙                割速度以及气体对切割质量的影响。
                     激光加工系统由激光器、光路系                度的大小是衡量激光切割表面质量的                     当激光刚照射到蓝宝石材料表面
                 统、机械结构、控制系统(包括电控                  关键。                              时,会发生剧烈的反应。为了消除切
                 系统和软件系统)、辅助系统五大部                     要获得较好的表面质量等级,必                割开始时的不利影响,在切割正式的
                 分组成。                              须对激光功率、切割速度等工艺参数                 图形前添加一段切割线,即起刀线,
                     激光经过光学系统后会出现能                 进行多次优化处理。本次试验选取影                 也称为辅助线。起刀线的切入角度也
                 量衰减,对能量的利用率和切割效率                  响激光切割质量的几个主要因素进行                 是影响切割质量的重要因素。通过实
                                                                                                      。     。
                 都有直接的影响,所以镜片材料要对                  分析。                              验发现,当角度为 30 或 90 时,溅
                 所使用波长的激光有尽可能大的透过                                                   射物长度基本消除。
                 率,一般选择镀膜的镜片来增大透过                  激光切割蓝宝石                              起刀线设置好后,保持脉宽、切
                 率。为了增大照射到加工材料上的激                     实验采用我司研制的红外光纤激                割速度以及气压不变,通过调节激光


                 30 Sep/ Oct  2017                                 www.laserfocusworld.com.cn    Laser Focus World China   激光世界

