


Page 18 - LFWC_MarApr2017_eMag
P. 18
Applications  应用天地


                                                                                    过程中产生的热效应非常小。
                                                                                        如上所述,由于利用 DUV 激光
                                                                                    束、集聚光系统的优化和光束轨迹的
                                                                                    精确控制,成功实现了直径为 20μm
                                                                                    或 10μm、高宽比为 10 的高质量钻
                                                                                    孔,而这样的孔用传统方法是很难实
                                                                                    现的。未来,还将通过优化加工条件
                                                                                    使用 DUV 激光对其他介电材料、半
                                                                                    导体和金属材料实施钻孔、切割和狭
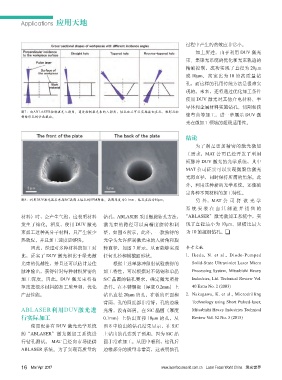
                 图7:由ABLASER控制激光入射角。通过控制激光束的入射角,钻孔加工可以实现诸如直孔、锥形孔和
                 倒锥形孔的任意截面。                                                         缝弯曲等加工,进一步展示 DUV 激
                                                                                    光在微加工领域的超级适用性。


                                                                                    结论
                                                                                        为了满足更加精密的激光微加
                                                                                    工需求,MAT 公司已经开发了利用
                                                                                    短脉冲 DUV 激光的光学系统,其中
                                                                                    MAT 公司证实可以实现微聚焦激光
                                                                                    光斑直径,同时保持所需的焦深。此
                                                                                    外,利用这种新的光学系统,还能确
                                                                                    定各种不同材料的加工特性。
                 图8:利用DUV激光器在单晶SiC晶圆上钻孔的SEM图像。晶圆厚度为0.1mm,钻孔直径为10μm。                     另 外,MAT 公司将该光学
                                                                                    系统安装在由其制造并销售的
                 材料)时,会产生气泡,这表明材料                  钻孔,ABLASER 采用螺旋钻孔方法, “ABLASER”激光微加工系统中,实
                 发生了熔化。相反,使用 DUV 激光                激光束的路径可以高精度旋转和调                  现了直径最小为 10μm、纵横比最大
                 束加工这种高分子材料,只产生较少                  整,如图 6 所示。此外,一款独特的               为 10 的超细钻孔。
                 热效应,并且加工速度足够快。                    光学头允许控制激光束的入射角和旋
                     因此,经过对多种材料的加工对                转直径,如图 7 所示,从而能够实现               参考文献
                 比,证实了 DUV 激光相比于绿光激                任何孔径和横截面形状。                      1.  Ikeda, N. et al., Diode-Pumped
                 光束的优越性,并且还可以估计最佳                     根据上述单脉冲照射试验获得的                   Solid-State Ultraviolet Laser Micro
                 脉冲输出,获得针对每种材料所需的                  加工特性,可以根据对不锈钢和单晶                    Processing System, Mitsubishi Heavy
                 加工深度。因此,DUV 激光束将有                 SiC 晶圆的钻孔要求,确定激光照射                  Industries, Ltd. Technical Review Vol.
                 望改进很多材料的加工质量和,优化                  条件。在不锈钢板(厚度 0.2mm)上                 40 Extra No. 2 (2003)
                 产品性能。                             钻出直径 20μm 的孔,在板的正面和              2.  Nakagawa, K. et al., Microdrilling
                                                   背面,孔的圆度都非常好,孔的边缘                    Technology using Short Pulsed-laser,
                 ABLASER利用DUV激光进                   光滑,没有碎屑。在 SiC 晶圆(厚度                 Mitsubishi Heavy Industries Technical
                 行实际加工                             0.1mm)上钻出直径 10μm 的孔,从               Review Vol. 52 No. 3 (2015)
                     使用配备有 DUV 激光光学系统              图 8 中给出的钻孔结果显示,在 SiC
                 的“ABLASER”激光微加工系统进                上钻出的孔达到了预期,因为 SiC 晶
                 行钻孔测试。 MAT 已经向市场提供                圆非常难加工。从图中看到,钻孔后
                 ABLASER 系统。为了实现高质量的               边缘部分的质量非常高,这表明钻孔


                 16 Mar/ Apr  2017                                        www.laserfocusworld.com.cn    Laser Focus World China   激光世界

